Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Termen "3A-kompositer" förekommer i många sammanhang. För arkitekter och byggare leder det tankarna till företaget bakom några av de mest använda varumärkena för aluminiumkompositpaneler i världen. För en tillverkare väcker namnet dock en mer praktisk fråga: vad krävs för att producera kompositpaneler som uppfyller samma brandklasser, planhetstoleranser och ytkvalitet som har gjort 3A-kompositer till en referenspunkt inom fasadteknik? Svaret ligger mindre i materialvetenskap enbart och mer i den kontinuerliga produktionsteknologin som förvandlar aluminiumspolar och brandklassade kärnmaterial till en färdig sammanfogad panel. Att välja rätt produktionslinje för kompositpaneler är där den frågan besvaras i praktiken.
Betydelsen av 3A-kompositer i panelproduktion
Innan man diskuterar produktion hjälper det att definiera riktmärket. 3A-kompositer, som en produktfamilj, inkluderar aluminiumkompositpaneler med polyeten, flamskyddsmedel och mineralfyllda A2-kärnor; styvt skum och balsa kärnmaterial för sandwichkonstruktion; och utskrivbara ark som används i skyltar och grafisk visning. För alla som tillverkar paneler kommersiellt är den viktigaste av dessa den brandklassade aluminiumkompositpanelen. En sådan panels prestanda bestäms av tre variabler: mineralinnehållet i kärnan, vidhäftningsstyrkan mellan aluminiumhöljena och kärnan och tjocklekstoleransen över panelens längd. Alla tre variablerna bestäms av produktionslinjen, inte bara av råvarorna.
Detta diagram jämför mineralfyllmedelsandelen i tre vanliga kärntyper. En vanlig polyetenkärna innehåller ungefär 30 procent mineralfyllning, vilket ger den låg vikt och god formbarhet men dåligt brandbeteende. En flamskyddad B1-kärna höjer mineralandelen till cirka 65 procent genom att använda aluminiumhydroxid och andra obrännbara fyllmedel. En A2-kärna måste innehålla minst 90 procent mineralhalt för att klara obrännbarhetstestet som definieras av europeiska brandsäkerhetsklasser. I praktiken är en kärna med 92 procent mineralhalt, som visas här, vad många paneltillverkare siktar på. Hoppet från 65 till 92 procent förändrar inte bara kemin utan också hur kärnmaterialet flyter, komprimeras och binder inuti en kontinuerlig produktionslinje. Det är därför en A2-kapabel linje inte helt enkelt kan vara samma B1-linje som körs med olika material; Maskinkonstruktionen, värmeprofilen och valstrycket måste alla anpassas.
A2 Brandbetyg: The New Baseline
A2-klassificeringen är viktig eftersom höghusfasader och offentliga byggnader i Europa, Mellanöstern och allt oftare i Asien nu anger A2-klassade paneler. Kärnan ska innehålla minst 90 procent mineralmaterial och begränsade organiska komponenter, så panelen bidrar inte till en brand. Denna trend får praktiska konsekvenser för utrustningsinköp. En tillverkare som köper en linje som endast kan tillverka PE- eller B1-kärnor kommer att stängas ute från det snabbast växande segmentet av kompositpanelmarknaden. Varje större fasadprojekt förkvalificerar panelen genom att be om ett brandprovsintyg. Om din produktionslinje inte kan leverera A2-material med ett konsekvent mineralinnehåll hjälper inget certifikat.
Vad produktionslinjen faktiskt bestämmer
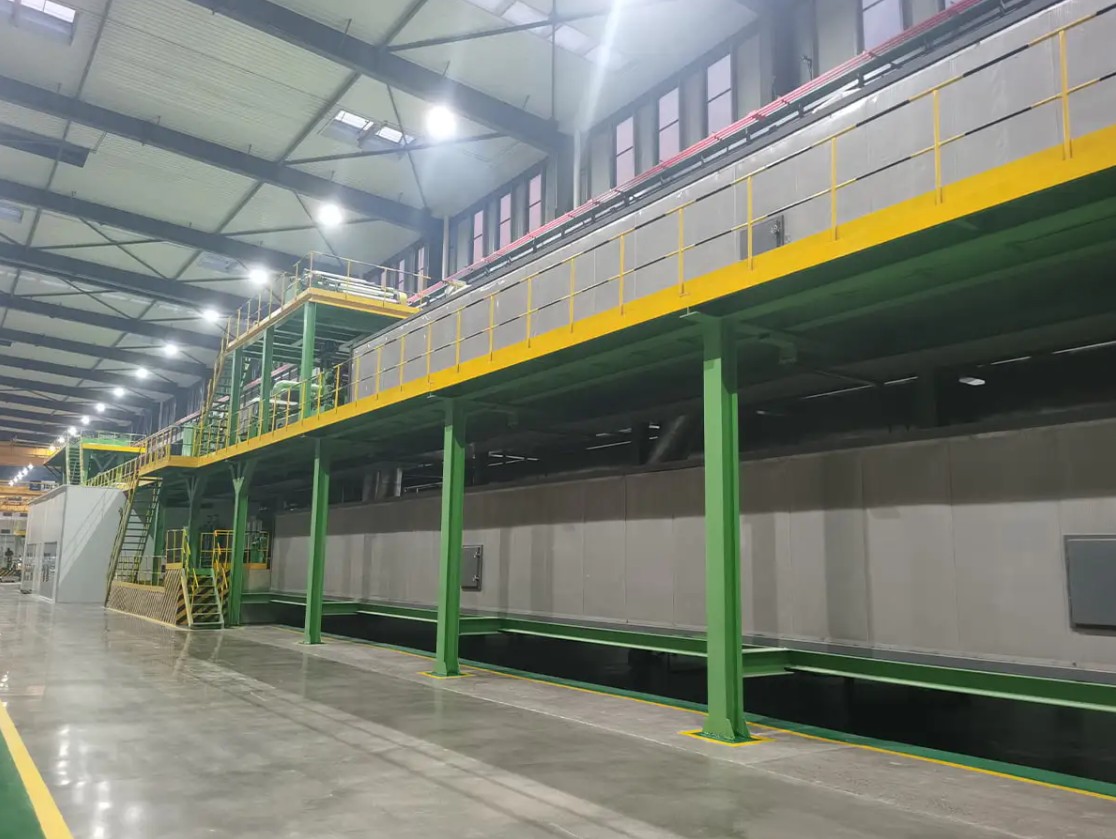
En kontinuerlig produktionslinje för metallkompositpaneler är en sekvens av ackumulatorer, värmetunnlar, rulllamineringsstationer, bandpressar, kylsektioner och klipp- eller omlindningsstationer. Varje station bidrar till den slutliga panelkvaliteten. Kärnarket blandas först av harts, fyllmedel och tillsatser och extruderas med en kontrollerad tjocklek. Aluminiumspolen rengörs och förbehandlas så att limmet kan binda kemiskt till oxidskiktet. Därefter går enheten in i bandpressen där värme aktiverar limmet och tryckbinder ihop skikten utan att fånga in luft. Om trycket inte är enhetligt över hela bredden kommer panelen att utveckla kantvågor eller en kuddeffekt som inte klarar planhetstoleransen på arbetsplatsen. Om luftfickor fastnar kan panelen verka platt på fabriken men kan bli blåsor när den utsätts för värme i en fasad. Alla dessa risker hanteras vid val av utrustning, inte av paneloperatören.
Linjediagrammet visar andelen A2-klassade aluminiumkompositpaneler på den globala AVS-marknaden från 2020 till 2026. Trendlinjen börjar på 28 procent 2020 och stiger varje år och når uppskattningsvis 67 procent 2026. Den tillväxten drivs av skärpta byggregler i brandkänsliga sektorer. År 2022 höjde flera europeiska städer minimibrandklassen för fasadmaterial på byggnader över en viss höjd. 2024 följde länder i Gulfregionen efter med liknande krav. Resultatet är en tydlig signal för paneltillverkarna: kapacitet för A2-produktion är inte längre valfri. Leverantörer som flyttade till A2-kompatibla linjer före 2024 har redan fått tillbaka en del av sin investering, medan de som väntar kommer att möta en mer trång marknad och lägre marginaler.
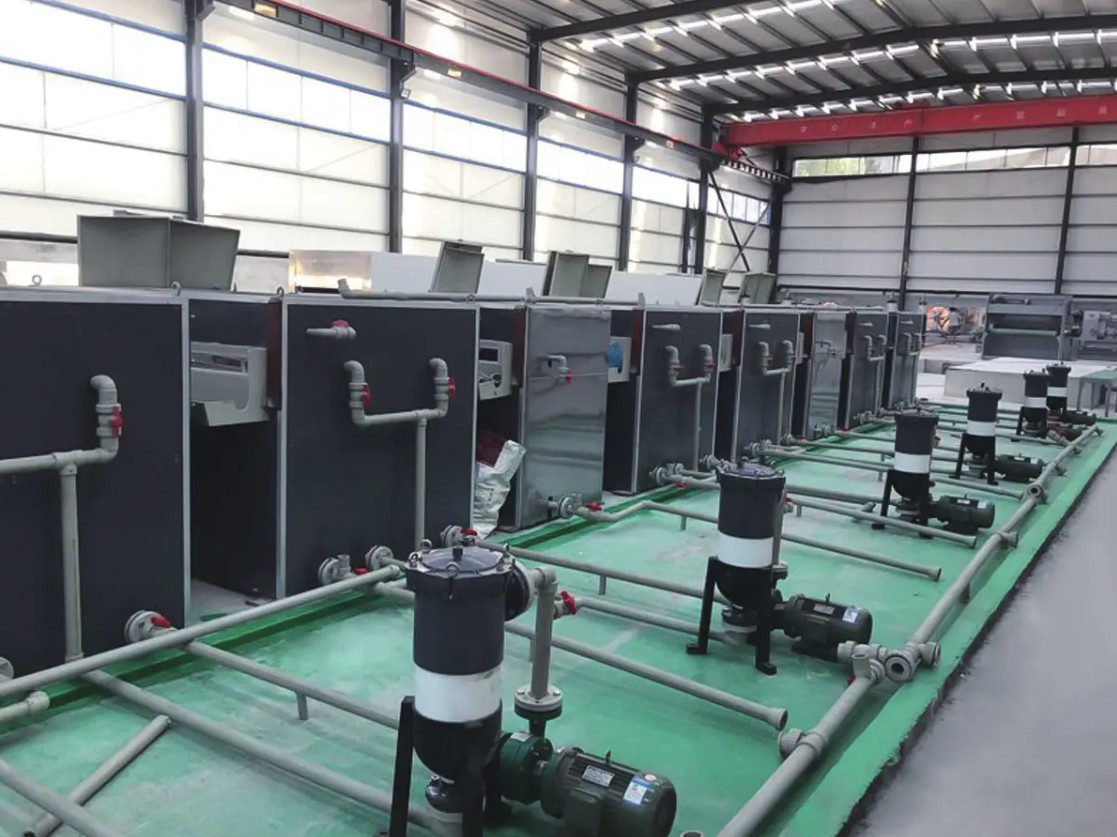
Ytterligare en faktor som påverkar panelens ytkvalitet är källan till den förmålade aluminiumspolen. Paneltillverkare som tar med spolbeläggning internt kan matcha färger exakt, minska ledtiderna och få ytterligare marginaler från försäljningen av förmålade spolar.
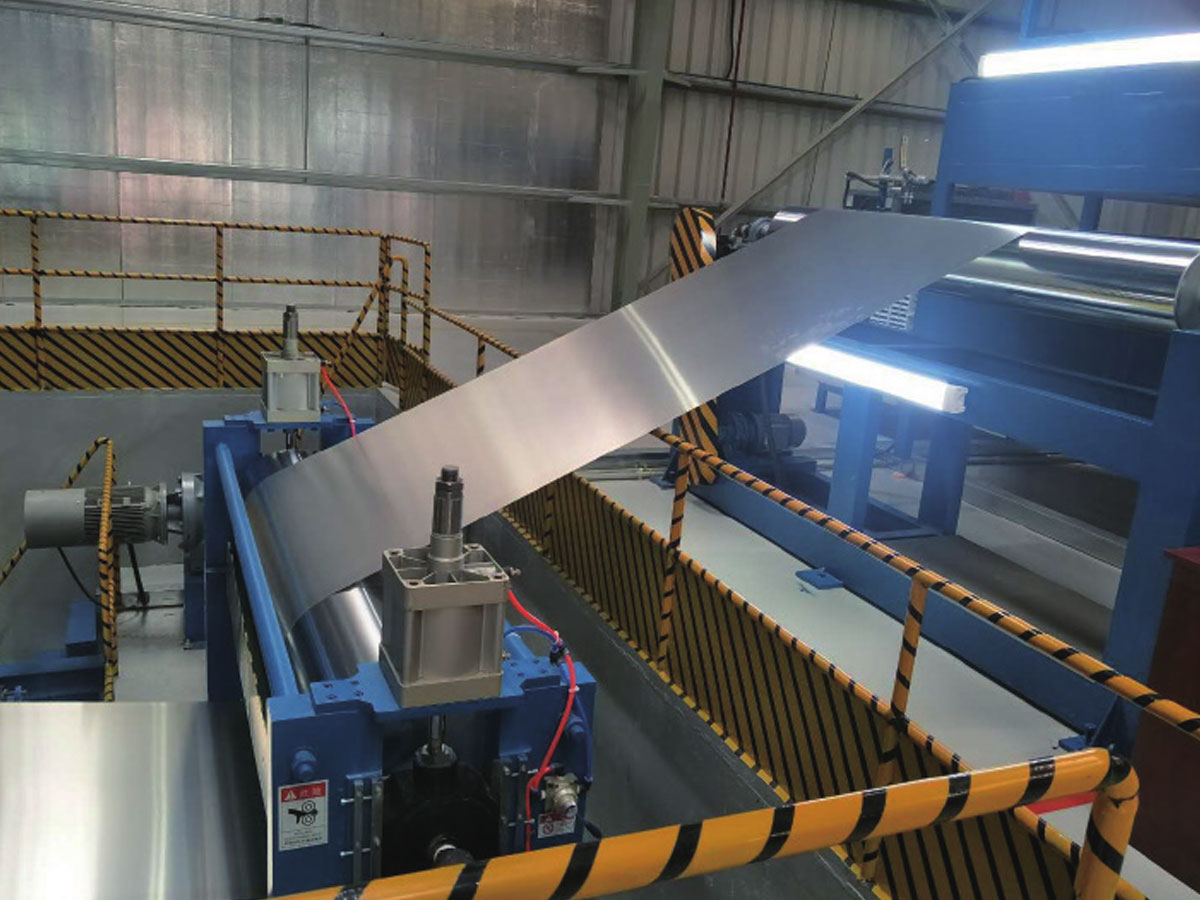 Färgbeläggningslinje för förmålad aluminiumspole Denna linje integrerar förbehandling, automatiserad sprutning och härdning för att producera hållbara belagda spolar. Den stöder intern spolbeläggning, vilket möjliggör exakt färgmatchning och kortare ledtider för paneltillverkare. Visa produkt →
Tre linjekonfigurationer jämförda
Tre vanliga konfigurationer dominerar marknaden. Valet beror på brandklassningsstrategin, måleffektvolymen och utbudet av produkter en tillverkare vill erbjuda.
| Linjekonfiguration | Max brandklass | Daglig produktion | Kärnbytestid | Relativ investering |
|---|---|---|---|---|
| A2/B1 tvåvägslinje | A2 | 3 000 paneler | 40 min | Hög |
| A2 spollinje | A2 | 4 800 paneler | 90 min | Mycket hög |
| PE/B1 FR linje | B1 | 3 600 paneler | 10 min | Medium |
Den första är A2/B1 tvåvägs produktionslinje för metallkompositpaneler. Det gör det möjligt för en producent att växla mellan A2- och B1-produkter genom att byta kärnmatning och justera processtemperaturerna. Detta är den föredragna konfigurationen för tillverkare som servar både fasadmarknaden och inredningsmarknaden, eftersom den håller utrustningen sysselsatt även när A2-efterfrågan är låg.
 A2/B1 produktionslinje för metallkompositpaneler med dubbla ändamål Denna linje växlar mellan A2 brandbeständiga och PE/B1 kärnor på en plattform, som betjänar både fasad- och interiörmarknader. Det förbättrar utrustningsutnyttjandet och avkastningen på investeringen för producenter som behöver flexibilitet. Visa produkt →
Den andra är A2-spolens produktionslinje, som producerar A2-kompositmaterial i kontinuerlig spolform. Denna arkitektur körs vanligtvis med högre hastighet och lägre arbetskostnad per kvadratmeter eftersom limningen och kylningen sker i en enda kontinuerlig passage. Spoleformatet gör det också möjligt för nedströmsprocesser som slitsning och blankning att köras utan panelhantering, så den totala produktionskostnaden per färdig panel är ofta den lägsta av de tre.
 A2-spolproduktionslinje för kontinuerlig ACP-tillverkning Denna kontinuerliga spollinje producerar A2-kompositmaterial med högre hastighet och lägre arbetskostnad per kvadratmeter. Det möjliggör nedströms slitsning och blankning utan panelhantering, vilket ofta ger den lägsta totala produktionskostnaden. Visa produkt →
Den tredje är en PE eller B1 FR ACP kompositlinje. Den klarar vanliga PE-kärnor och flamskyddade kärnor men kan inte producera A2-material. Dess roll på marknaden krymper gradvis allteftersom byggnormerna skärps, men det är fortfarande en användbar ingångspunkt för tillverkare som fokuserar på interiörpaneler, skyltar och dekorativ beklädnad där brandkraven är mindre strikta.
Stapeldiagrammet jämför daglig panelutdata för tre linjekonfigurationer. A2/B1 tvåvägslinjen producerar ungefär 3 000 standardpaneler per dag när den körs i A2-läge, medan A2-spollinjen når cirka 4 800 paneler per dag på grund av kontinuerlig rulle-till-rulle-drift. PE/B1 FR-linjen ligger däremellan på 3 600 paneler per dag, eftersom dess enklare process tillåter snabbare rullbyten men tillämpar lägre termisk belastning. Dessa siffror representerar storleksordningsvärden för en typisk 300 meter lång panellinje; faktisk uteffekt beror på paneltjocklek, kärndensitet och graden av automatisering. Det som är viktigt för en investerare är att A2-spollinjen, även om den är dyrare, levererar cirka 60 procent mer effekt per dag än ingångslinjen. Kapitalkostnaden per panel tenderar därför att vara lägre för spollinjen även om inköpspriset är högre.
Hur man utvärderar en produktionslinjeleverantör
När du jämför leverantörer bör du se bortom baspriset och vara uppmärksam på fyra områden. Dessa områden avgör om utrustningen kommer att köras med annonserad kapacitet och om panelerna kommer att klara de nödvändiga brandtesterna.
- Kärndoserings- och blandningsnoggrannhet. En A2-kärna behöver en mineralfyllmedelsandel över 90 procent. Fråga vilken typ av vägmatare och kontinuerliga blandare linjen använder och hur ofta de kalibreras.
- Lamineringstemperaturkontroll. Limmet mellan aluminium och kärna aktiveras inom ett smalt temperaturfönster. Om linjen endast använder on-off värme, kommer bindningsstyrkan att variera längs panelens längd.
- Webbspänning och spårningssystem. När två aluminiumspolar lindas av samtidigt behöver linan spänningskontroll inom 1 procent för att undvika rynkor och glidning.
- Eftermarknadsstruktur. En kontinuerlig produktionslinje är en högvärdig tillgång som går i treskift. Leverantören bör ha ett dokumenterat servicenätverk, reservdelslager och fjärrdiagnostik.
Radardiagrammet jämför tre linjekonfigurationer över fem dimensioner: brandklassningsförmåga, produktionseffekt, materialflexibilitet, kapitalkostnad och driftskostnad. A2-spollinjen uppnår den högsta effekt- och brandklassningskapaciteten men har den högsta kapitalkostnaden och den lägsta flexibiliteten för snabba växlingar mellan produkttyper. A2/B1 tvåvägslinjen erbjuder en jämn balans mellan brandklassning och flexibilitet, även om effekten är något lägre än en dedikerad spolelinje. PE/B1 FR-linjen förblir attraktiv vad gäller kapitalkostnader och driftskostnader, men dess låga brandklassningsförmåga diskvalificerar den i byggnadsprojekt med strikta brandkrav. För de flesta tillverkare som planerar ny kapacitet är A2/B1 tvåvägslinjen den mest rationella utgångspunkten eftersom den levererar A2-kapacitet utan att utesluta B1-marknaden. Producenter som redan har en mogen B1-kundbas och vill skala upp kan tycka att A2-spollinjen är den bättre uppgraderingsvägen.
Bottom Line
"3A-kompositer" är inte bara ett varumärke; det är en förkortning för den kvalitets- och brandsäkerhetsnivå som marknaden förväntar sig av aluminiumkompositpaneler. Att välja rätt produktionslinje är hur en tillverkare översätter den förväntningen till en kommersiell produkt. Börja med brandklassningsstrategin och låt sedan effektkravet, tillgången på råmaterial och golvytan avgöra arkitekturen. Prata med en linjebyggare som redan har levererat A2-kompatibel utrustning och be om referenser i ditt applikationsområde. Med A2-efterfrågan som fortfarande växer under 2026, innebär att försena beslutet att ta fram paneler som kommer att avvisas från exakt de projekt som ger bäst marginaler. Om du vill jämföra dina alternativ mot ett specifikt produktsortiment, kontakta tillverkaren direkt och diskutera ditt avsedda kärnmaterial och årlig produktion.