Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Bearbetning av aluminiumspolar misslyckas sällan på ett dramatiskt sätt. Det misslyckas genom drift: topplacket kryper två mikrometer över målet, ugnen tappar fyra grader mellan spolarna, ackumulatorn blir kort när linjen passerar 45 meter per minut, och sex veckor senare delamineras en fasadpanel på plats. Processen i sig är en kontinuerlig kedja - avlindning, skarvning, förbehandling, beläggning, härdning, laminering, kylning och omlindning - och varje länk i den mäts i sekunder och mikron. Den praktiska punkten på framsidan: en spollinje är bara så pålitlig som dess långsammaste steg, dess härdningsfönster och dess spolbytesrutin. Allt annat, från kromfri förbehandling till rullnivellering, finns för att hålla dessa tre saker inom tolerans.
Från avrullare till omrullare: vad bearbetning av aluminiumspolar täcker
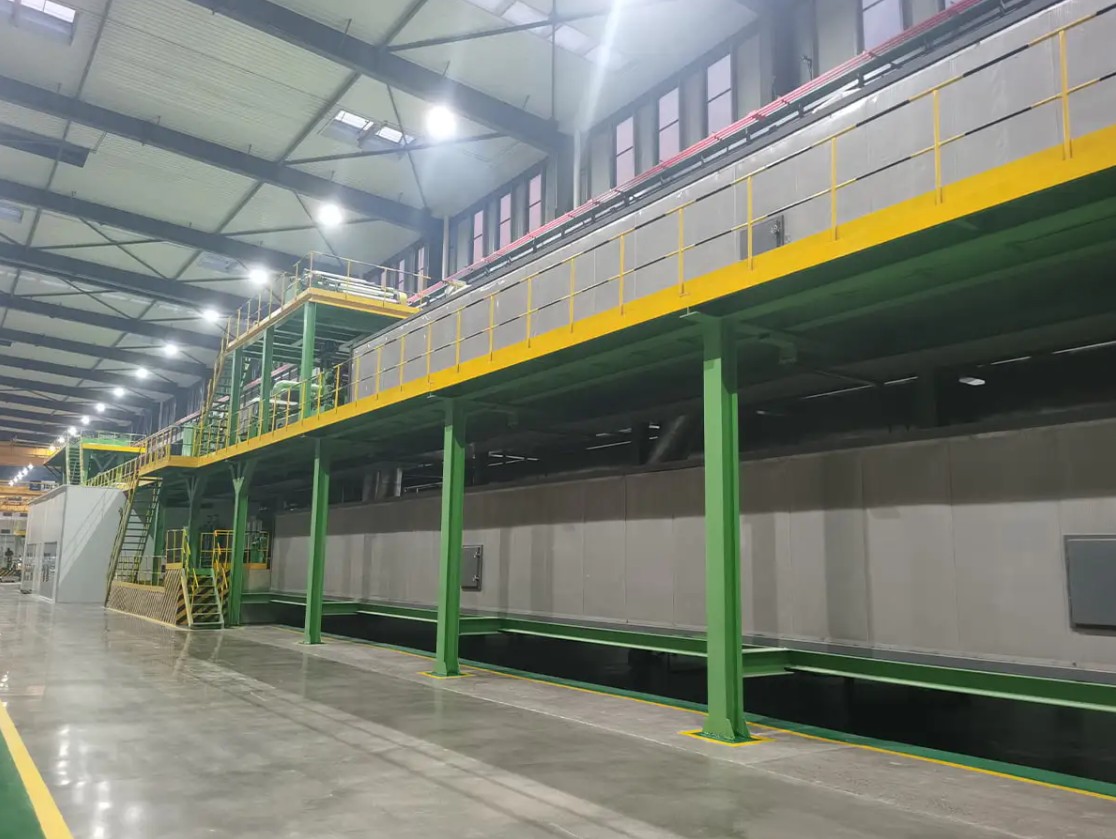
En beläggningslinje flyttar remsan i en riktning. Uncoilern betalar av spolen, en sax skär av svansen och en skarvning syr den nya spolen till den gamla medan en ackumulator lagrar tillräckligt med remsa för att linan ska fortsätta att gå under det stillaståendet. Remsan går sedan in i förbehandling: alkalisk rengöring, stegvis sköljning och en omvandlingsbeläggning som appliceras vid kontrollerad temperatur, följt av en torkningsugn som måste ta bort varje spår av fukt innan primerrullen vidrör ytan.
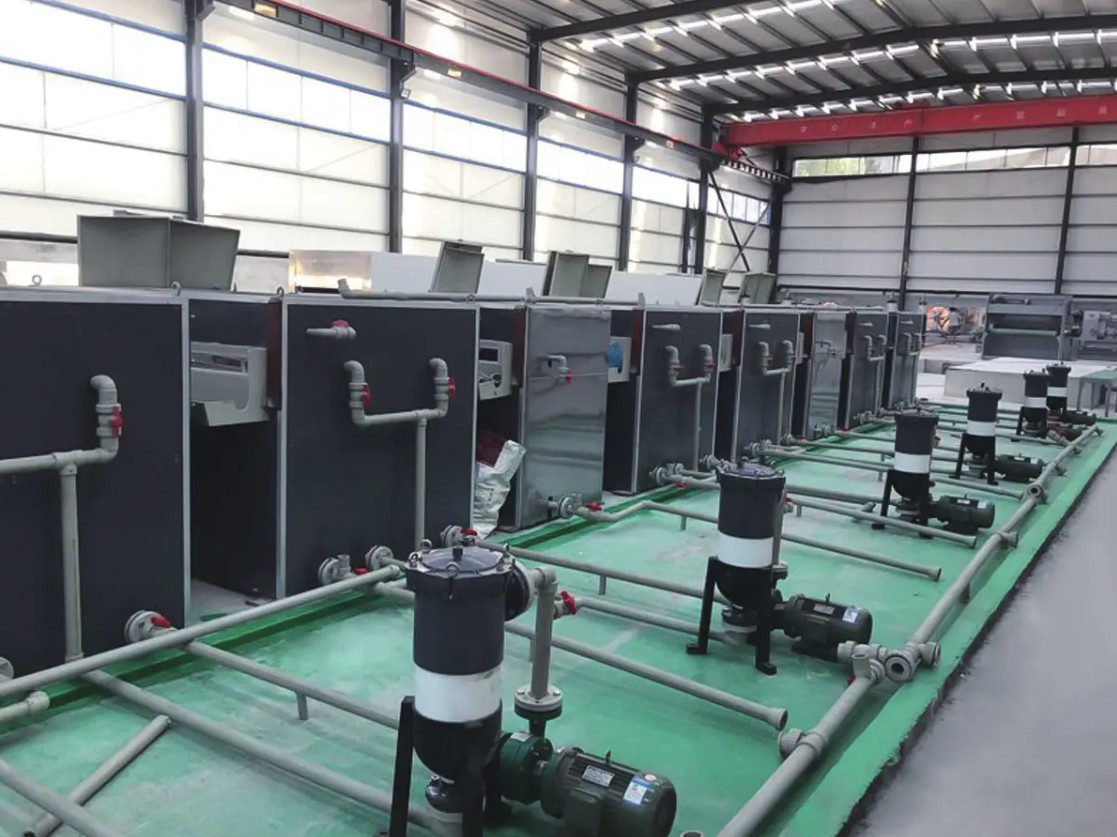
Det första steget förtjänar respekt eftersom det inte går att återställa. En mikron kvarvarande rullolja, eller en dåligt sköljd alkalisk film, kommer att försvaga vidhäftningen långt innan ytskiktet appliceras, och ingen härdning kommer att ta tillbaka den. Byggare som får denna rätt behandlar förbehandlingen som en egen maskin, med sina egna drivningar, kemikaliedosering och kontrollpunkter, snarare än ett tillbehör som skruvas fast på beläggningens ingång.
 Rengöringslinje för förbehandling Renheten på metallytor och kvaliteten på kemiska omvandlingsbeläggningar bestämmer direkt korrosionsbeständigheten, färgvidhäftningen och slutproduktens kvalitet... Visa produkt →
Efter beläggning och härdning kan remsan lamineras med en skyddande eller dekorativ film, präglad för textur, kylas och lindas tillbaka under kontrollerad spänning. Spänningskontroll är viktigare än de flesta köpare förväntar sig: en spole lindad för hårt trycker märken som bara visas efter böjning, och en lindar för lösa teleskop under transporten.
Linjehastighet ställer in verklig kapacitet, inte motorns klassificering
Varje steg på en spollinje har sitt eget hastighetstak, och den långsammaste bestämmer vad du faktiskt skickar. I diagrammet nedan jämförs det praktiska maxvärdet på sex steg på en beläggningslinje med aluminiumspolar i mellanklassen.
Dessa siffror är inte marknadsföringssiffror; de är de hastigheter med vilka varje steg fortfarande ger en säljbar yta. Topplackstationen täcker linjen med 42 meter per minut, eftersom både filmuppbyggnad och avluftning av lösningsmedel behöver tid, och om man skjuter förbi den punkten uppstår apelsinskalstruktur och torkningsfel. Primern i 48 meter per minut och laminatorn i 36 meter per minut spelar bara roll när båda körs samtidigt, vilket är exakt fallet på en kombinerad beläggnings- och lamineringslinje. En maskin som anges på 60 meter per minut är därför en 36 meter per minut linje om din produkt behöver filmlaminering, och närmare 25 meter per minut när plåtavjämning ingår. Det är därför varje kapacitetssiffra bör bära produktreceptet med sig: samma hårdvara levererar tre olika utgångar. Köpare som jämför två offerter på ett enda hastighetsnummer jämför inte samma sak.
 Beläggnings- och trycklinje för aluminium/stål Utrustning Tillbehör Visa produkt →
För en närmare titt på hur dessa avvägningar översätts till kommersiella resultat, läs om produktionsfördelar en metallspolbeläggningslinje kan ge .
The Cure Window: Där de flesta vidhäftningsproblem börjar
Härdning är ett tids- och temperaturförhållande som mäts på remsan, inte i luften. Profilen nedan visar vad som händer i en femzonsugn följt av en kylsektion.
Kurvan klättrar brant genom de två första zonerna, planar ut mellan zonerna tre och fem vid ungefär 226 till 232 grader Celsius och faller sedan bort i kylsektionen. Den platån är inget förslag. Polyester- och PVDF-beläggningar behöver själva metallen, inte ugnsluften, för att nå den specificerade högsta metalltemperaturen, och de flesta specifikationer ligger mellan 224 och 232 grader Celsius med en uppehållstid på 20 till 40 sekunder. Att läsa av lufttemperatur istället för remstemperatur är det vanligaste misstaget vid idrifttagning, eftersom remsa som går i 42 meter per minut absorberar värme på ett annat sätt än remsa som körs vid 28. Underhärdning gör filmen mjuk och vidhäftningen marginell, medan överhärdning gör den spröd, så beläggningen spricker vid en snäv böj även om pennhårdheten ser utmärkt ut. Anteckna denna profil för varje spole, inte en gång vid driftsättning.
Vad som faktiskt går fel: Defekta mönster på spollinjer
Kvalitetsanspråk på belagd spole följer ett ganska stabilt mönster, och mönstret talar om för dig var du ska spendera din instrumenteringsbudget.
Vidhäftningsförlust och avvikelse i filmbyggnad står tillsammans för hälften av de påståenden som visas här, och båda går tillbaka till samma två variabler: förbehandlingskvalitet och härdningskontroll. Färg- och glansfel överensstämmer vanligtvis efter ett spolbyte, när ett nytt legeringsparti, en annan primersats eller en svalare remsa förskjuter nyansen med några enheter. Planhetsproblem dyker upp senare, ofta efter avjämning eller efter att paneler har kapats och laminerats, vilket gör dem till den dyraste kategorin att korrigera. Kant- och skarvskador är den minsta biten men den snabbaste att fixa, eftersom det är en mekanisk inställning snarare än ett kemiproblem. Fyra av de sex kategorierna kan försvaras med instrumentering - bandtemperatur, filmvikt, färgmätning och spänningsloggning - istället för operatörsbedömning. Det är argumentet för att köpa mätning som en del av linjen snarare än som en eftertanke.
Matcha linjen med produkten: Standardbeläggning kontra A2 brandklassad spole
Två spollinjer till liknande pris kan byggas för helt olika produkter. Jämförelsen nedan ger sex dimensioner som köpare vanligtvis väger mot varandra.
Radarn jämför en vanlig PE- eller PVDF-spolbeläggningslinje med en linje konfigurerad för A2-brandklassad spolkompositproduktion, med poäng från 0 till 10 på sex dimensioner. Standardlinjen vinner på linjehastighet, filmkonstruktionsflexibilitet och energieffektivitet, eftersom den kör enklare kemi och ändrar recept snabbare. A2-konfigurationen vinner på brandprestanda och omställningsflexibilitet, eftersom den vanligtvis kombinerar en brandklassad kärna med aluminiumskalet i en enda passage. Ingendera formen är bättre i absoluta tal; de beskriver helt enkelt olika produkter och olika marknader. Det som är viktigt i offertstadiet är att de sex axlarna poängsätts mot din egen produktmix snarare än ett generiskt riktmärke, eftersom en linje optimerad för exteriörbeklädnad är en dålig matchning för en anläggning som ändrar färg varje skift. Om brandklassade paneler finns på din vägkarta, testa vidhäftningsaxeln hårdast vid låga filmvikter, där mineralfyllda system beter sig annorlunda än vanlig polyester.
 A2 Coil Production Line/A2 ACP Composite Line Utrustning Tillbehör Visa produkt →
Toleranser värda att låsa in i kontraktet
En offert som endast listar hastighet och spolbredd lämnar de dyra variablerna öppna. Tabellen nedan visar parametrarna som är värda att skriva in som verifierade acceptanskriterier, tillsammans med metoden som används för att kontrollera var och en.
| Parameter | Praktiskt band | Varför det spelar roll | Hur man verifierar |
|---|---|---|---|
| Beläggningsfilm byggd | Mål plus eller minus 2 mikron | Ställer in glans, färg och garantilivslängd | Strip vikttest eller XRF |
| Högsta metalltemperatur | 224 till 232 grader Celsius | Underhärdning försvagar vidhäftningen, överhärdning gör filmen spröd | Termoetikettremsa på varje spole |
| Linjehastighet stability | Inom 3 procent av inställd hastighet | Hastighetsväxlingar ändrar filmens bygg- och uppehållstid | Kör trendlogg över 8 timmar |
| Skala planhet efter utjämning | 0 till 3 I-enheter | Vågighet uppträder först efter böjning och laminering | Rak kant på en platt tallrik |
| Splitsarcykeltid | 45 till 90 sekunder vid full hastighet | Bestämmer skrotlängd och ackumulatorvolym | Tidsinställd körning under acceptans |
Allt som inte anges här är fortfarande förhandlingsbart, men det är mycket lättare att förhandla innan den första spolen gängas.
En kort checklista för förbeställning
Använd listan nedan som ett filter innan du nominerar någon leverantör, oavsett om omfattningen är en beläggningslinje, en kompositlinje eller en enstaka associerad maskin.
- Skicka riktiga spolprover, inklusive legeringen och temperamentet du tänker köra, inte bara brukscertifikat.
- Be om en registrerad bandtemperaturprofil vid tre linjehastigheter, inte en.
- Bekräfta receptbytetiden mellan dina två vanligaste produkter.
- Kom överens om acceptansmetoden för filmuppbyggnad, vidhäftning och färg före leverans.
- Kontrollera vilka reservdelar som finns lokalt och hur fjärrsupport levereras.
- Bekräfta om en leverantör också kan tillhandahålla A2-kärna, belagd aluminiumspole och bindningsfilm, eftersom en enda källa förkortar driftsättningsslingan.
Det bästa tillfället att ställa dessa frågor är före inköpsordern, när ingenjörerna fortfarande har kapacitet och alternativ. Om du vill ha en andra åsikt om en specifik produkt - belagd spole, brandklassad kompositspole, golv eller läderlinjer - är den snabbaste vägen att skicka din målspecifikation till våra processingenjörer och låt dem svara med en processväg snarare än en katalogsida.