Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Valsad aluminiumspole som kommer två procent tung i huvudänden och en procent lätt vid bakdelen kostar mycket mer än en kasserad spole. Bestrykaren börjar jaga linjehastigheten för att hålla härdningen, ugnen driver och paneler som skärs från motsatta ändar av samma spole får en synlig färgskillnad som ingen kan förklara för kunden. Aluminiumvalsverk ställer in den tjocklek, planhet, välvning och yttillstånd som varje nedströmsmaskin ärver, vilket är anledningen till att spolkvaliteten är en produktionsfråga snarare än en inköpsdetalj.
Slutsatsen först: ett valsverk är en tjockleksreducerande maskin, men vad en köpare faktiskt köper är repeterbarhet. En kvarn som håller snäva toleranser på varje spole låter en beläggning eller kompositlinje köras på ett fast recept. En kvarn som inte gör varje skift till en manuell korrigeringsövning. Sidorna som följer förklarar hur varm-, kall- och folievalsning skiljer sig, vilka spolparametrar som hör till en inköpsspecifikation och hur dessa parametrar går igenom beläggning, laminering och panelfinish.
Vad ett aluminiumvalsverk faktiskt förändrar
Ett valsverk för metall mellan ett eller flera par valsar. Varje pass minskar tjockleken och skriver samtidigt om kornstruktur, temperament, planhet och ytstruktur. Varmvalsning startar från en gjuten platta vid ungefär 300 till 500 Celsius och tar ner götet till en överföringsmätare. Kallvalsning, vanligtvis på ett reverserande eller tandemverk, levererar den slutliga tjockleken tillsammans med de mekaniska egenskaper kunden beställt. Folievalsning använder staplade rullar för att nå tjocklekar mätt i mikron, där ytkvaliteten är viktigare än styrkan.
Andel av inkommande tjocklek tas bort i en gång
Staplarna visar hur mycket av den inkommande tjockleken som försvinner i en enda passage i varje steg, och skillnaderna förklarar varför nedströmsköpare bör behandla varmvalsade och kallvalsade rullar som olika material snarare än olika storlekar av samma material. Varmvalsning tar bort en stor absolut mängd metall per pass, men det lämnar en yta som fortfarande bär på kalk, rullmärken och ett märkbart bredare band. Kallvalsning tar bort mindre metall per passage i absoluta termer, men det är det stadium där tjocklekstolerans och planhet faktiskt skapas, vilket är anledningen till att kallvalsad rulle är det normala råmaterialet för beläggnings- och lamineringslinjer. Folierullning tar den tyngsta procentuella minskningen av alla, men bara för att remsan redan är tunn och rullstapeln stöder den tätt på båda sidor. När en specifikation helt enkelt säger kallvalsad utan att nämna en toleransklass, är kvarnen fri att leverera var som helst inom det breda bandet, och beläggningslinjen absorberar tyst skillnaden genom skrot och omarbetning.
Spoleparametrar som bestämmer nedströms avkastning
Sex nummer gör det mesta av skadan när de driver. Tabellen nedan listar dem med värden som en välkontrollerad kvarn normalt kan hålla, tillsammans med det symptom som uppstår på produktionsgolvet när de rör sig utanför bandet.
| Parameter | Praktiskt mål | Nedströms symptom när det driver |
|---|---|---|
| Mättolerans | Inom 1 procent av nominellt över spolen | Beläggningsvikt och härdningsförskjutning, linjehastighet justerad spol för lindning |
| Krona | Under 1 procent av bandbredden | Bandspårningsfel, ojämnt lamineringstryck, kantvåg |
| Planhet | Inom 10 I-enheter | Rynkor i ackumulatorn, repor på styrrullar |
| Camber | Under 3 mm över 2 m längd | Diagonal drift på linjen, dålig registrering på tryckta ytskikt |
| Ytrester | Under 20 mg per kvadratmeter olja | Vidhäftningsförlust, blåsbildning efter härdning, beläggningsavtagning |
| Spolens innerdiameter och vikt | Matchad till avrullaren och dornen | Återspolningsstopp, teleskopering, osäker hantering |
Mät avvikelse över en rullningskampanj med tio spolar
De två linjerna följer mätavvikelsen över en kampanj med tio spolar, och formen på kurvorna är viktigare än någon enskild avläsning. Den övre linjen representerar en kvarn som kör långa kampanjer mellan valsbytena, så avvikelsen börjar inom toleransen och klättrar sedan stadigt när arbetsrullarna slits och termisk krona byggs upp. Den nedre linjen tillhör ett bruk som byter vals oftare, vilket håller avvikelsen platt och gör att kunden får ungefär samma produkt i rulle tio som i rulle ett. En beläggningslinje kan inte se skillnaden mellan dessa två fabriker från ett enda prov, eftersom båda kan klara inkommande inspektion på den första spolen i en kampanj. Skillnaden blir bara synlig i skrothastigheten över en månad, vilket är anledningen till att en inkommande inspektion bör prova huvudet, mitten och svansen på flera spolar från samma kampanj istället för att testa en spole noggrant.
Där rullad coil kommer in i beläggnings- och lamineringslinjen
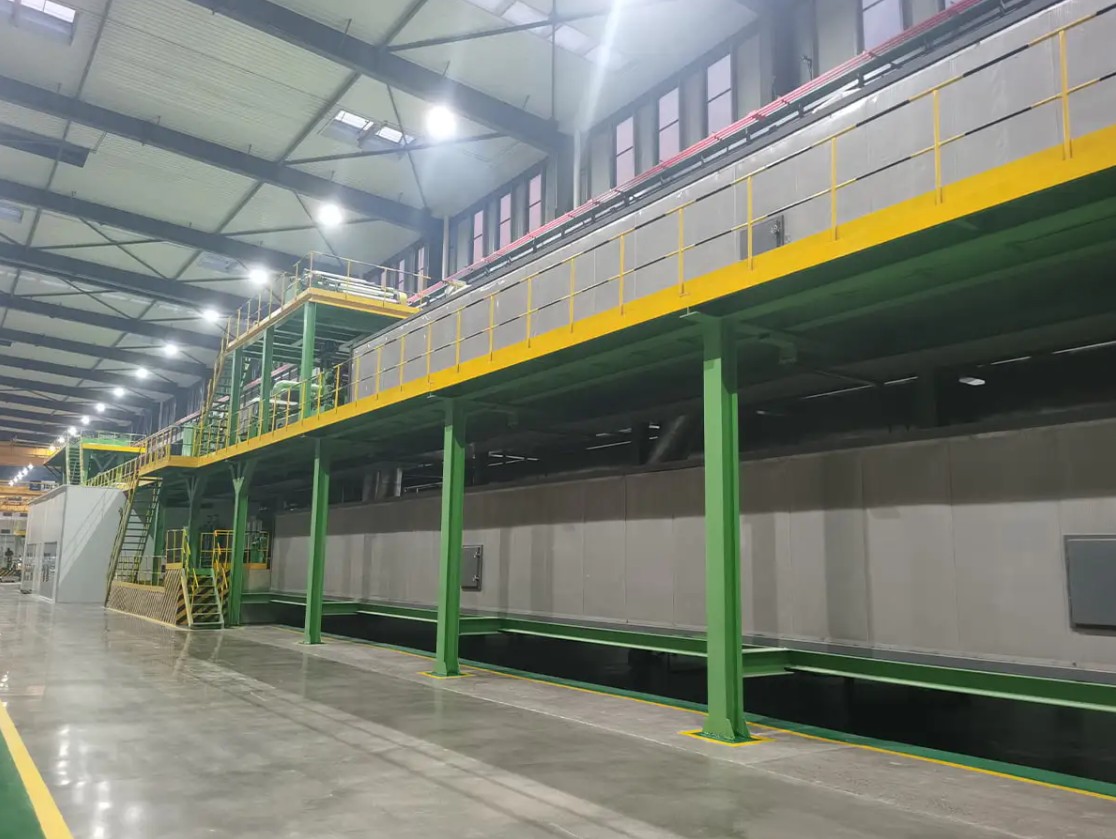
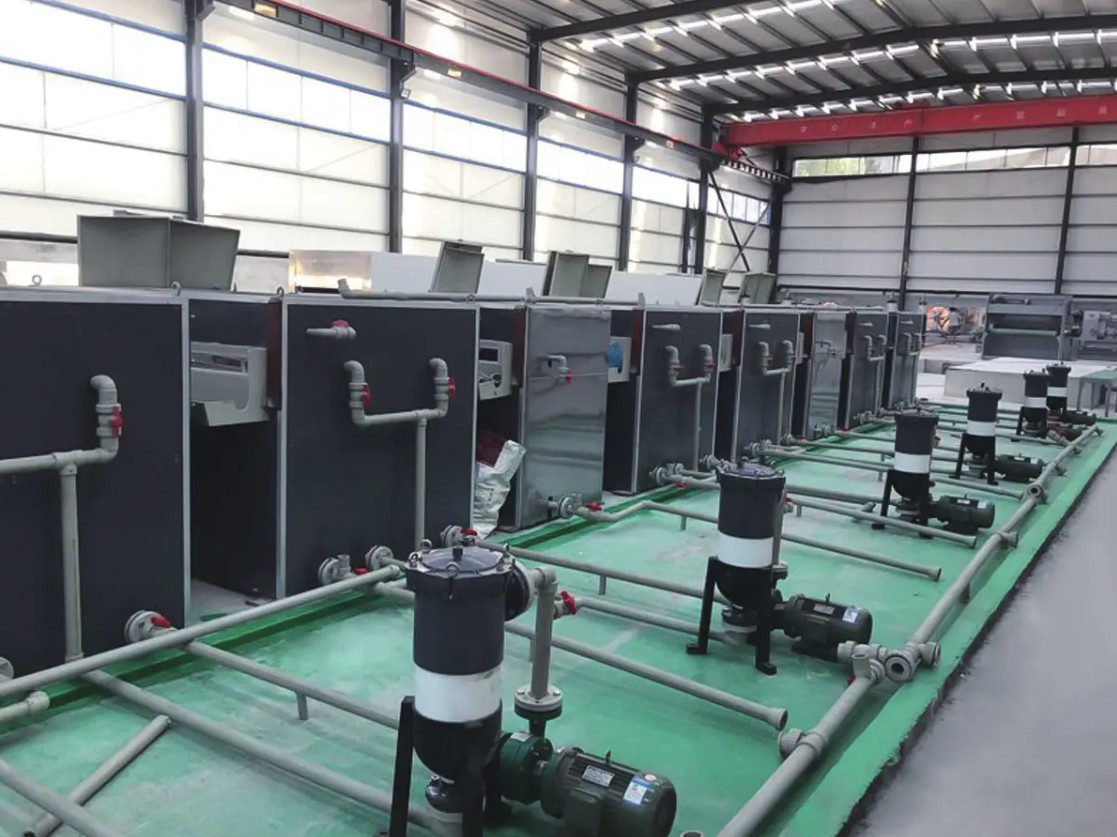
För de flesta arkitektoniska och transporttillämpningar är den rullade spolen inte den färdiga produkten. Den passerar först genom en beläggningslinje: alkalisk rengöring, en konverteringsbeläggning, en primer, sedan en topplack härdad i en ugn, med valfri tryckning eller filmlaminering före rekyl. Vart och ett av dessa steg reagerar på metallytan som kvarnen levererade, vilket är den praktiska anledningen till att förbehandlingen specificeras så noggrant på en modern beläggningsinstallation.
 Beläggnings- och trycklinje för aluminium/stål Utrustning Tillbehör Visa produkt →
Kvarvarande valsolja som ett verk ansåg vara helt acceptabelt för stansning blir en vidhäftningsrisk i samma ögonblick som spolen målas. Överföring av emulsion, oxidfläckar och inkonsekvent grovhet visar sig alla som vätningsdefekter som en bra rengöringssektion kan dölja ett tag och sedan inte alls kan dölja när linjehastigheten ökar. Det är därför som beläggningslinjespecifikationerna vanligtvis anger både förbehandlingens kemi och spolens inkommande ytrenhet, eftersom en linje inte kan kompensera för en yta som den aldrig rengör helt.
Spolerelaterade orsaker till stillestånd på en beläggningslinje
Kolumndiagrammet rangordnar anledningarna till att en spolbeläggningslinje stannar eller saktar ner, baserat endast på orsaker som spårar tillbaka till den inkommande spolen snarare än till själva linjen. Kantskador är den största enskilda bidragsgivaren, eftersom spiralkanterna utgör den tunnaste delen av tvärsnittet och är lättast att buckla under hantering och transport. Mätvariation kommer i andra hand: varje ny spole med en annan medelmått tvingar fram en ny hastighet och ugnsbörvärde, och övergångsspolarna slutar vanligtvis som skrot. Ytrester kommer på tredje plats och är den mest vilseledande i gruppen, eftersom spolen ser ren ut på golvet och felet uppstår först efter härdning eller efter att den färdiga panelen böjts. Camber och wraps står tillsammans för ungefär en fjärdedel av incidenterna, och båda är transport-, lagrings- och hanteringsproblem lika mycket som rullningsproblem.
Från belagd coil till en färdig kompositpanel
När spolen är målad laminerar en kompositpanellinje den till en kärna och producerar den platta plåten som används på fasader, skyltar, transportinteriörer och beklädnadssystem. Brandklassade produkter som A2- och B1-paneler kräver en mineralfylld kärna och ett kontrollerat limskikt, och linjen måste hålla tjocklek och bindningsstyrka samtidigt vid produktionshastighet. Valsverkets bidrag blir indirekt i detta skede men förblir synligt: tjocklekens enhetlighet avgör om båda skinnen lamineras med samma spänning, och planheten avgör om den färdiga panelen fortfarande är platt efter kylsektionen. Om du väger utrustningsalternativ, denna guide på hur man väljer en produktionslinje för högpresterande metallkompositpaneler förklarar linjenivåavvägningarna som ligger ovanpå spolkvaliteten.
 A2 Metal Composite Panel Produktionslinje Under 2012 utvecklade vi oberoende A2 Metal Composite Panel Production Line, en andra generationens kontinuerliga lamineringslinje speciellt designad för att producera Cl... Visa produkt →
Praktisk erfarenhet av dessa linjer pekar på samma slutsats om och om igen: köpare som låser spoletoleranser innan linjen tas i drift ägnar sitt första år åt att förbättra avkastningen, medan köpare som behandlar spole som en vara spenderar den på brandbekämpning. Det är billigare att kassera en spole vid gods inåt än att kassera en färdig panel på en fasad.
Jämför spolkällor innan du skriver under
De flesta tillverkare köper från mer än en källa, och profilerna skiljer sig åt på sätt som bara dyker upp under produktionstryck.
Spolkällprofil över fem inköpskriterier
Radardiagrammet jämför två vanliga spolkällor över de fem kriterier som betyder mest för en beläggning eller lamineringslinje, med den yttre ringen som står för bästa prestanda i klassen. Den mörkare formen är en integrerad kvarn som gjuter, valsar och skickar från en plats, och den får starkt resultat på spårviddskontroll eftersom valsningsschemat och metallurgin hanteras av ett enda team. Den lättare formen är en handlare eller ett servicecenter som köper spolar på den öppna marknaden och säljer den vidare, och dess profil är naturligtvis svagare vad gäller mätkontroll och planhet eftersom den inte har något inflytande över rullningspassschemat. Leveranskonsistens är den enda axeln där handlaren kan matcha eller slå bruket, eftersom ett servicecenter ofta har lager och kan skicka en enstaka spole snabbare än vad ett bruk kan schemalägga en kampanj. Den praktiska läsningen är enkel: handlare passar små serier och brådskande utbytesspolar, medan brandklassade fasader, tryckta ytbehandlingar och strukturella paneler vanligtvis motiverar det högre priset på spolen med en dokumenterad rullningshistorik.
- Fråga efter spolcertifikatet med värmenummer, legering, temperament och det angivna måtttoleransbandet.
- Prova huvud, mitt och svans av minst två spolar från samma kampanj istället för att testa en spole noggrant.
- Fråga hur länge kampanjen pågår mellan rullbyten, eftersom det enda svaret förutsäger mätavvikelse.
- Bekräfta spolens innerdiameter, vikt och ögonorientering mot din avrullare innan den första leveransen.
- Kontrollera camber med en rak kant på golvet, inte på maskinen, så hanteringsskador döljer den inte.
Bygg specifikationen runt din linje, inte bruket
De flesta tvister om valsat aluminium kommer från specifikationer skrivna för valsverkets bekvämlighet snarare än verkligheten av mållinjen. Ett toleransband som passar en allmän tillverkare kommer inte att passa en linje som kör ett fast beläggningsrecept med konstant hastighet, och gapet betalas alltid för i slutet av processen. Det omvända är också sant, eftersom överspecificering av tjocklek och planhet på en produkt som ska skäras i små bitar helt enkelt ökar kostnaden utan att öka avkastningen.
 Coil Rerolling produktionslinje Produktintroduktion: Efterbearbetning och efterbehandling av spolmaterial är viktiga länkar för att säkerställa produktkvalitet. Omlindningslinjens produktionslinje är en speciell... Visa produkt →
Det är också värt att planera för en ofullständig spole snarare än att anta bort den. Där inkommande material regelbundet anländer med spoluppsättning, teleskopering eller en instabil lindning, är ett omrullningssteg som återställer spänningsprofilen vanligtvis billigare än att skrota färdiga paneler eller köra beläggningslinjen med reducerad hastighet under ett helt skift. Samma logik gäller för kanttillstånd: en online-trimnings- och kantdelamineringsstation kan rädda material som annars skulle nedgraderas, förutsatt att defekten är konsekvent snarare än slumpmässig.
Mönstret som gäller för alla material vi arbetar med är detta. Rullande kvalitet sätter taket på avkastningen, utrustningens kvalitet avgör hur nära det taket du faktiskt kör, och de två måste specificeras tillsammans. Om du matchar en ny beläggning eller kompositlinje med en spoleförsörjning som redan finns, eller tvärtom, prata med våra ingenjörer innan inköpsordern utfärdas, eftersom det billigaste tillfället att fixa en toleransfel är innan något stål eller aluminium skärs.