Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

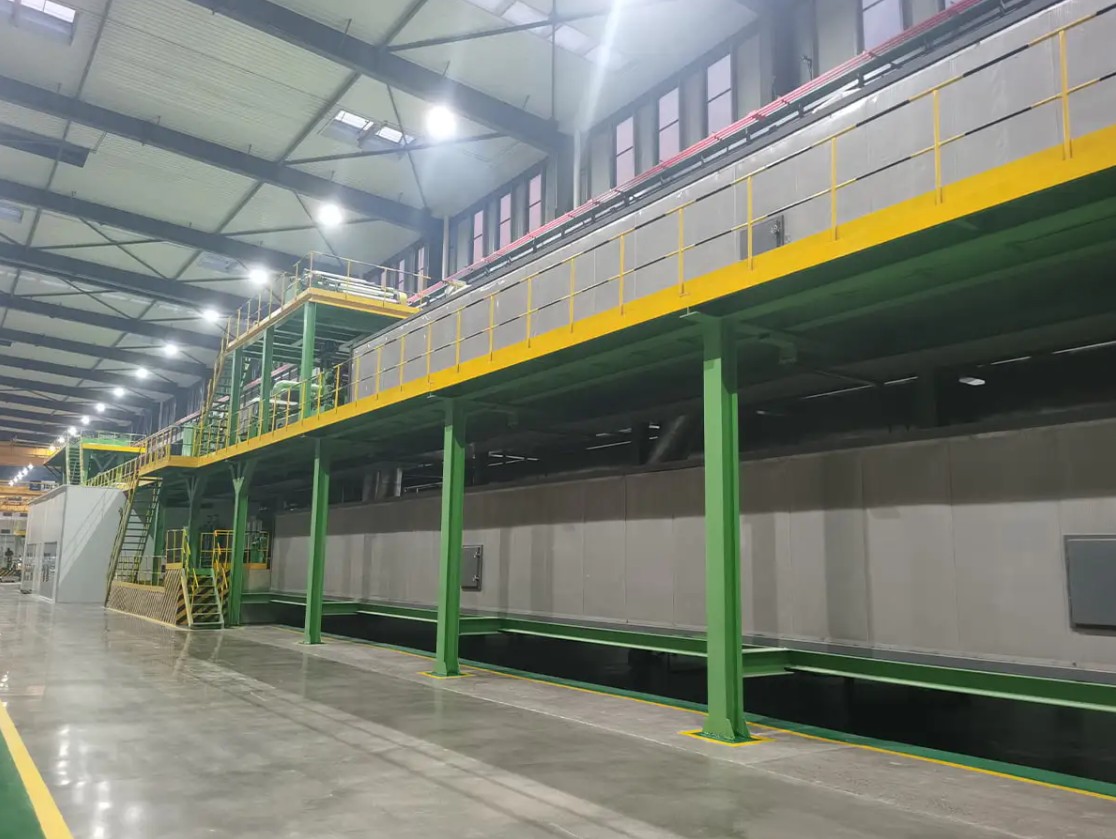
Inom byggmaterialindustrin är en ACP-linje en kontinuerlig produktionslinje för aluminiumkompositpaneler (ACP). Om en sökning tog dig hit medan du letade efter programmet för prisvärda anslutningar, observera att den här artikeln täcker tillverkningsinnebörden av ACP. ACP-linjer bearbetar aluminiumspolar, kärnmaterial, bindningsfilm och skyddsfilm till färdiga paneler för byggnadsfasader, väggbeklädnad, skyltar, tak och invändiga paneler. Beslutet att köpa en ACP-linje påverkar din produktkvalitet, driftskostnad och marknadsflexibilitet under många år. Av denna anledning förtjänar val av utrustning mer uppmärksamhet än en enkel prisjämförelse.
Vad en ACP-linje gör
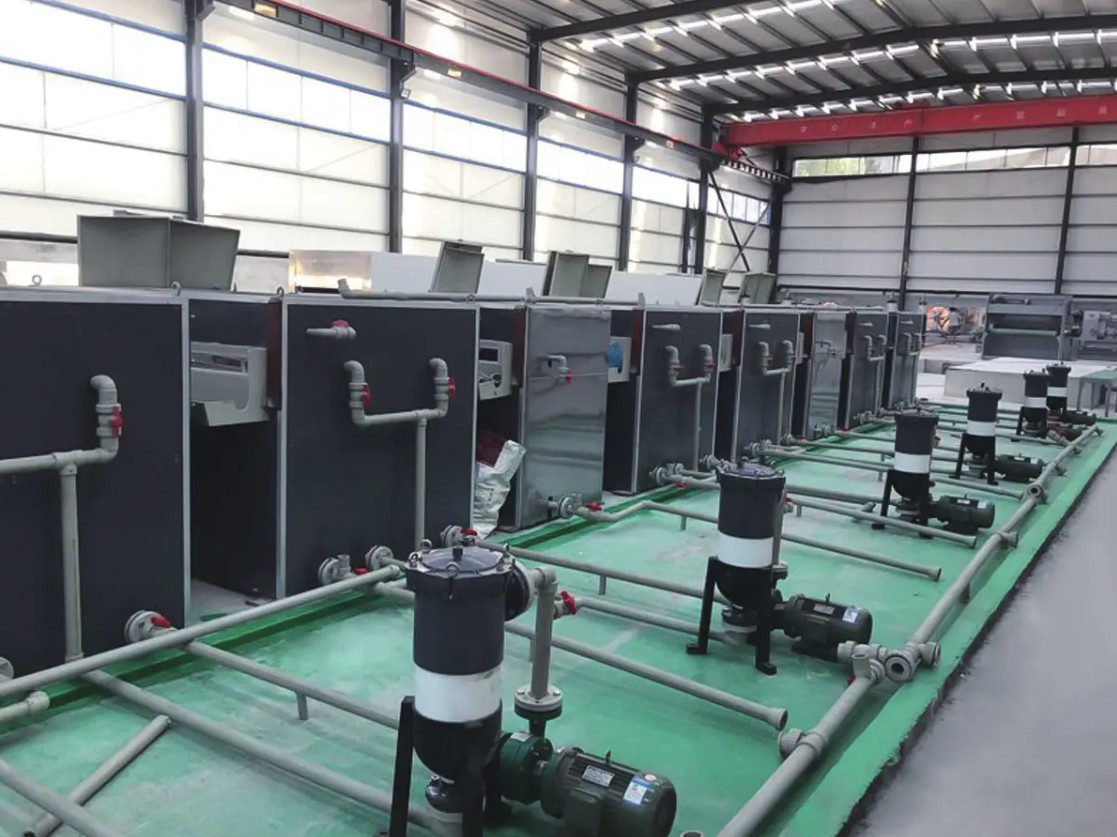
En ACP-linje kombinerar flera processsteg till ett kontrollerat flöde. En typisk linje lindar upp aluminiumspolen, rengör och förbehandlar ytan, applicerar lim eller film, laminerar kärnmaterialet mellan två aluminiumskal, kyler smörgåsen, trimmar kanterna och skär den till paneler. Vissa ACP-linjer inkluderar även matningsstationer för skyddsfilm, avdragbar film eller brandsäkra kärnrullar. Linjen kan vara anordnad som en ark-till-ark-enhet, en spole-till-ark-enhet eller en spole-till-spole-enhet. Varje arrangemang ändrar linjens fotavtryck, arbetsbehov och panelutdata.
Det horisontella stapeldiagrammet ovan jämför typiska driftshastigheter för olika ACP-linjekonfigurationer. Det är ingen maxspecifikation, utan ett genomsnitt av vad operatörer kan förvänta sig när linjen producerar med en stabil batch. PE ACP-linjen går vanligtvis snabbare eftersom polyetenkärnan är lätt att mata och laminerar vid lägre temperatur. A2-linjer är långsammare eftersom mineralbaserade brandsäkra kärnor kräver mer noggrann uppvärmning, tryck och hantering. Spole-till-spole A2-linjer håller fortfarande en bra hastighet eftersom de undviker upprepad arkinriktning och gängning vid varje cykel. Tjockare paneler, tyngre aluminiumspolar och ytterligare inspektionsstationer minskar alla medelhastigheten.
Kärnmoduler och processflöde
Prestandan för en ACP-linje bestäms av hur väl varje modul fungerar med nästa. Ett vanligt misstag är att endast jämföra lamineringsenheten, samtidigt som man ignorerar rengöringsenheten, limappliceringsstationen och skärsektionen. Dessa moduler har en direkt inverkan på fläkhållfasthet, visuell ytkvalitet och dimensionell noggrannhet. Följande tabell ger en förenklad bild av de viktigaste processtegen och deras kvalitetspåverkan.
| Modul | Funktion | Kvalitetspåverkan |
|---|---|---|
| Uncoiler | Matar aluminiumspole under kontrollerad spänning | Stabil spänning förhindrar repor och distorsion |
| Förbehandling och rengöring | Förbereder aluminiumytan för limning | God vidhäftning är beroende av en ren och kemiskt behandlad yta |
| Rullbeläggning eller filmlaminering | Applicerar självhäftande eller polymerfilm på aluminiumytan | Enhetlig beläggningstjocklek minskar luftfickor och avskalningsfel |
| Lamineringsenhet | Fäster kärna och aluminiumhud under värme och tryck | Tryck och rullgap styr den slutliga bindningsstyrkan |
| Kyltransportör | Sätter bindningen och minskar termisk stress | Ojämn kylning orsakar böjning och kvarvarande stress |
| Trimning och skärning | Trimmer kanter och skär paneler till längd | Noggrann skärning bestämmer dimensionell tolerans och fyrkantighet |
Budskapet i denna tabell är enkelt: en stark linje är inte en enda tung press; det är ett balanserat system. Till exempel tar en bra förbehandlingssektion bort olja och oxidrester så att limmet kan bilda en stabil bindning. Om limbeläggningen är ojämn kan även det dyraste kärnmaterialet orsaka bubblor eller kantavskiljning. Om kylsektionen inte är tillräckligt lång kan panelerna komma ut varma och deformeras under stapling. Under ett anläggningsbesök, fråga hur linan kontrollerar spänning, rullgap, uppvärmning, kylning och skärning vid varje steg.
Tillverkare som bearbetar A2 brandsäkra kärnrullar föredrar ofta en spole-till-spole ACP-linje eftersom kärnmaterialet levereras som en rulle och de två aluminiumytorna lamineras kontinuerligt.
 Produktionslinje för A2 spole-till-spole metallkompositpaneler Denna linje bearbetar A2-brandsäkra mineralkärnrullar i en kontinuerlig coil-to-coil-lamineringsprocess, vilket gör den till ett praktiskt val för tillverkare som fokuserar på brandsäkra fasadpaneler. Visa produkt →
A2, B1 och PE ACP-linjer: hur de skiljer sig
Brandprestanda är den första faktorn som de flesta ACP-köpare överväger. A2 är en begränsad brännbarhetsgrad i den europeiska EN 13501-1-klassificeringen och används ofta för externa byggnadsfasader där brandföreskrifter begränsar brännbara material. B1 är en flamskyddsklass; den innehåller fortfarande polyeten men med tillsatser som bromsar eldspridningen. PE-kärnpaneler har inga speciella brandbeständiga krav och används normalt för skyltar, inredning och kortlivade projekt. Kärnmaterialet ändrar inte bara brandprestandan utan också ledningskonfigurationen, tryckinställningarna, värmeprofilen och hastigheten.
Eftersom A2- och B1-kärnor har olika densitet och ytbeteende måste en produktionslinje utformas för att klara båda utan alltför lång omställningstid. En tvåvägslinje med metallkompositpaneler är ett vanligt svar, eftersom det gör att operatören kan växla mellan brandbeständig mineralkärna och flamskyddad polyetenkärna. Denna konfiguration skickar också en tydlig signal till kunderna: fabriken kan reagera på ändrade byggnormer utan att investera i en andra komplett linje.
 A2/B1 produktionslinje för metallkompositpaneler med dubbla ändamål Denna tvåvägslinje växlar mellan A2 mineralkärna och PE/B1 extruderad kärna på en plattform, vilket erbjuder flexibel produktion och bättre utrustningsutnyttjande för ändrade brandsäkerhetskrav. Visa produkt →
Radardiagrammet ovan är inte en ersättning för laboratorietestdata, men det hjälper till att identifiera balansen som varje produktfamilj erbjuder. A2 vinner klart brandsäkerhets- och fasadens lämplighetsyxor, varför den är specificerad för höghus och offentliga byggnader på många marknader. B1 är ett balanserat alternativ för väggpaneler inomhus, reklamtavlor och detaljinredningsarbeten. PE är den mest formbara och billigast på materialkostnad; den bör dock endast användas där brandkoder tillåter brännbara kärnor. Använd denna jämförelse som utgångspunkt och bekräfta sedan den faktiska certifieringen med din materialleverantör.
Producenter som kommer in på marknaden med budgetvänliga paneler väljer ofta en PE- och B1 FR-kompositlinje, eftersom den kan köra både standardpolyeten och flamskyddade kärnor upp till en viss tjocklek.
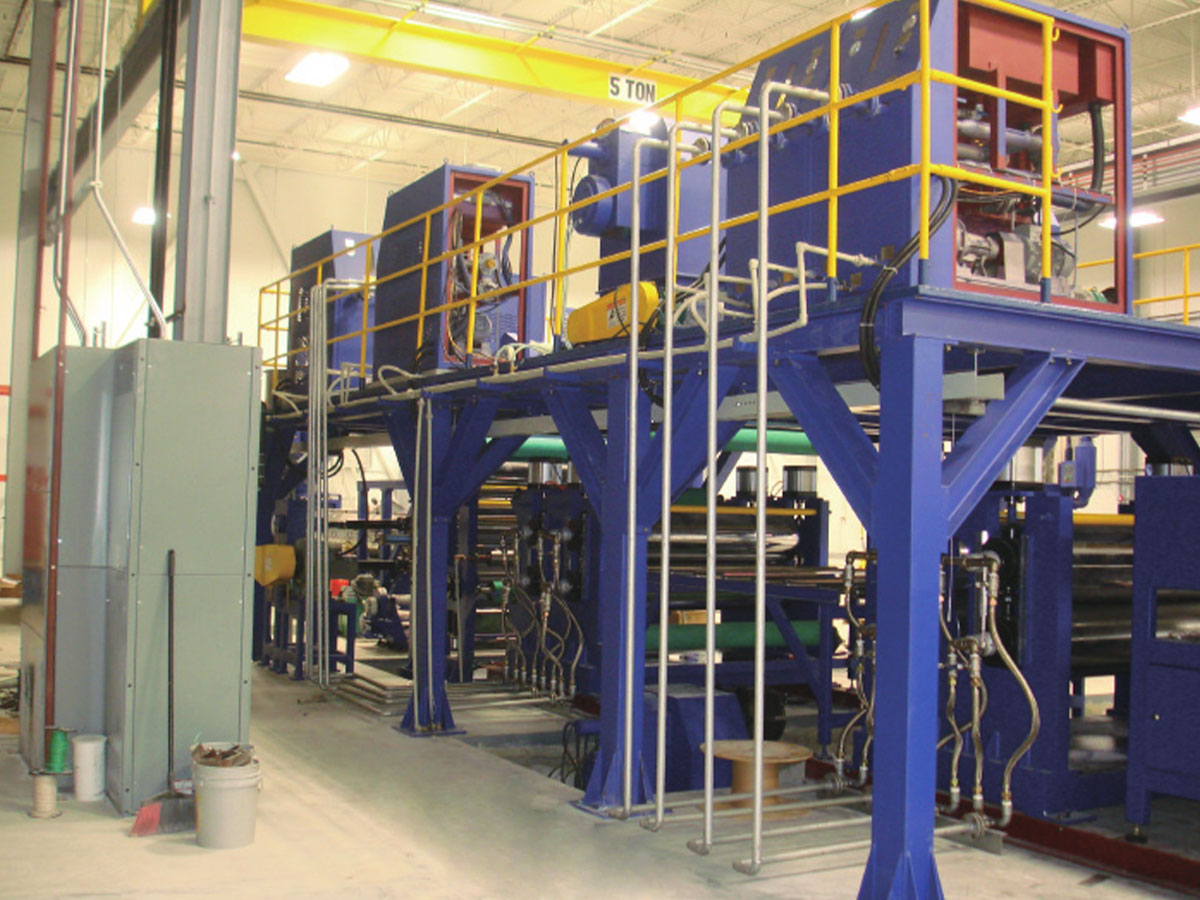 PE/B1 flamskyddande ACP-kompositproduktionslinje Denna termiska lamineringslinje kör både standard PE och B1 flamskyddade kärnor, med PLC-kontroll och flera valsalternativ för att balansera planhet, effektivitet och produktionskostnad. Visa produkt →
Prestandadata som betyder något
Det bästa sättet att jämföra ACP-linjer är att sätta en uppsättning siffror bredvid processbeskrivningen. Tre siffror är viktiga i varje köp: linjehastighet, energiförbrukning och skrothastighet. Hastigheten avgör hur många kvadratmeter du kan producera per skift, men hastigheten ensam säger inte om panelerna förblir plana och väl sammanfogade. Energiförbrukningen syns i varje månatlig elräkning, och en effektiv maskin håller den kostnaden under kontroll. Skrotpriset är den dolda kostnaden som ofta skiljer en välbyggd linje från en billig eftersom den direkt påverkar din materialförbrukning.
Kolumndiagrammet ovan visar den ungefärliga anslutna lasten för en medelstor ACP linje för modul. Förbehandling, som inkluderar rengöring, sköljning, torkning och ibland kemisk behandling, har ofta den högsta anslutna belastningen eftersom den driver många pumpar och torkfläktar. Lamineringsenheten är en annan storkonsument eftersom den driver värmeelement och tunga rullar. Avlindningsmodulen förbrukar mindre ström men bör inte ignoreras eftersom den måste ge korrekt spänning. Utrustning för skärning och utloppshantering ger en mindre men ändå mätbar belastning. När du jämför linjer, be leverantören om en komplett lista över ansluten effekt per modul och uppskatta användningen per produkttyp.
Hur man väljer en ACP-linje
Börja med din produktplan, inte med maskinbroschyren. Definiera panelens bredd, tjockleksintervall, kärntyp, färgyta och veckoproduktion du behöver. Matcha sedan raden med dessa parametrar. Fråga dessutom hur lång tid det tar att byta från en panelstorlek till en annan, eftersom många ACP-beställningar är små och frekventa. En linje som hanterar ett brett utbud av storlekar kan minska lagret även om dess maxhastighet är lägre.
- Panelbredd: typiskt 1000 till 1600 millimeter
- Kärntjocklek: typiskt 2 till 6 millimeter
- Paneltjocklekstolerans: runt plus eller minus 0,2 millimeter
- Ytfinish: PVDF, polyester och liknande spolbeläggningsalternativ
- Automationsnivå: manuell, halvautomatisk eller helautomatisk med PLC-styrning
Batchstorlek påverkar enhetskostnaden mer än vad många köpare förväntar sig.
Linjediagrammet ovan visar ett illustrativt samband mellan batchstorlek och enhetsproduktionskostnad. På små partier tar uppsättningstid, färgbyte, rengöring och testpaneler en stor del av produktionstiden. När batchstorleken växer sprids dessa fasta kostnader på fler kvadratmeter, så den genomsnittliga kostnaden sjunker snabbt. Formen på kurvan kommer att variera med linjedesign, men den nedåtgående trenden är en pålitlig utgångspunkt för kostnadsplanering. Om dina beställningar är små, välj en linje med snabba färgbyten och korta rengöringscykler även om det kostar mer i förväg. Om dina beställningar är långa och repetitiva, fokusera mer på linjehastighet och kontinuerlig drift.
För en mer detaljerad jämförelsemetod, se vår sida-vid-sida-guide till hur man väljer en produktionslinje för högpresterande metallkompositpaneler . Guiden täcker specifikationsblad, fabriksrevisioner och acceptanstest på praktiskt språk.
Leverantörsupplevelse som påverkar din linje
Erfarenhet av konstruktion av utrustning är synlig i detaljer som rulluppriktning, ramstyvhet, spänningskontroll och säkerhetsspärrar. Vår maskindivision i Jiangsu har varit involverad i utrustning för beläggning av aluminiumkompositpaneler och spolar sedan 2004. A2-produktionslinjen för aluminiumkompositpaneler som tillverkas av vårt företag har erkänts av Jiangsu-provinsen som en första uppsättning av huvudutrustning och nyckelkomponenter. Dessa detaljer spelar roll eftersom en ACP-linje måste köras kontinuerligt under långa skift, och små designfel dyker vanligtvis upp efter det första produktionsåret. Som utrustningsdotterbolag till Jiangsu Aludeco New Materials förstår vi också beteendet hos A2-kärnrullar, aluminiumspolar och självhäftande filmer.
En ACP-linje är en långsiktig tillgång. Rätt val beror på din marknad, dina brandklassningsbehov, din produktionsvolym och dina förväntningar på eftermarknadsstöd. Besök en riktig fabrik, inspektera linjemoduler, fråga efter processdata och verifiera leverans- och installationsscheman. Om vi kan hjälpa dig att jämföra en ACP-linje för din panelstorlek och budget, kontakta vårt ingenjörsteam . Vi kan översätta dina produktionsmål till ett praktiskt linjeförslag.