
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Extruderingsblåst film är den dominerande metoden för att tillverka plastfilmer som används i förpackningar, jordbruk och industriella tillämpningar. Processen gynnas eftersom den skapar en kontinuerlig rörformig film med balanserad styrka i maskinriktning och tvärriktning, god förseglingsbarhet och optisk klarhet. Om du specificerar en blåst filmlinje eller planerar nedströmskonverteringsoperationer, kommer förståelsen av kärnmekaniken, utrustningens konfigurationer och materialbeteende att hjälpa dig att undvika kostsamma felmatchningar. Den här artikeln förklarar hur blåst filmextrudering fungerar, vilka variabler som spelar roll och hur nedströmslaminering kan förlänga filmens prestanda.
Hur extruderingsblåst film fungerar
Extrudering av blåsfilm börjar med polymerpellets som matas in i en tratt. En roterande skruv inuti en uppvärmd tunna smälter, blandar och transporterar polymeren. Smältan passerar genom ett filter för att avlägsna föroreningar och går sedan in i en ringformig (cirkulär) form. När smältan lämnar formen bildar den ett tjockväggigt rör. Luft införs genom mitten av formen, vilket blåser upp röret till en bubbla. Bubblan kyls av en luftring medan den dras uppåt. På toppen plattar kollapsande rullar ut bubblan till en platt film, som sedan lindas till rullar.
- Mata och smälta: Pellets kommer in i extrudern; värme och skjuvning omvandlar dem till en homogen smälta.
- Filtrering: Ett silpaket eller ett kontinuerligt filter tar bort geler och främmande partiklar.
- Formextrudering: Smältan strömmar genom en spiraldorn eller liknande form för att bilda ett enhetligt rör.
- Bubbeluppblåsning: Internt lufttryck expanderar röret; extern luftring kyler den.
- Kollaps och lindning: Styrrullar kollapsar bubblan; filmen skärs vid behov och lindas.
Uppblåsningsförhållandet (BUR), förhållandet mellan slutlig bubbeldiameter och munstycksdiameter, varierar typiskt från 1,5 till 4,0. Frostlinjehöjden, där filmen stelnar, påverkar kristalliniteten och optiska egenskaper. Dessa två variabler justeras för att balansera styrka, haze och output.
Vanliga blåsfilmskonfigurationer
Enskiktslinjer förblir kostnadseffektiva för enkla filmer, men flerskikts samextrudering har blivit standard för krävande applikationer. Tabellen nedan sammanfattar typiska konfigurationer.
| Konfiguration | Typisk lagerstruktur | Primära förmåner |
|---|---|---|
| Monolager | En extruder | Lägsta kostnad, enkel användning, lämplig för allmänna väskor och liners |
| ABA (trelager) | Två extruders, en delad | Förbättrad styrka och barriär med lägre materialkostnad; yttre skikt kan vara jungfruharts |
| Fem lager | Tre till fem extruders | Exakt kontroll av barriär-, tätnings- och seghetsskikt; används för livsmedelsförpackningar och medicinska filmer |
| Mini blåst film | Kompakt enkel- eller flerskikts | Laboratorie- och småpartiproduktion; snabb omställning för materialförsök |
Att välja en konfiguration beror på önskad barriär, styvhet, tätningsbeteende och budget. Fler lager ger flexibilitet men också komplexitet i formdesign, luftringkontroll och underhåll.
Material som används vid extrudering av blåst film
Valet av harts bestämmer filmens prestanda mer än någon annan enskild faktor. Vanliga betyg inkluderar:
- LDPE: bra smälthållfasthet, enkel bearbetning, måttlig klarhet.
- LLDPE: högre seghet och punkteringsmotstånd; ofta blandad med LDPE.
- HDPE: hög styvhet och fuktbarriär; används för tunna filmer och påsar.
- mLLDPE: överlägsen styrka och förseglingsbarhet vid lägre tjocklek.
- EVA: förbättrad flexibilitet och tätning vid låga temperaturer.
- Jonomer och specialsampolymerer: utmärkt olje- och fettbeständighet för livsmedelsförpackningar.
Tillsatser som glidmedel, antiblock och antioxidanter blandas ofta in i hartset för att kontrollera friktion, blockering och nedbrytning. För flerskiktsfilmer kan varje lager använda olika harts för att uppnå målegenskapersbalansen.
Kritiska processvariabler som påverkar filmkvaliteten
Operatörerna justerar flera variabler för att bibehålla konsekvent filmkvalitet. Små avvikelser kan orsaka tjockleksvariationer, geler eller rynkor.
- Uppblåsningsförhållande (BUR): Högre BUR ökar tvärhållfastheten men kan minska bubblans stabilitet.
- Frostlinjehöjd (FLH): Lägre FLH förbättrar klarheten men kan minska rivstyrkan.
- Kylhastighet: Snabbare kylning minskar kristalliniteten, förbättrar seghet och transparens.
- Starthastighet: Balanserar uteffekten med önskad tjocklek; för hög kan orsaka dragresonans.
- Munstycksgap och temperatur: Påverkar smälttrycket och filmens enhetlighet.
- Intern bubbelkylning (IBC): Ökar effekten och stabiliserar bubblan för höghastighetslinjer.
Övervakning av tjocklek med en skanner och justering av luftringens geometri är standardpraxis på moderna linjer. Utan kontroll med sluten slinga kan tjockleksvariationen överstiga plus eller minus tio procent, vilket slösar harts och orsakar nedströmskonverteringsproblem.
Tillämpningar av blåst film
Blåst film används i många branscher eftersom den kan skräddarsys för olika tjocklek, klarhet och hållfasthetskrav.
- Förpackning: bärkassar, liners, matfolie, lamineringsfilmer.
- Jordbruk: växthusfilmer, ensilagepåsar, kompostfilmer.
- Medicinsk: sterila barriärfilmer, IV-påsar.
- Konstruktion: ångbarriärer, tillfälliga inneslutningar.
- Industriell: ytskyddsfilm, sträckfilm.
Många av dessa applikationer kräver ytterligare konverteringssteg. Tryckning, skärning och laminering förvandlar en grundläggande blåst film till en högpresterande förpackningsstruktur.
Från blåst film till laminering och beläggning
Blåst film fungerar ofta som ett substrat eller tätningsskikt i en flerskiktsstruktur. För att lägga till barriäregenskaper, utskriftskvalitet eller mekanisk styrka laminerar omvandlare filmen med andra material. Lösningsmedelsbaserade, lösningsmedelsfria och vattenbaserade lim används, men PUR (polyuretan reactive) laminering har fått uppmärksamhet för sin prestanda och lägre miljöpåverkan.
Om din verksamhet går från filmproduktion till flexibel förpackning kan du behöva en PUR- och filmlamineringslinje. Dessa linjer kombinerar avlindning, applicering av lim, torkning eller härdning och återlindning i en kontinuerlig process.
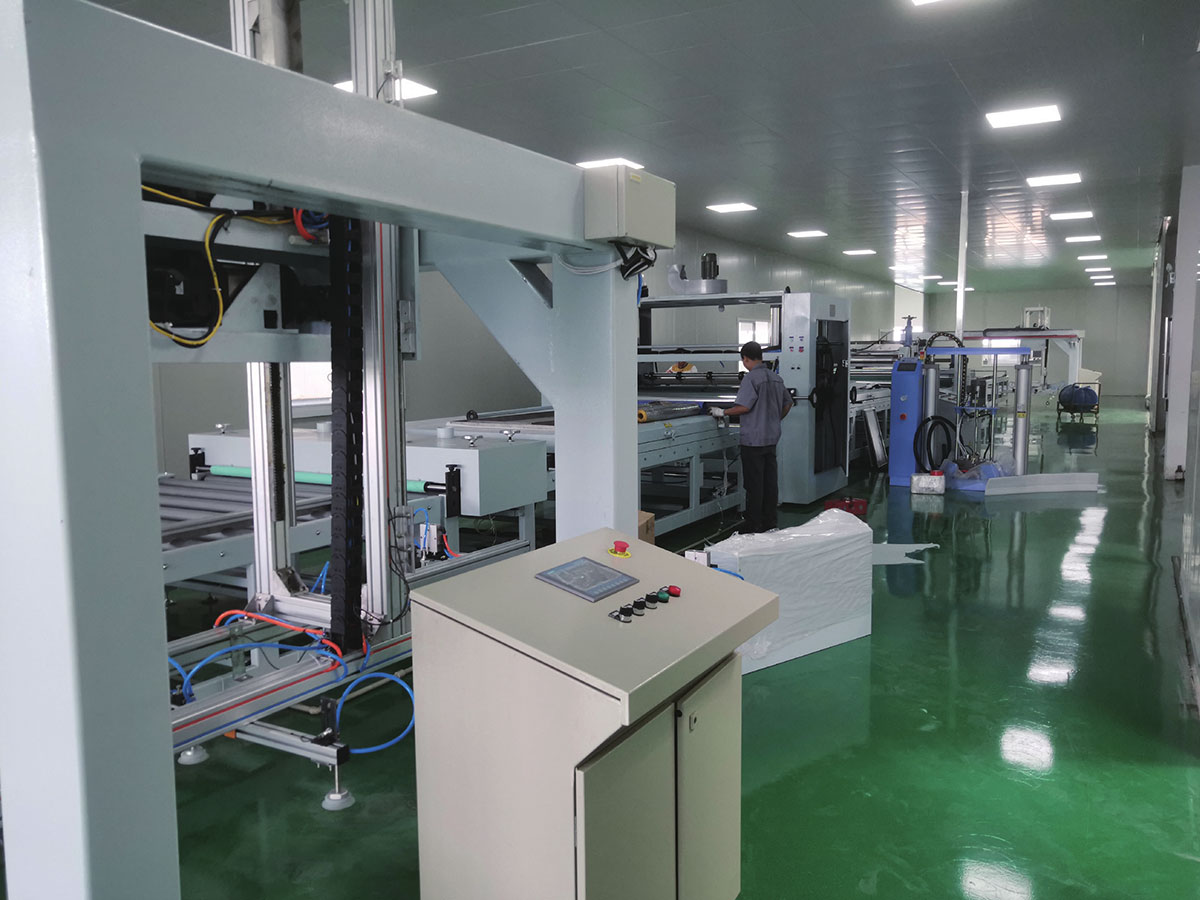
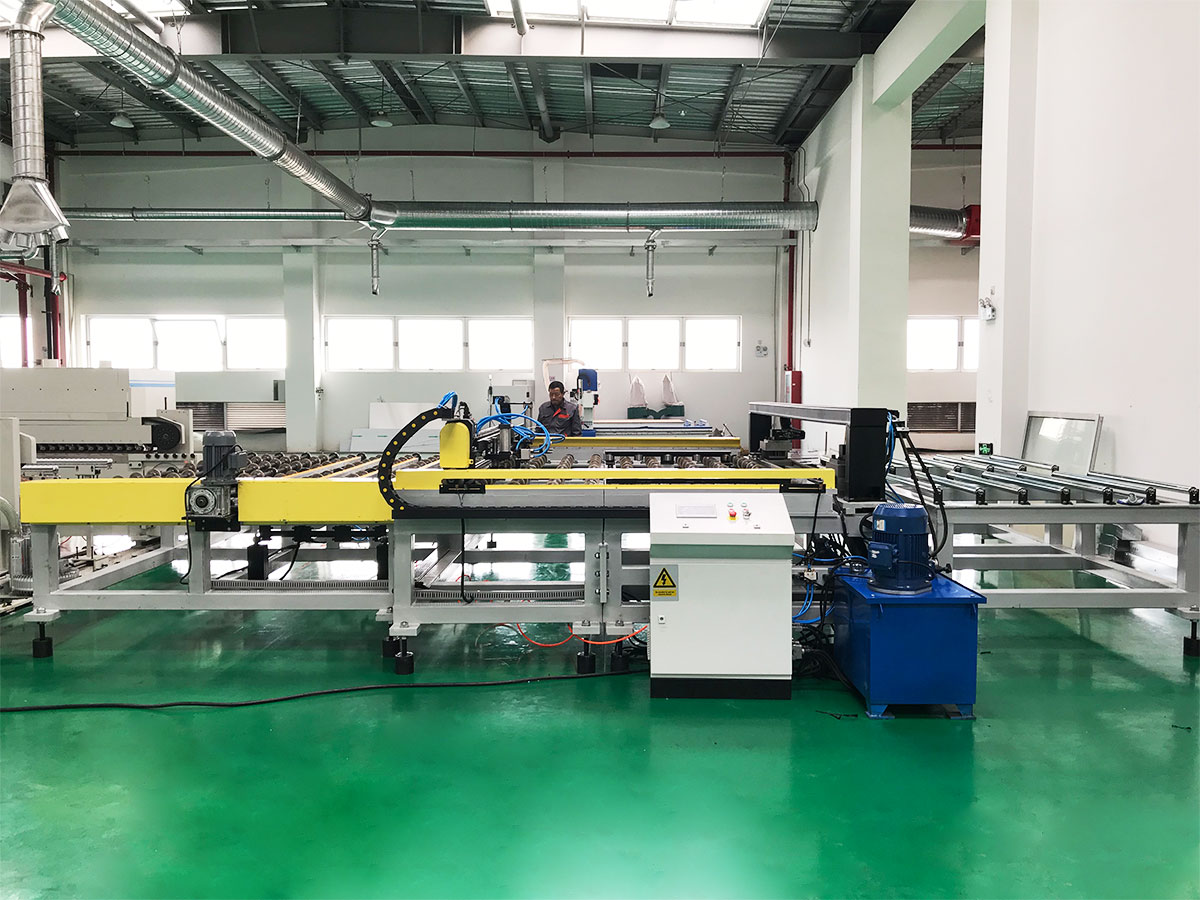
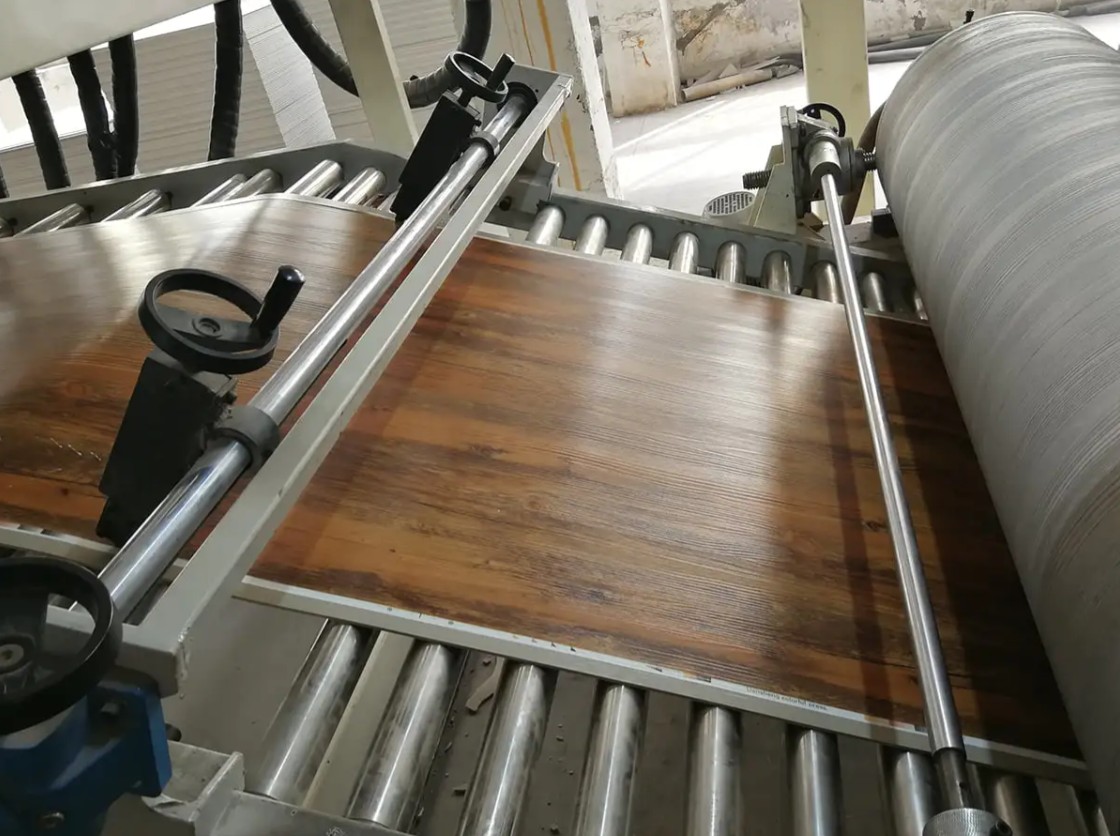
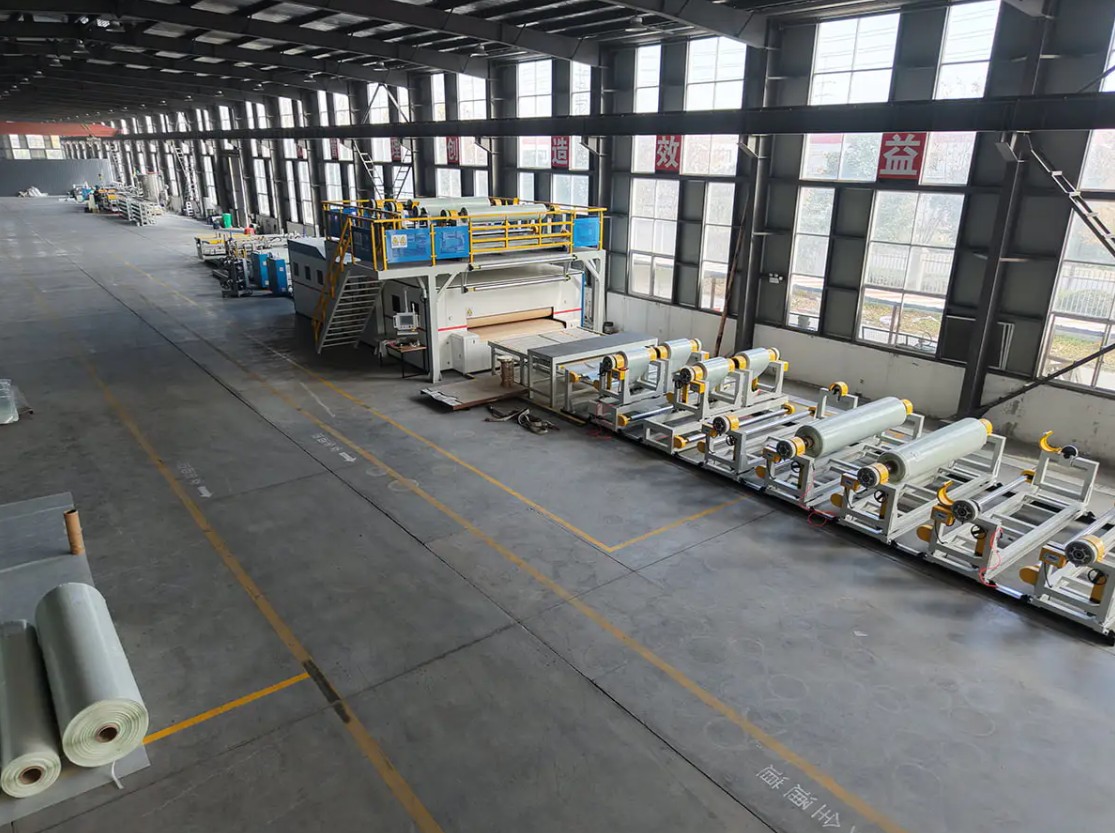
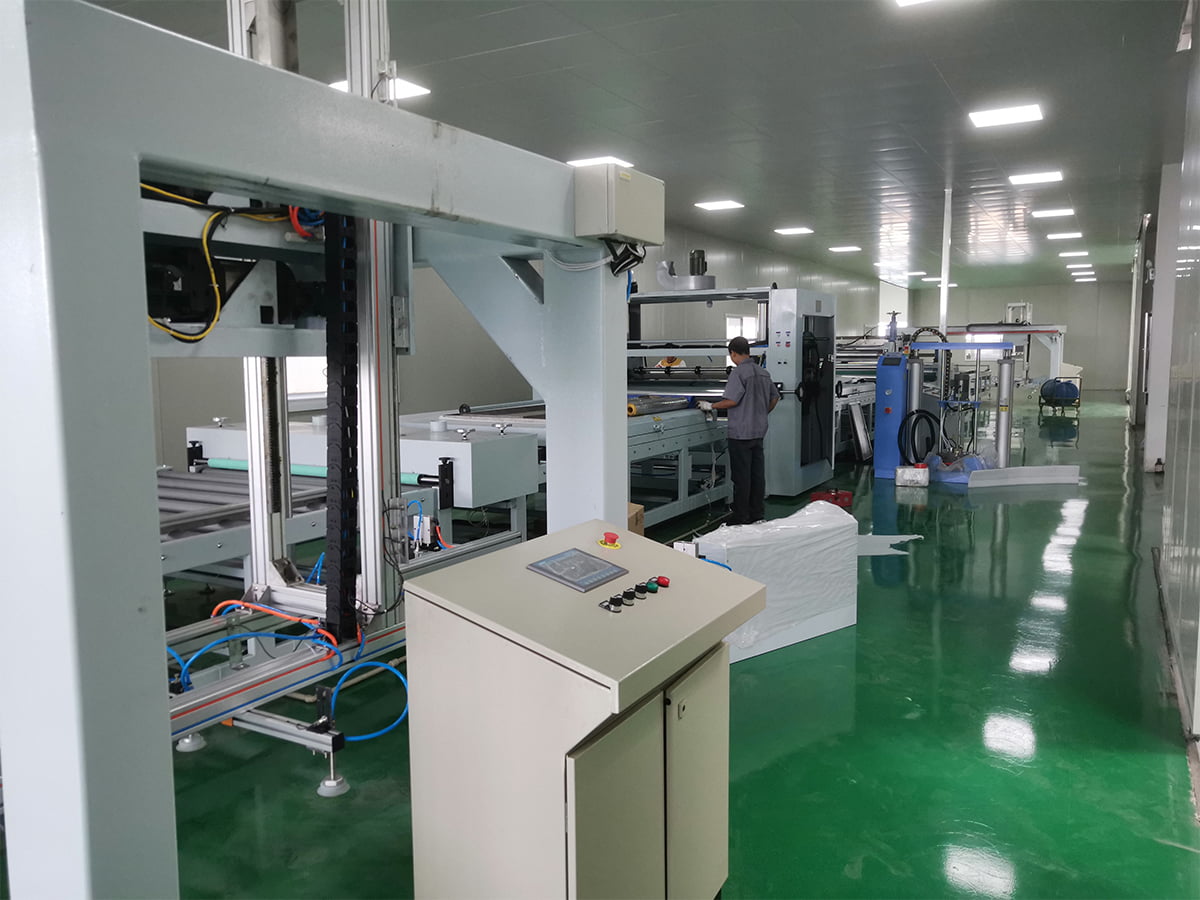 PUR beläggning och filmlamineringslinje För hållbar panelfilmlaminering använder denna PUR-linje fukthärdande lim för att binda dekorativa, skyddande eller funktionella filmer till metall, plast, trä eller glas. Visa produkt →
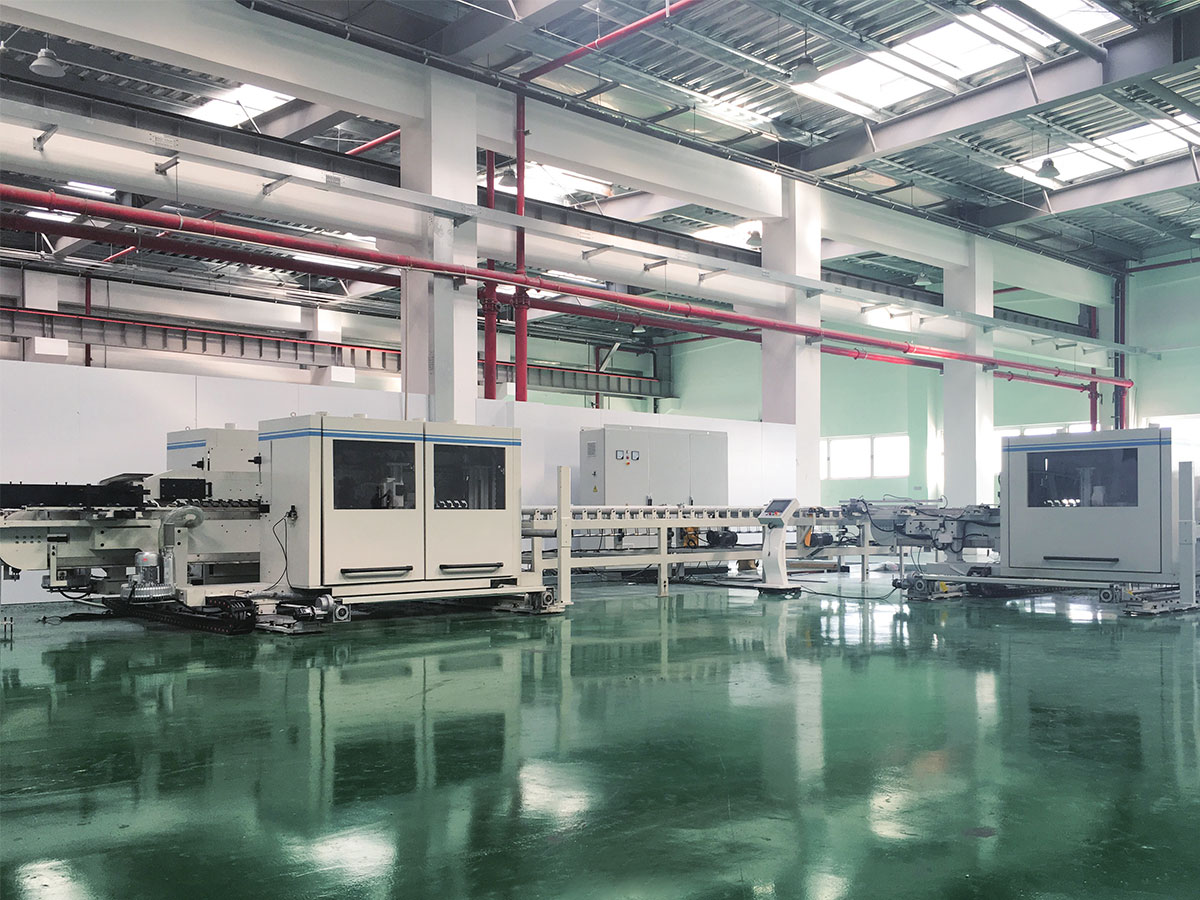
För enklare strukturer kan en dedikerad filmlamineringsproduktionslinje binda två eller flera filmer med värme, lim eller extruderingsbeläggning. Valet beror på limtyp, hastighet och substratbredd.
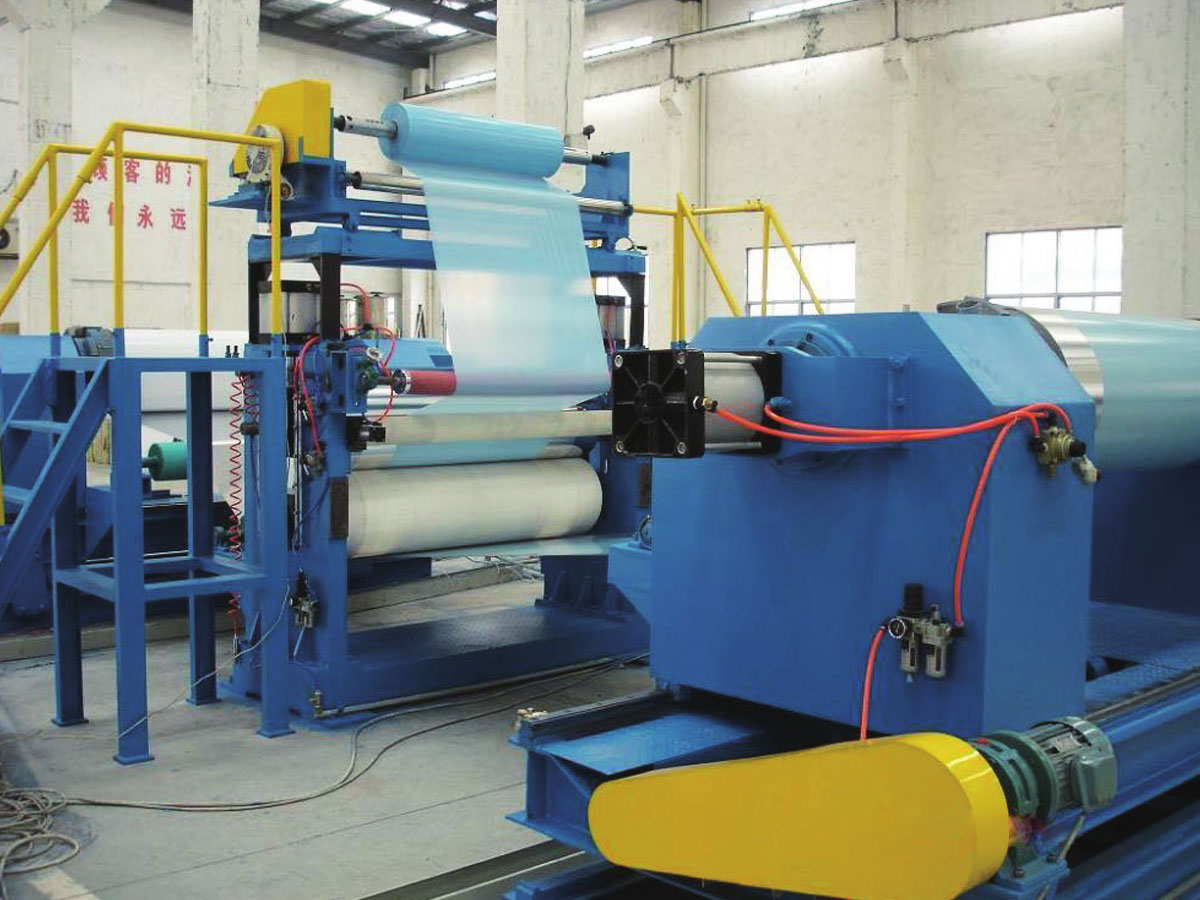 Filmlaminering produktionslinje För enklare skyddsfilmstrukturer applicerar denna linje PE, PET och funktionella filmer på metall, glas, plast och elektroniska arbetsstycken med precisionskontroll av spänning och laminering. Visa produkt →
Dessa nedströmssteg är kritiska eftersom en blåst film med utmärkta dragegenskaper fortfarande kan misslyckas om lamineringsbindningen är svag eller om limmet är inkompatibelt. Att matcha filmens ytenergi, limkemi och linjespänning är en del av utrustningsspecifikationen.
Inköpsöverväganden för blåst film och nedströmslinjer
När du utvärderar en blåst filmlinje, börja med det harts du planerar att köra och de filmegenskaper du måste uppnå. Utdatahastighet, filmbredd, lagerantal och tjockleksintervall definierar basutrustningens omslag. Här är nyckelfrågorna:
- Vilken är den maximala och minsta tjockleken du behöver, och vid vilken bredd?
- Kommer du att köra höga nivåer av LLDPE eller mLLDPE? Dessa kräver olika skruvkonstruktioner och kylkapacitet.
- Behöver du in-line ytbehandling såsom coronabehandling för tryck eller laminering?
- Vilken nivå av tjocklekstolerans är acceptabel? Mätning med sluten krets ökar kostnaden men minskar avfallet.
- Hur kommer linjen att integreras med utrustning för nedströms laminering, tryckning eller påstillverkning?
För nedströms laminering, överväg limtyp, härdningskrav och substratspänningskontroll. En linje som går bra i 50 meter per minut kan kämpa med 200 meter per minut om tork- eller härdningssektionen är underdimensionerad. Reservdelstillgänglighet och lokal servicesupport påverkar också den totala ägandekostnaden.
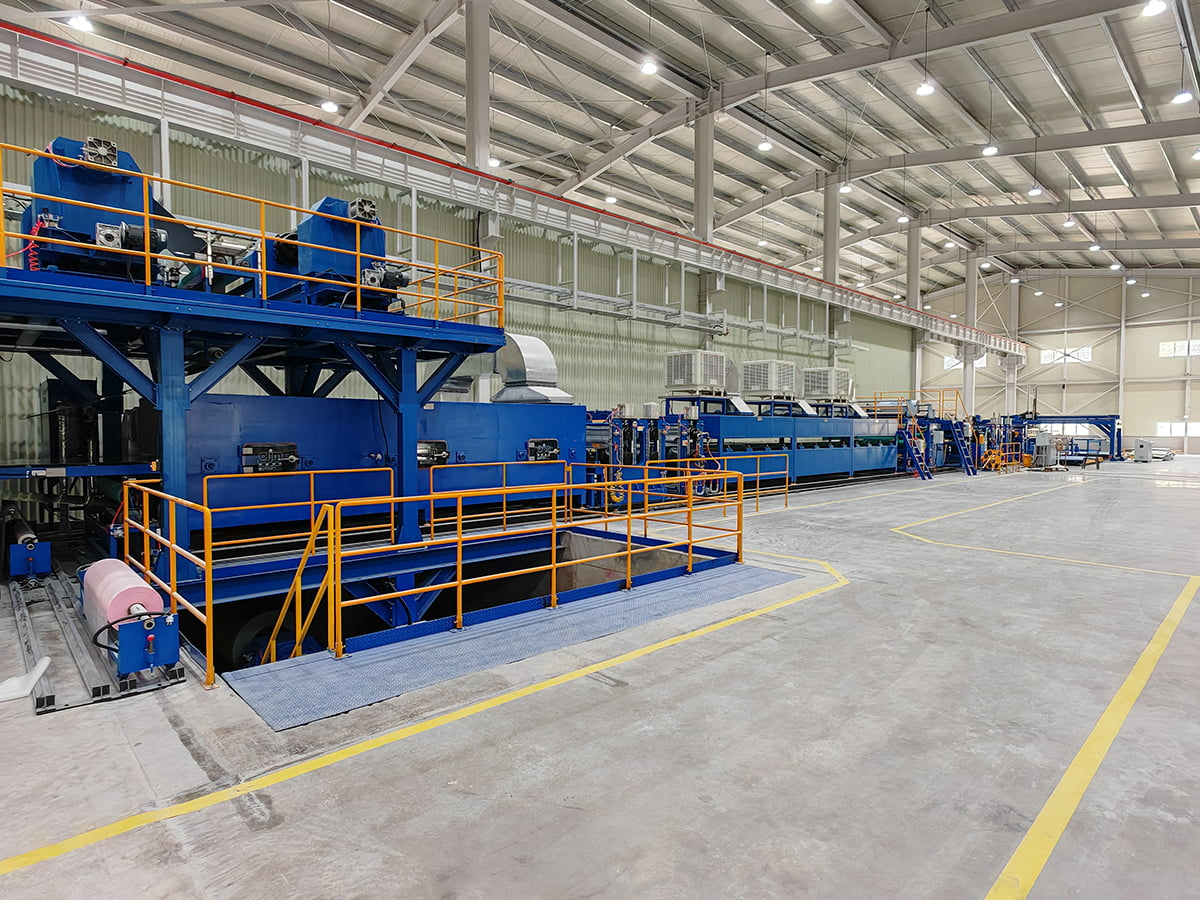
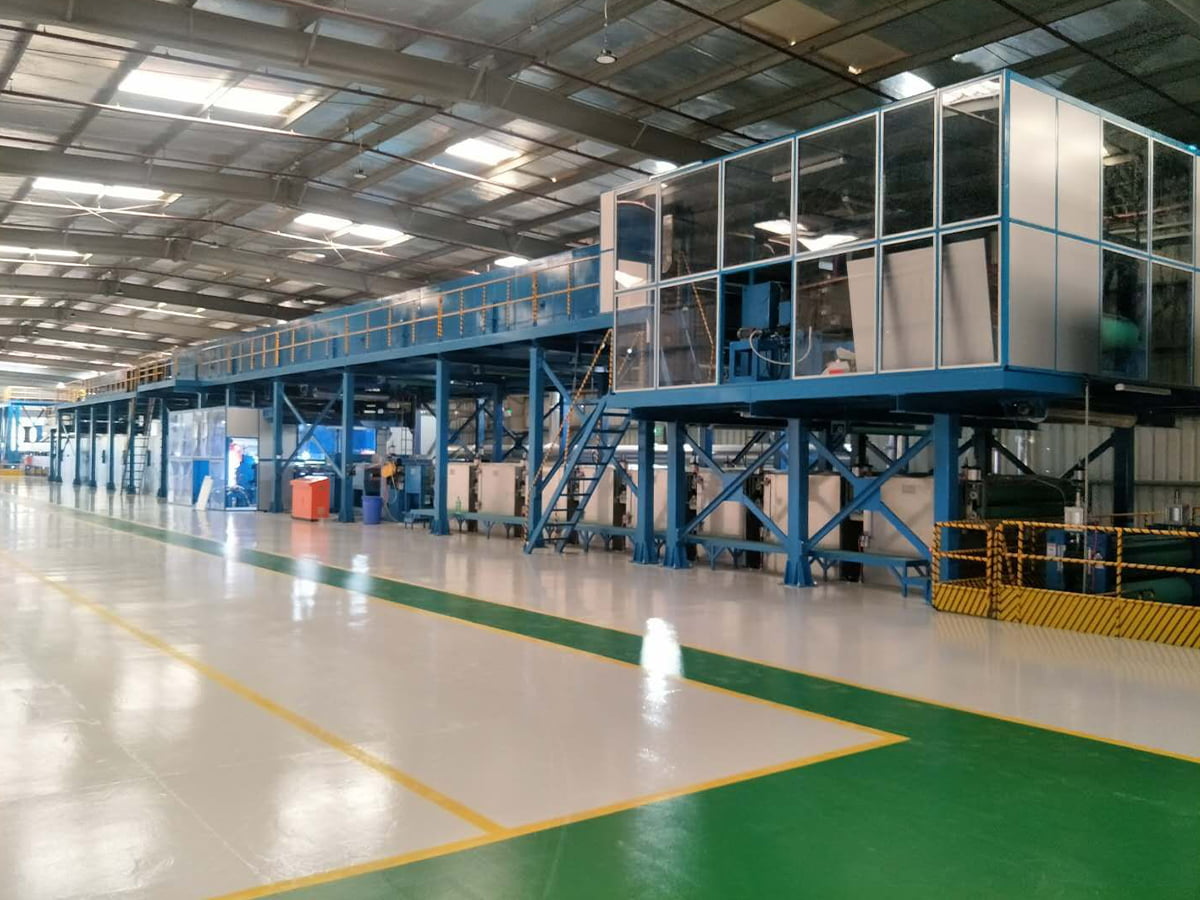
Om din produktkarta inkluderar kompositpaneler, PVC-laminat eller specialfilmer, kan en leverantör med erfarenhet av flera kompositprocesser hjälpa dig att undvika isolerade utrustningsbeslut. Till exempel förstår företag som bygger metallkompositpanellinjer och filmlamineringslinjer hur substrathantering, spänning och värmehistoria interagerar.
Slutsats
Extruderingsblåst film förblir en pålitlig och anpassningsbar process för att producera plastfilmer med ett brett utbud av egenskaper. Framgång beror på att förstå interaktionen mellan harts, formdesign, kylning och nedströmskonvertering. Genom att specificera rätt linjekonfiguration och kontrollera kritiska variabler som BUR och frostlinjehöjd kan du uppnå jämn kvalitet och minska avfallet. När din applikation kräver laminering, beläggning eller kompositstrukturer är det lika viktigt att integrera rätt nedströmsutrustning som själva blåsfilmslinjen. En partner med erfarenhet av flera sammansatta processer kan hjälpa dig att göra dessa anslutningar effektivt.