
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Två köpsamtal kan ske under samma månad och låter nästan identiska. En golvtillverkare vill ha en linje som förvandlar PVC-massa och mineralfyllmedel till en 4 mm SPC-kärnskiva, kilometer efter kilometer, med samma tvärsnitt i slutet av skiftet som vid starten. En vitvaruleverantör trehundra kilometer bort behöver fyrtiotusen gångjärnshus om dagen, var och en med ribbor, snäppfäste och två ingjutna insatser. Båda köparna beskriver köpet som att de köper en plastbearbetningsmaskin, men de behöver helt olika plattformar.
Slutsatsen kommer först: extrudering och formsprutning är inte två versioner av samma jobb. Extruderingen är kontinuerlig. Smälta trycks genom ett munstycke och produkten behåller dess tvärsnitt så länge som linjen löper. Formsprutning är cyklisk. Smälta fyller ett slutet hålrum och varje cykel levererar ett fast antal separata tredimensionella delar. Lång och enhetlig pekar på extrudering. Formad och räknad i bitar pekar på formsprutning. Verktygskostnad, tolerans, skrothastighet och operatörens skicklighet följer alla av den enda skillnaden.
Hur extrudering fungerar, steg för steg
I en extruderingslinje matas granulat eller pulver från en behållare in i en uppvärmd tunna, transporteras och smälts av en roterande skruv, och tvingas sedan genom en form vars öppning definierar profilen. Den varma formen kyls och kalibreras, dras av en avdragsenhet och skärs till längd. Skruven stannar inte mellan delarna eftersom det inte finns några delar, bara meter. Effekten mäts i kilogram per timme vid formen och i meter per minut vid slutet av linjen.
- Tvärsnittet förblir konstant längs maskinriktningen och längden begränsas endast av hantering och packning.
- En form kostar en bråkdel av en formspruta och en form kan justeras, poleras eller omarbetas när profilen ändras något.
- Flerskiktsstrukturer kommer nästan fria genom samextrudering, med två eller tre extrudrar som matar ett formblock.
- Nedströmsutrustning, kalibrering, kylning, avdragning och skärare, påverkar den slutliga dimensionskvaliteten lika mycket som själva extrudern.
- Typiska produkter: SPC-kärnskivor, PVC-basfilm för läder, kontinuerlig fiberarmerad termoplasttejp, rör, fönsterprofiler och kabelisolering.
Hur formsprutning fungerar, steg för steg
Formsprutning smälter en liknande polymer men injicerar sedan ett uppmätt skott i en stängd och fastspänd form vid högt tryck. Kaviteten packas och hålls för att kompensera för krympning, kyls, öppnas och ejektorstift trycker ut delen innan formen stängs igen. Varje cykel producerar ett fast antal färdiga delar, inte en kontinuerlig längd, och cykeltiden är enhetskostnadsdrivaren.
- Geometrifrihet är den största fördelen: räfflor, bossar, gängor, levande gångjärn och metallinsatser kan formas i ett skott.
- Toleranserna är snäva och repeterbara, ofta plus eller minus en tiondels millimeter på kritiska dimensioner.
- Formen är delspecifik. En designförändring på komponenten innebär vanligtvis en ny form, inte en formjustering.
- Löpar, inlopp och startrester står för det mesta av skrotet, och omslipning blandas ofta tillbaka i ett kontrollerat förhållande.
- Typiska produkter: höljen, kåpor, kopplingar, bilinteriördelar och medicinska engångsprodukter.
Jämfört med extrudering och formsprutning
| Aspekt | Extrudering | Formsprutning |
|---|---|---|
| Utdataformulär | Kontinuerlig längd med konstant tvärsnitt | Separera tredimensionella delar |
| Verktyg | Die plus kalibrering och nedströms enheter | Precisionsstålform med kylning och utkastning |
| Verktyg cost | Lägre och lättare att modifiera | Högre och knuten till en deldesign |
| Rytm | Kontinuerlig, ingen cykeltid | Sekunder till en minut per skott |
| Geometri | Enkel profil, inga underskärningar | Komplexa former, ribbor, bossar och skär |
| Tolerans | Ställs in genom kalibrering, kylning och avlägsningsstabilitet | Mycket tight och repeterbar del till del |
| Skrot | Start- och växlingstrim | Löpare, sprue och avslag |
| Ekonomisk volym | Långa omgångar av en profil | Högt antal stycken av en komponent |
| Fiberföreningar | Fibrerna ligger i linje längs maskinriktningen | Fiberlängden kan minskas genom skruv- och ventilverkan |
Verktyg och kostnadsstruktur: vart pengarna faktiskt går
Kostnadsfördelningen är där de flesta förstagångsköpare blir överraskade. Ett injektionsprojekt frontlastar in pengar i formen, ett precisionsbearbetat block som måste överleva klämkraft, överföra värme genom noggrant placerade kanaler och mata ut en del utan att markera den. Den investeringen återvinns över hundratusentals cykler, vilket är anledningen till att formsprutning kämpar under en viss årlig volym.
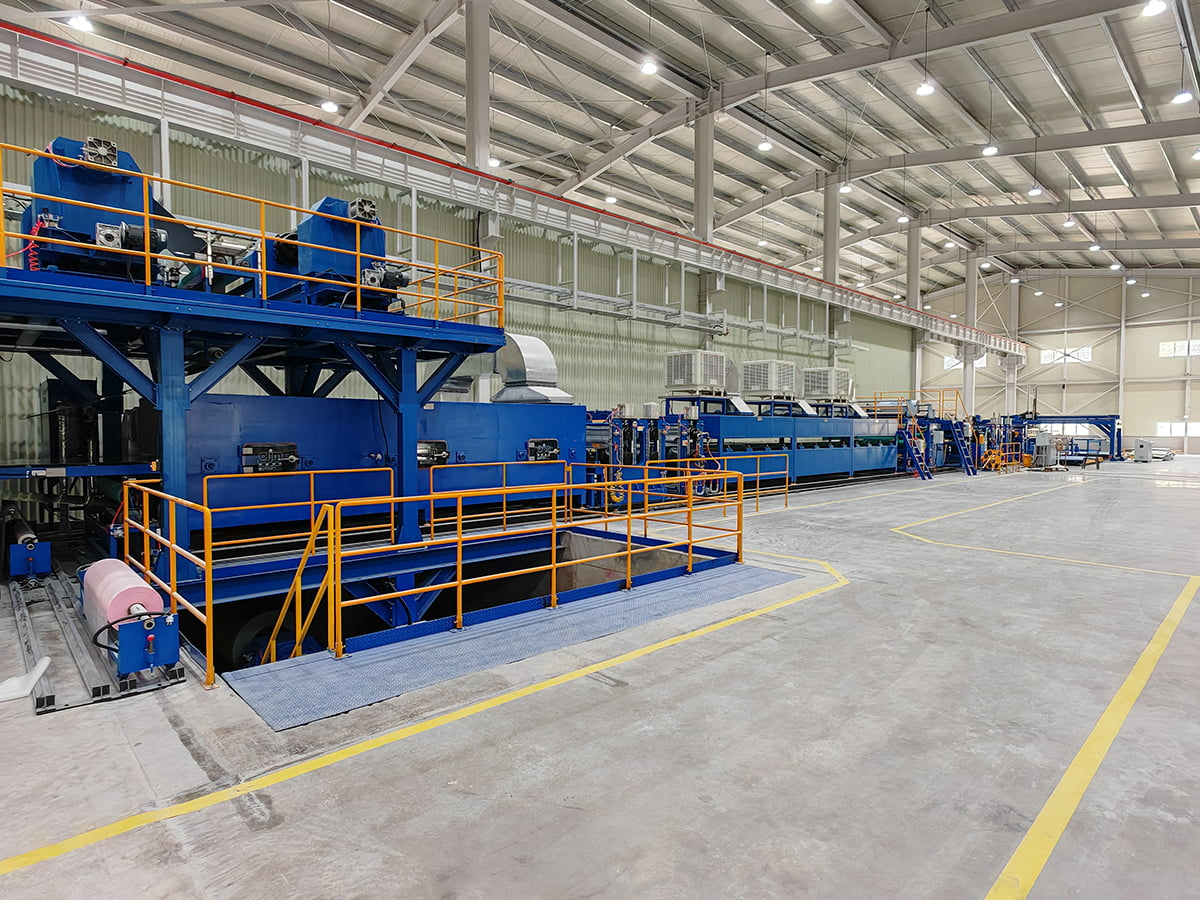
Ett extruderingsprojekt frontlastar pengar annorlunda. Formen är jämförelsevis blygsam, men linjen är en kedja av maskiner: extruder, skärmväxlare, kalibreringsbord, kyltank, avdrag, skärare och stapling. En svag länk sätter taket för hela linjen. Om avdraget drar ojämnt eller kyltanken är kort, ger en perfekt balanserad form fortfarande en profil som glider i tjocklek, och köparen betalar för material på varje meter istället för en gång vid verktyget.
Materialbeteende och termisk historia
Båda processerna smälter polymer, men den termiska och skjuvningshistoriken skiljer sig kraftigt åt. Vid extrudering upplever materialet en relativt mild, välfördelad skjuvning längs skruven och en kort uppehåll vid formen. Vid formsprutning passerar smältan en smal grind vid mycket hög skjuvning och packas sedan under tryck, så att molekylär orientering och inre spänningar hamnar låst i delen. Det är därför samma polymerkvalitet kan bete sig olika i de två processerna, och varför skevhet är ett vanligt klagomål i gjutna delar men en sällsynt sådan i extruderade profiler.
För fiberförstärkta föreningar är skillnaden ännu viktigare. Extrudering tenderar att rikta in fibrer i maskinriktningen, vilket gynnar styvhet i den riktningen. Formsprutning ger en mer komplex hud- och kärnorientering, och fiberlängden kan sjunka när smältan passerar skruvar, ventiler och portar. Om den färdiga delen förlitar sig på fiberlängd för slagprestanda är detta en specifikationspunkt, inte en detalj.
Att välja mellan de två processerna
Arbeta igenom följande punkter i ordning och svaret är vanligtvis uppenbart före den andra frågan.
- Är produkten definierad av ett tvärsnitt eller av en form? Tvärsnitt betyder extrudering.
- Är längden bestämd av funktion eller hantering? Obegränsad längd gynnar starkt extrudering.
- Behöver delen underskärningar, sidorörelser, gängor eller skär? Då är formsprutning den realistiska vägen.
- Vilken årsvolym gäller för en design? Mycket högt antal stycken motiverar mögelinvesteringar, långa profilkörningar motiverar linjeinvesteringar.
- Hur snäv är den kritiska toleransen? Gjutna delar håller lättare snäva dimensioner, extruderade profiler behöver bra kalibrering och avdragskontroll.
- Hur mycket skrot kan omarbetas i huset? Extruderad trim är ofta direkt återanvändbar, gjutna löpare kan behöva slipas om och torkas.
Där kontinuerliga extruderingslinjer passar i panel- och kompositproduktion
Många bygg- och interiörmaterial som ser ut som gjutna produkter är faktiskt extruderade eller belagda på en kontinuerlig linje. SPC-golv är det tydligaste exemplet. Den stela kärnan extruderas och lamineras sedan med en dekorativ film och ett slitlager, så att extrudern bestämmer planhet, densitet och tjocklekskonsistens över hela brädet.
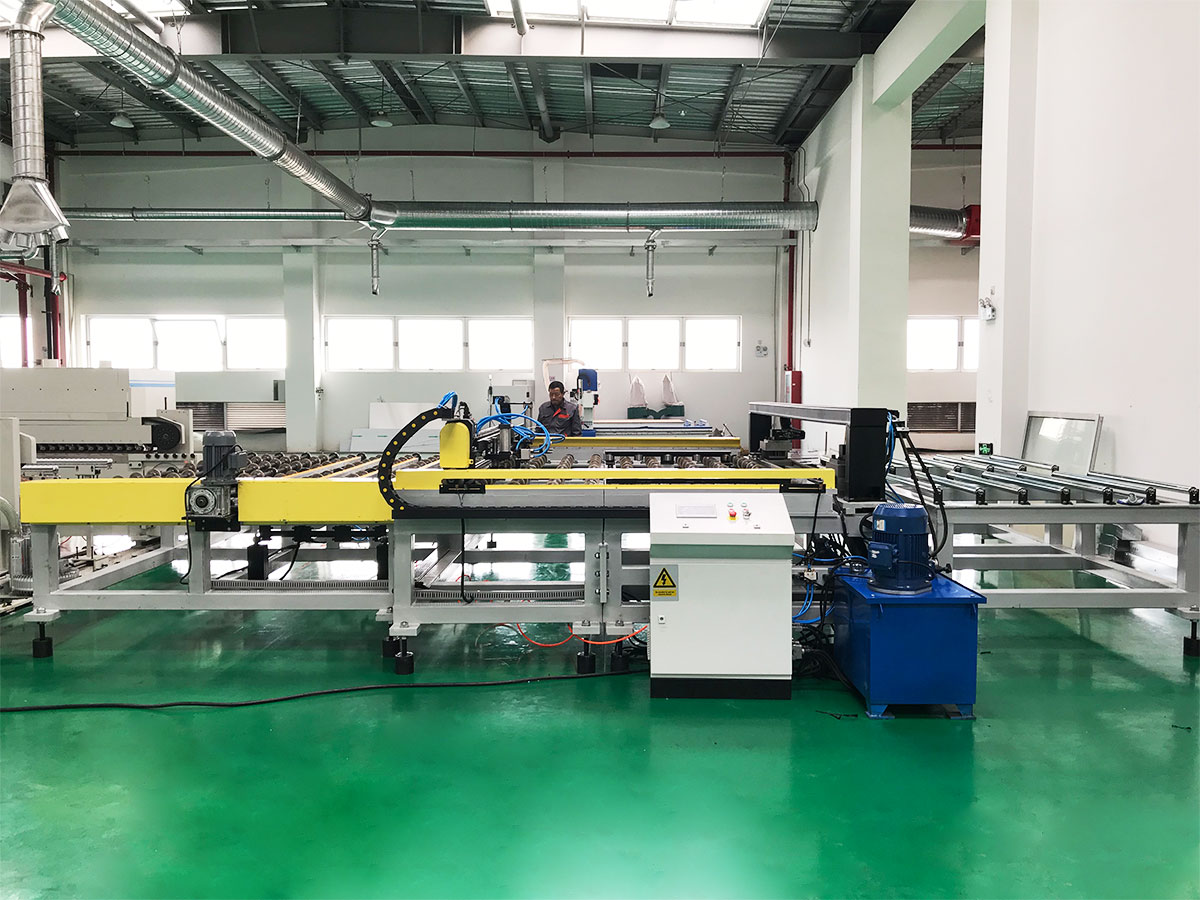
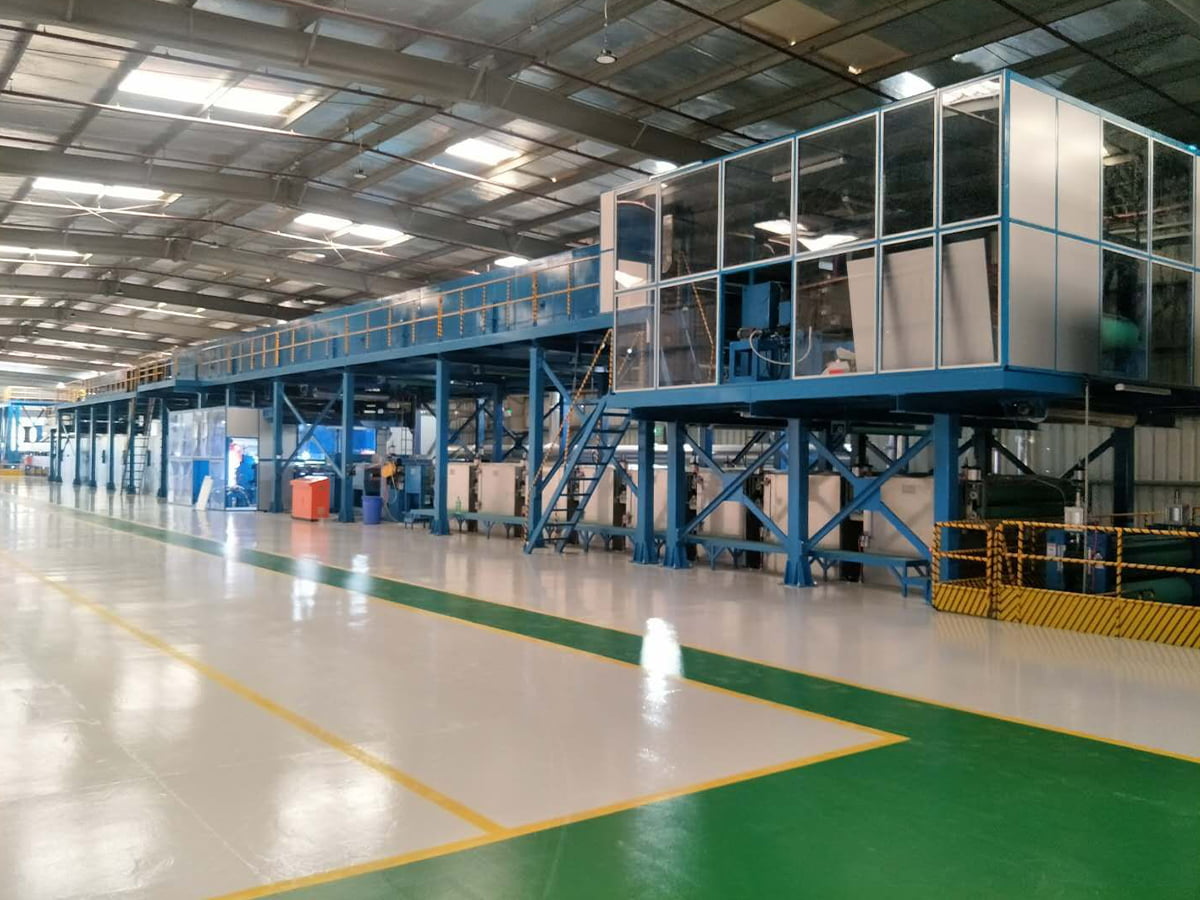
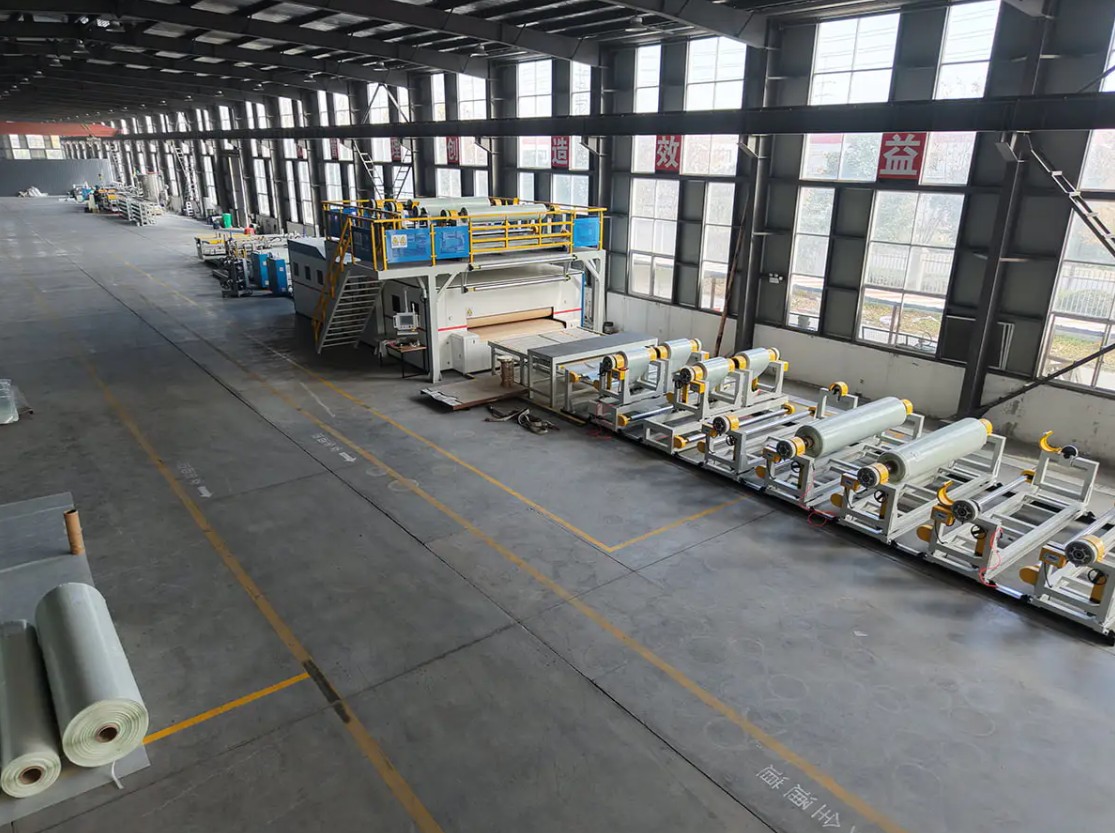
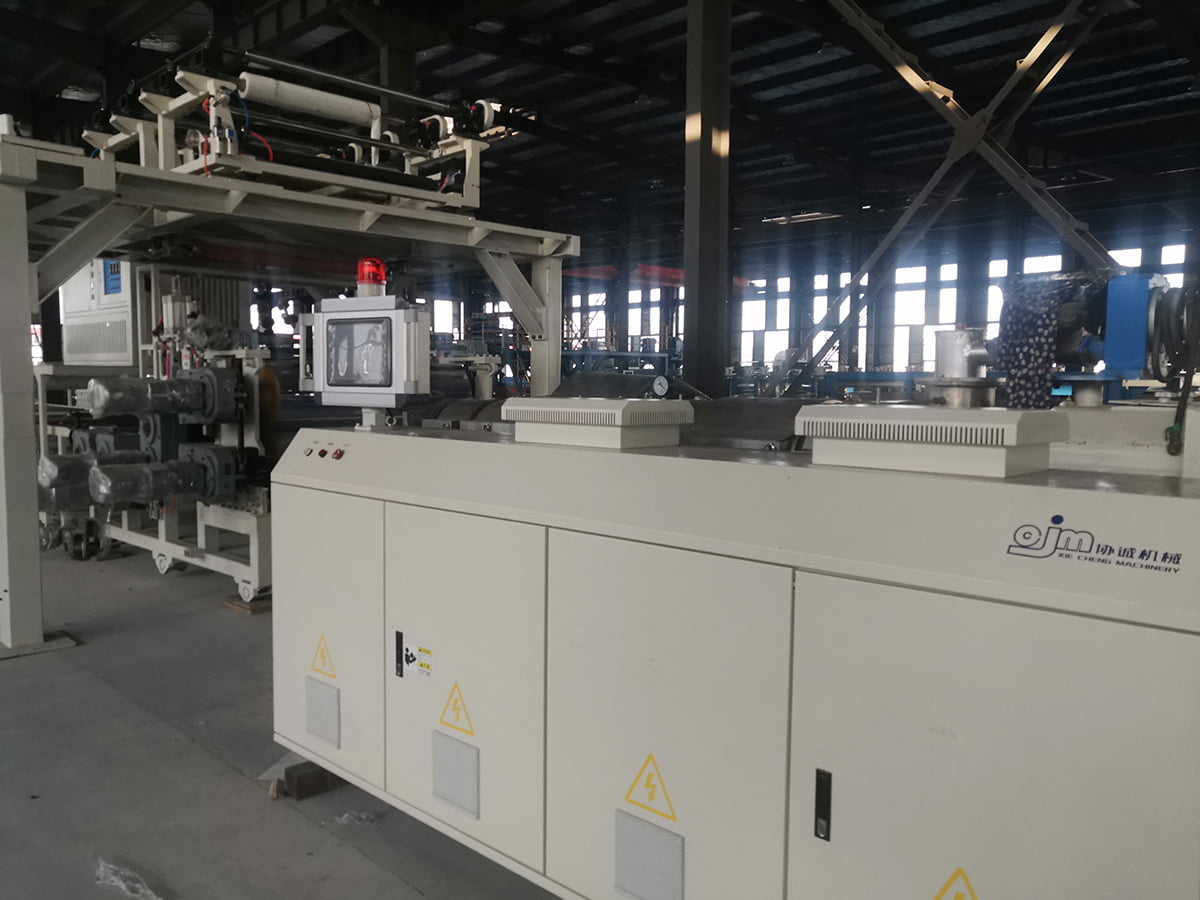 PVC/WPC/SPC-golvproduktionslinje för stenplastgolv Se den här linjen för att se hur extrudering, filmlaminering, UV-beläggning, prägling och onlineinspektion kombineras för automatisk SPC-golvutmatning. Visa produkt →
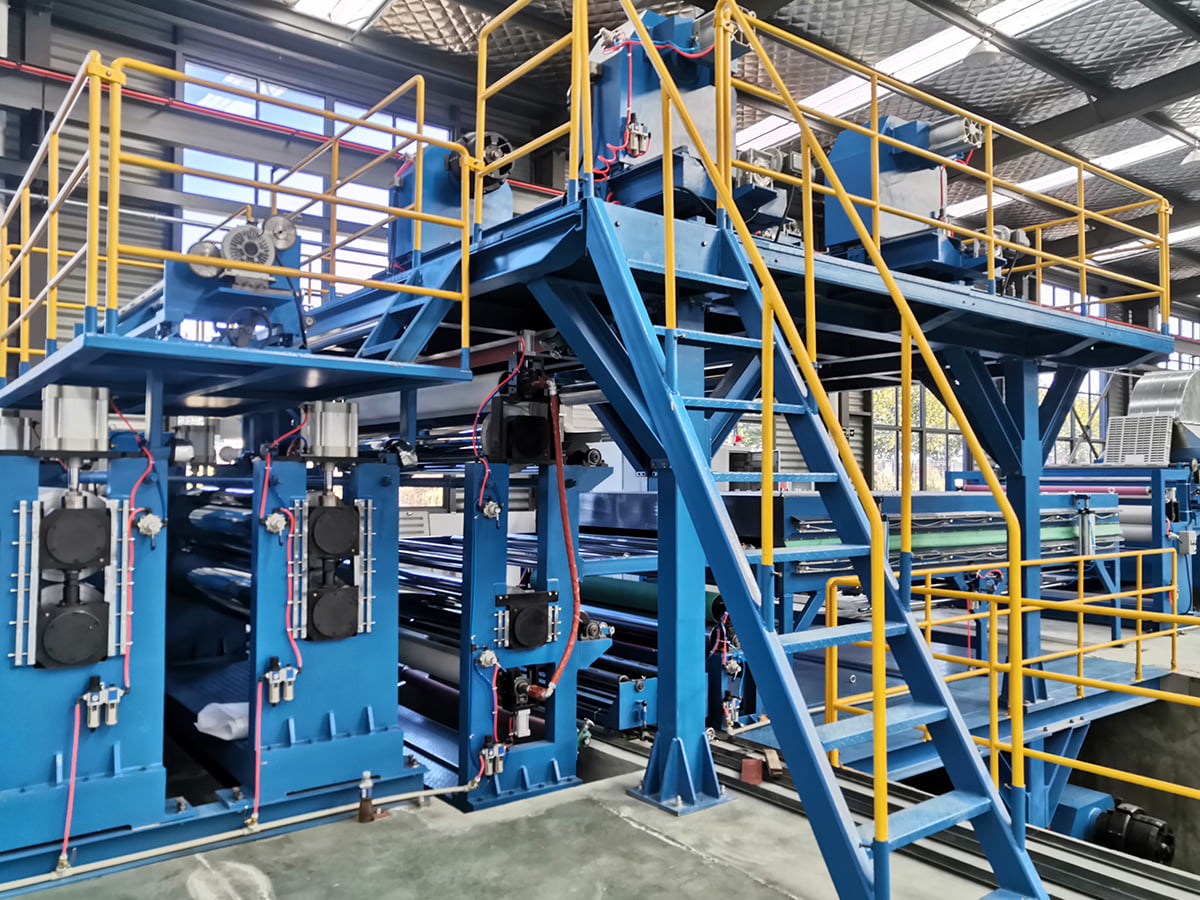
Samma logik gäller för kontinuerliga fiberarmerade termoplastiska kompositer. En PET- eller PP CFRT-linje kombinerar polymersmälta med förstärkningsfiber eller tyg i en kontinuerlig process, och det färdiga arket eller tejpen pressas eller termoformas senare till en tredimensionell form. Extruderingssteget, inte en formpress, bestämmer fibervätningen och tjocklekens enhetlighet. Köpare frågar ofta vad en komplett PVC-laminatpanellinje innehåller innan de jämför leverantörer, och det ärliga svaret är att extrudern bara är en station bland flera som måste matcha varandra.
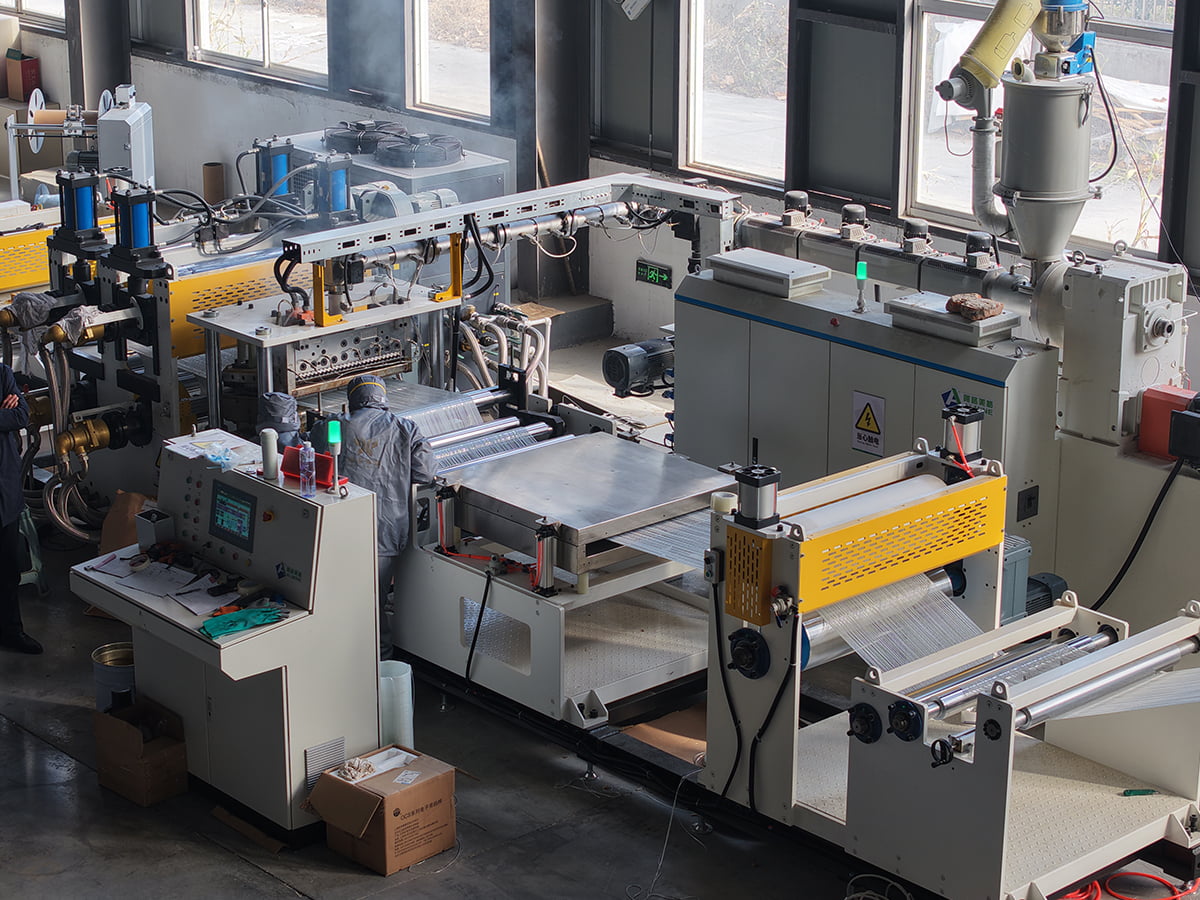
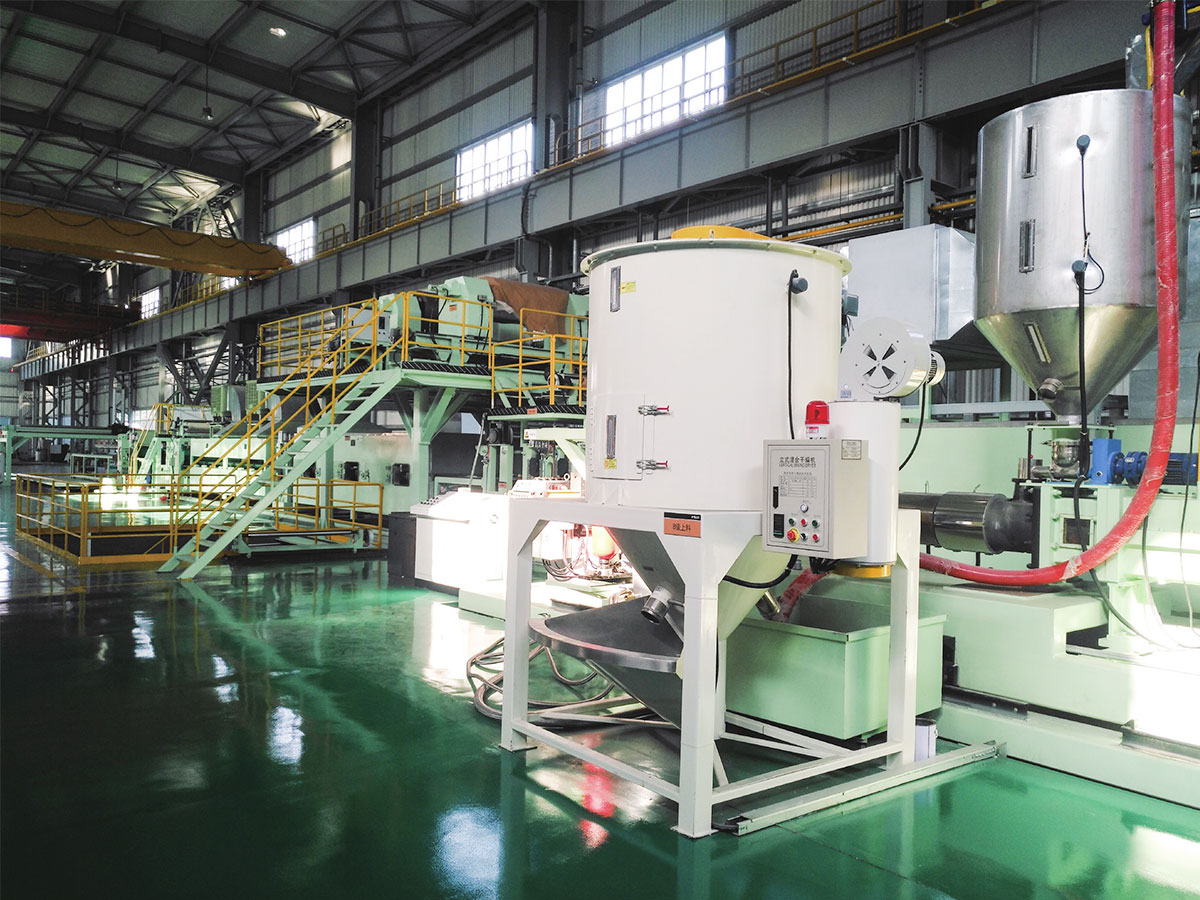 Produktionslinje för PET/PP CFRT kompositmaterial Utforska denna OEM CFRT-linje för kontinuerlig fiberarmerad termoplastisk kompositproduktion, med service- och offertalternativ tillgängliga. Visa produkt →
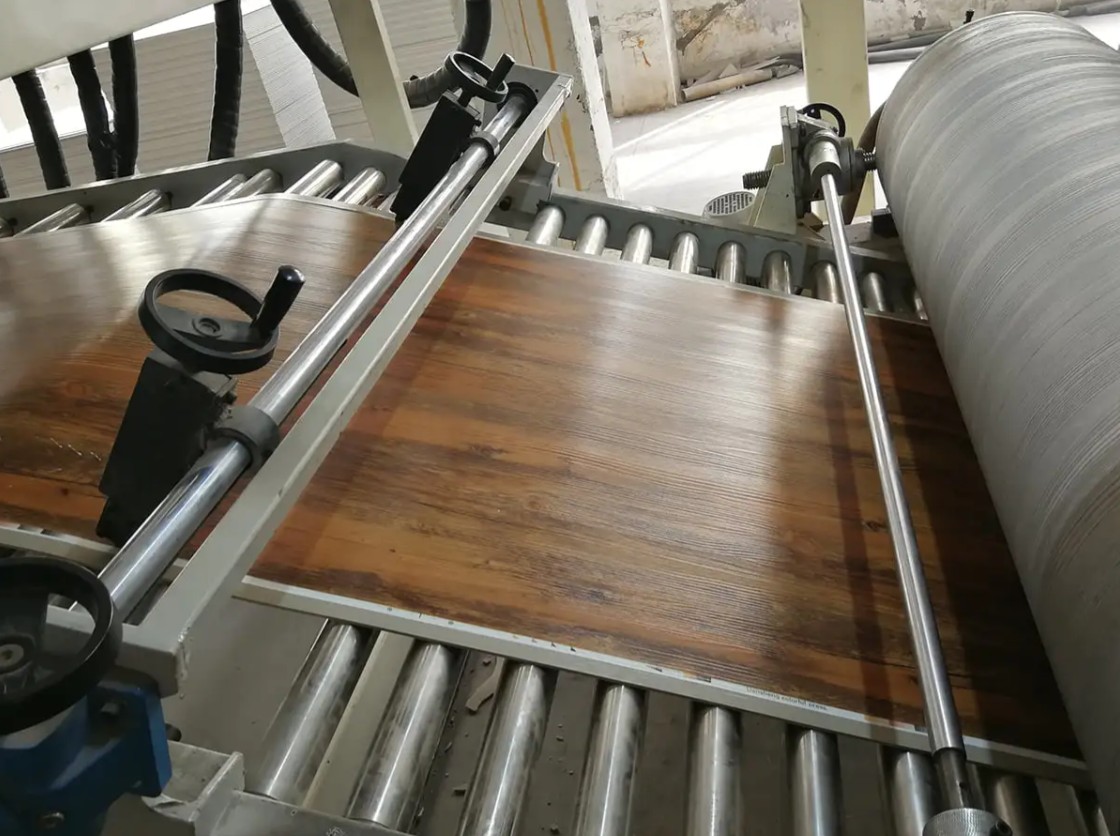
PVC och PU-läder följer ett tredje mönster, där ett basskikt produceras kontinuerligt och sedan beläggs, präglas och kyls i linje. Ytstrukturen kommer från en präglingsvals, inte ett hålrum, vilket är just därför som processen skalas till långa omgångar utan en delspecifik form.
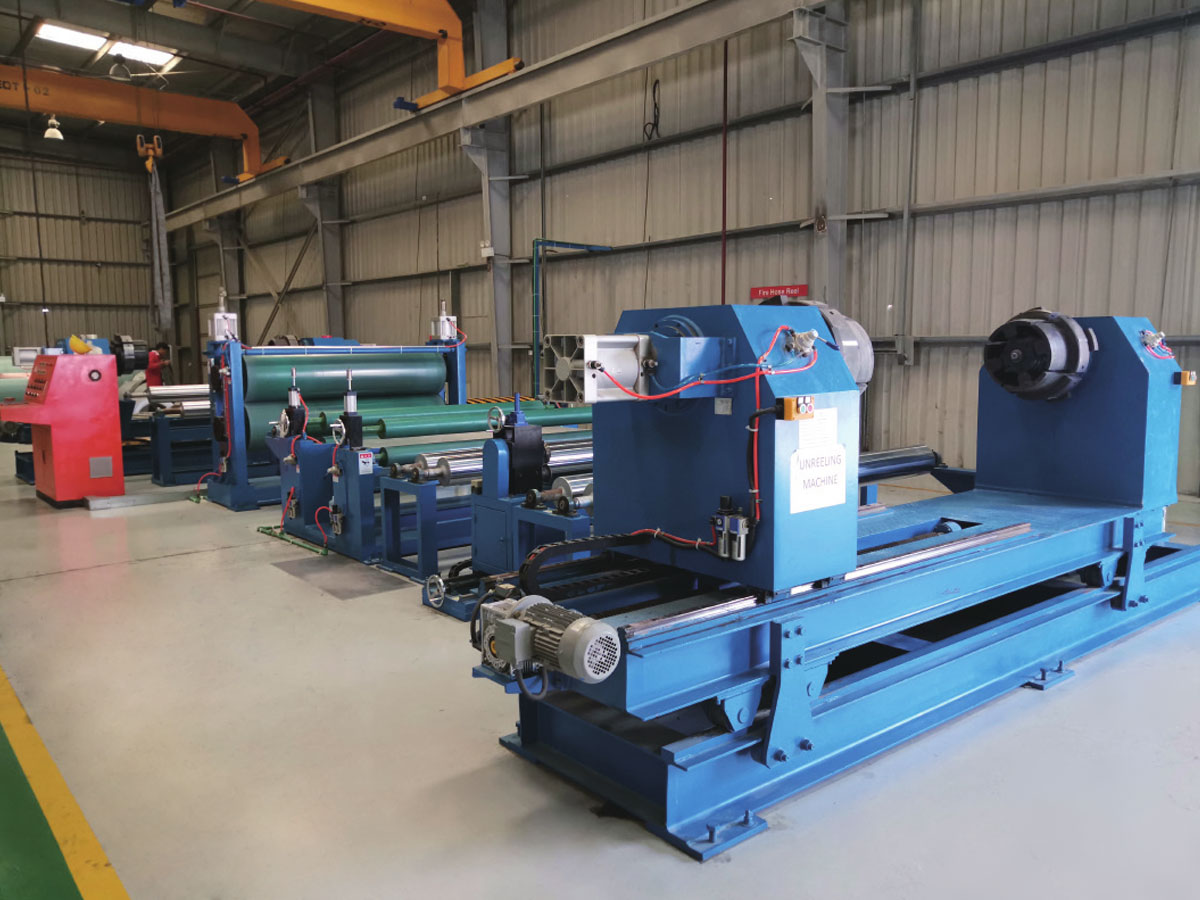
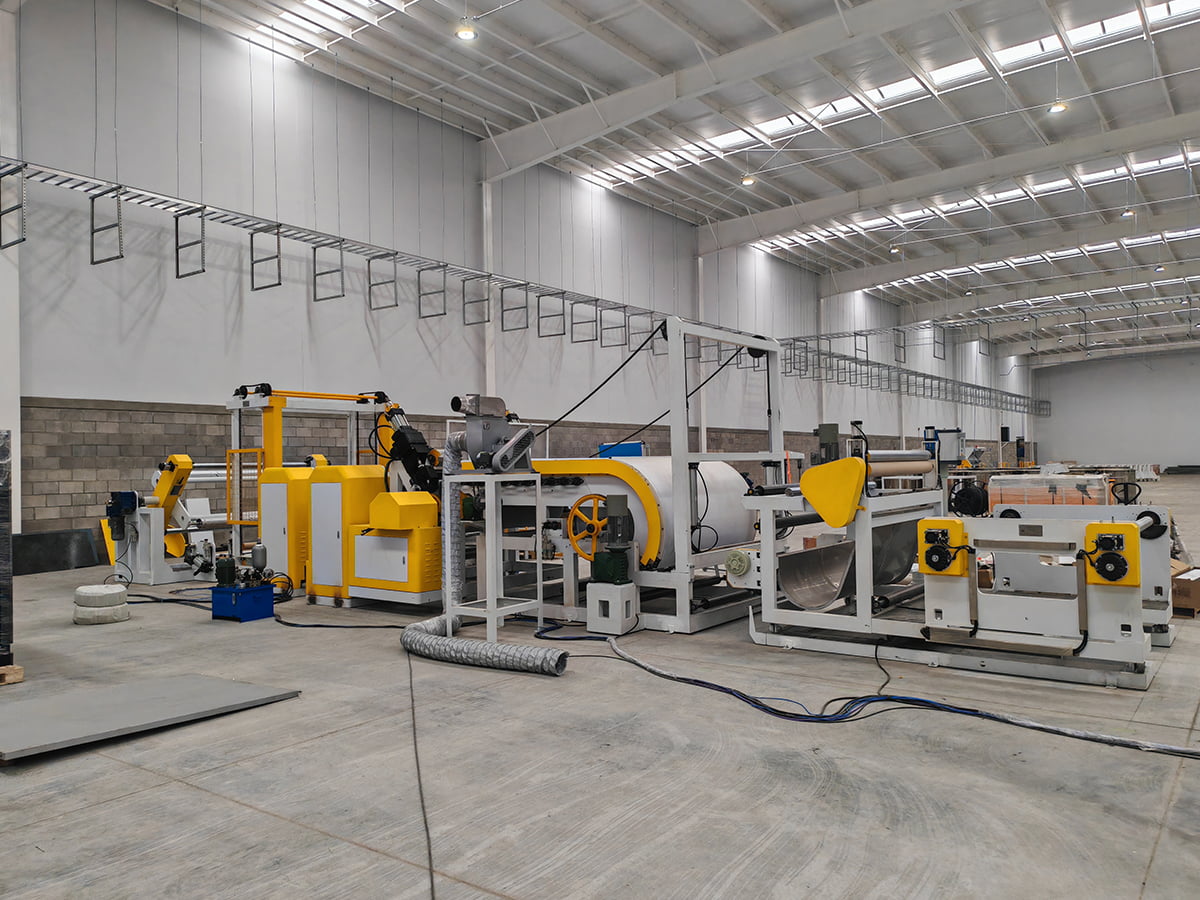 PVC/PU-läderkomposit, prägling och beläggningslinje Granska denna linje för kontinuerlig produktion av PVC/PU-läderbas, inlinebeläggning, prägling och kylning, med anpassningsbara OEM-servicealternativ. Visa produkt →
Vad du ska kontrollera innan du köper en extruderingsbaserad linje
- Skruvdiameter och förhållande mellan längd och diameter, anpassat till polymer- och fyllmedelsinnehållet du faktiskt tänker köra.
- Utgångshastighet mot linjehastighet, så avdrags- och kyllängden är inte flaskhalsen.
- Tjocklek och breddtolerans inskriven i kontraktet med en mätmetod, inte bara ett löfte.
- Kylkapacitet och kalibreringsdesign för den tyngsta profilen i din produktplan.
- Nedströmsutrustning ingår i samma omfattning, eftersom delat ansvar mellan leverantörer försvårar driftsättningen.
- Servicemodell: fjärrsupport, platsinstallation, reservdelstillgänglighet och operatörsutbildning.
Om din produktplan sitter någonstans mellan en profil och en formad del är den praktiska vägen ofta att extrudera eller laminera en halvfärdig plåt och sedan forma den. Genom att förstå hela processkedjan innan du signerar undviker du att köpa kapacitet som du inte kan använda. Du kan recensera vad en produktionslinje för PVC-laminatpaneler innehåller för ett fungerat exempel på hur stationerna passar ihop.
Kortversionen
Extrusion gör kontinuerliga produkter med konstant tvärsnitt och tjänar sina pengar på långa serier, låga verktygskostnader och enkel geometri. Formsprutning tillverkar diskreta tredimensionella delar och tjänar sina pengar på repeterbarhet, komplexa funktioner och högt antal stycken. Ingen av dem är mer avancerad än den andra. De är helt enkelt byggda för olika frågor, och det snabbaste sättet att minska risken är att beskriva din produkt, årsvolym och kritiska tolerans för en utrustningsingenjör innan du jämför priser. Om du vill ha den konversationen, skicka din produktspecifikation och kapacitetsmål till teamet och bekräfta vilken plattform som passar ditt fall.