
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Två PET/PP CFRT-kompositlinjer kan bära samma pris, samma arbetsbredd och samma löfte om upp till 1 200 kg/h, och ändå uppföra sig väldigt olika på verkstadsgolvet. Skillnaden sitter vanligtvis i extruderingssystemet: skruvdiameter och förhållande mellan längd och diameter, om en smältpump stabiliserar trycket, hur munstyckena justeras och hur rullstapeln tar bort värme. Varje steg nedströms, från fibervätning till lindningsspänning, kan bara bevara den kvalitet som extrudern levererar.
Den praktiska regeln är därför enkel: definiera extruderingssystemet först och dimensionera resten av linjen runt det. Ett beläggnings-, laminerings- eller präglingssteg som klassificeras snabbare än vad extrudern kan mata den är kapacitet du betalar för och aldrig använder. En extruder dimensionerad för produktion men inte för det material du faktiskt kör ger dig mätavdrift, gelfläckar och för tidigt skruvslitage under maskinens livslängd. Den här artikeln tar upp vad ett extruderingssystem innehåller på en kompositlinje, hur man matchar det med PET, PP, PVC och fyllda föreningar, vilka toleranser som väger kommersiell vikt och vad som ska testas innan slutbetalning.
Vad som räknas som ett extruderingssystem på en kompositlinje
På en sammansatt produktionslinje är extruderingssystemet inte en maskin utan en kedja av enheter som måste hålla samma börvärde tillsammans: materialhantering och torkning, skruven och cylindern, en smältpump eller tryckkontrollslinga, formen, valsstapeln eller kylsektionen och avdraget som ställer in linjehastigheten. Tjocklek skapas vid formen, fryses vid kylningsstadiet och lamineras sedan, präglas eller beläggs.
Plikten ändras med produkten. En CFRT-linje extruderar en tunn, varm smälta som måste väta ut kontinuerliga fibrer, medan en golvlinje extruderar ett tungt fyllt ark som senare kalandreras till slutlig tjocklek. Tabellen nedan visar hur samma hårdvarukategori skiftar i prioritet från produkt till produkt.
| Linjetyp | Extruderingsavgift | Typisk polymer | Verifiera först |
|---|---|---|---|
| PET/PP CFRT kompositlinje | Smältimpregnering av kontinuerliga fibrer, därefter arkformning och laminering | PET, PP, ibland PA | Smälttemperaturens likformighet över munstycksbredden och fibervätning vid mållinjehastighet |
| SPC golv produktionslinje | Fyllda PVC-skivor extrudering, kalandrering och laminering till slitskiktet | PVC med kalciumkarbonatfyllmedel | Slitstyrka på skruv och cylinder, effekt per stansbredd, mätarekontroll efter kalandrering |
| PVC/PU-läderprägling och beläggningslinje | Sammansatt mjukgöring och beläggning på släpppapper eller tyg | PVC-blandning, PU | Repeterbarhet för beläggningstjocklek, valstemperaturstabilitet, ytdefektfrekvens |
| Metallkomposit- och coilbeläggningslinjer | Lim- och beläggningsskikt snarare än bulkextrudering | PE, PUR, filmlim | Huruvida kärnplåten är inköpt eller egentillverkad och hur vidhäftningen valideras |
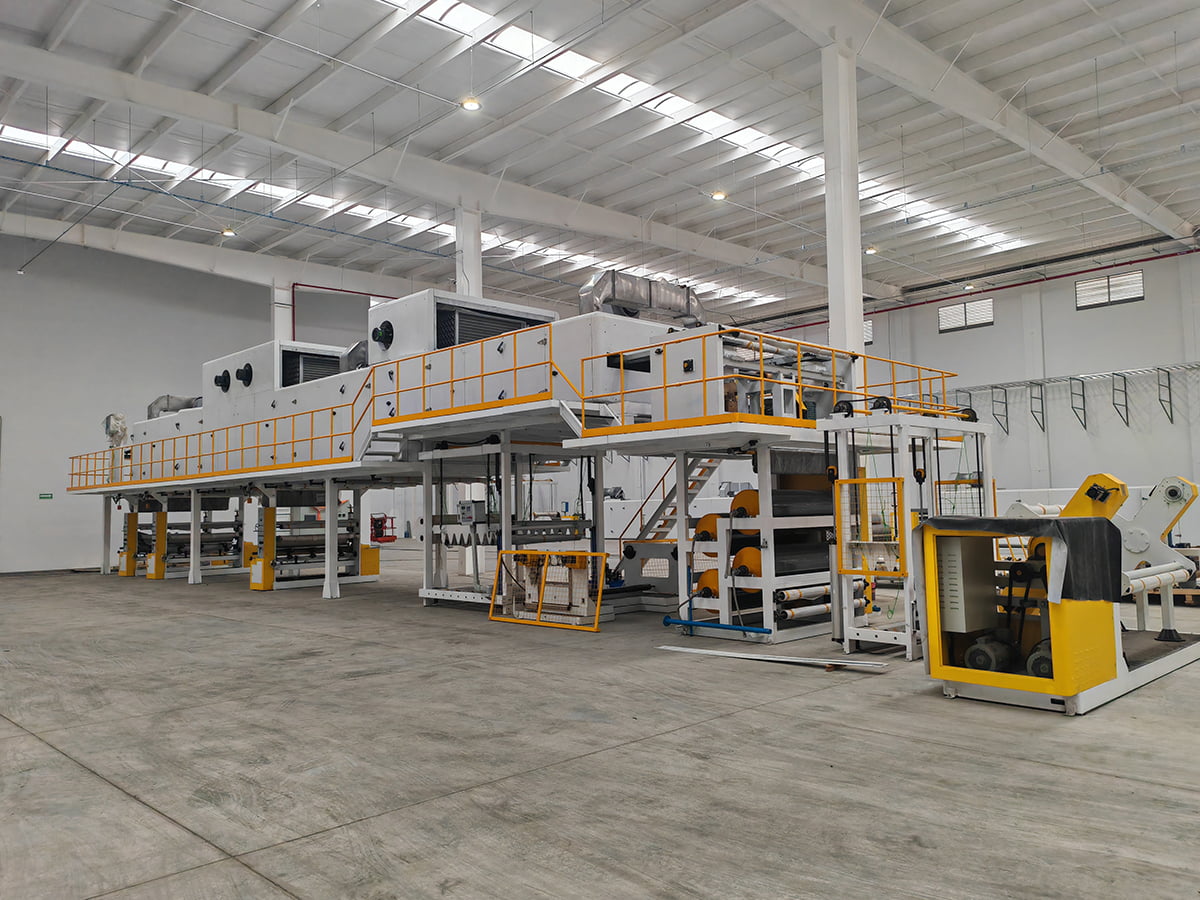
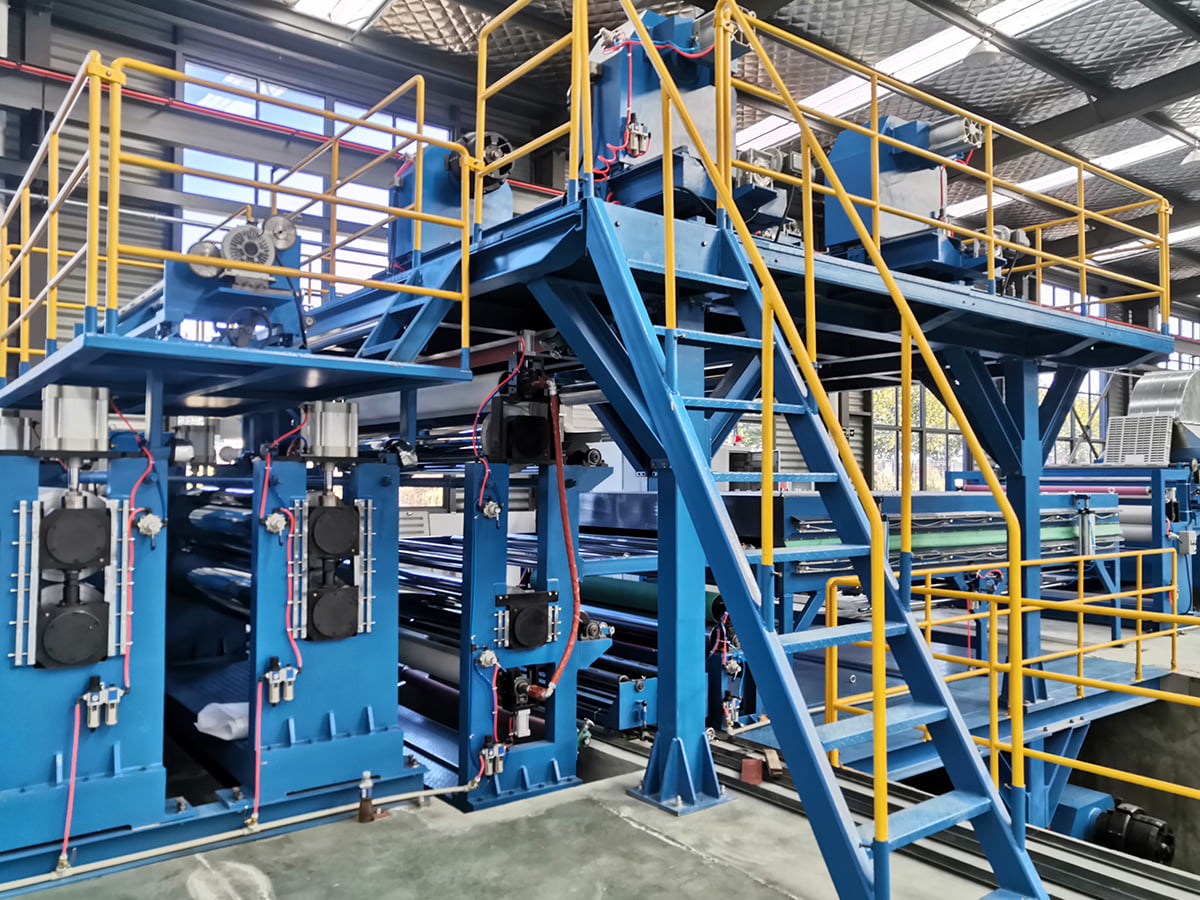
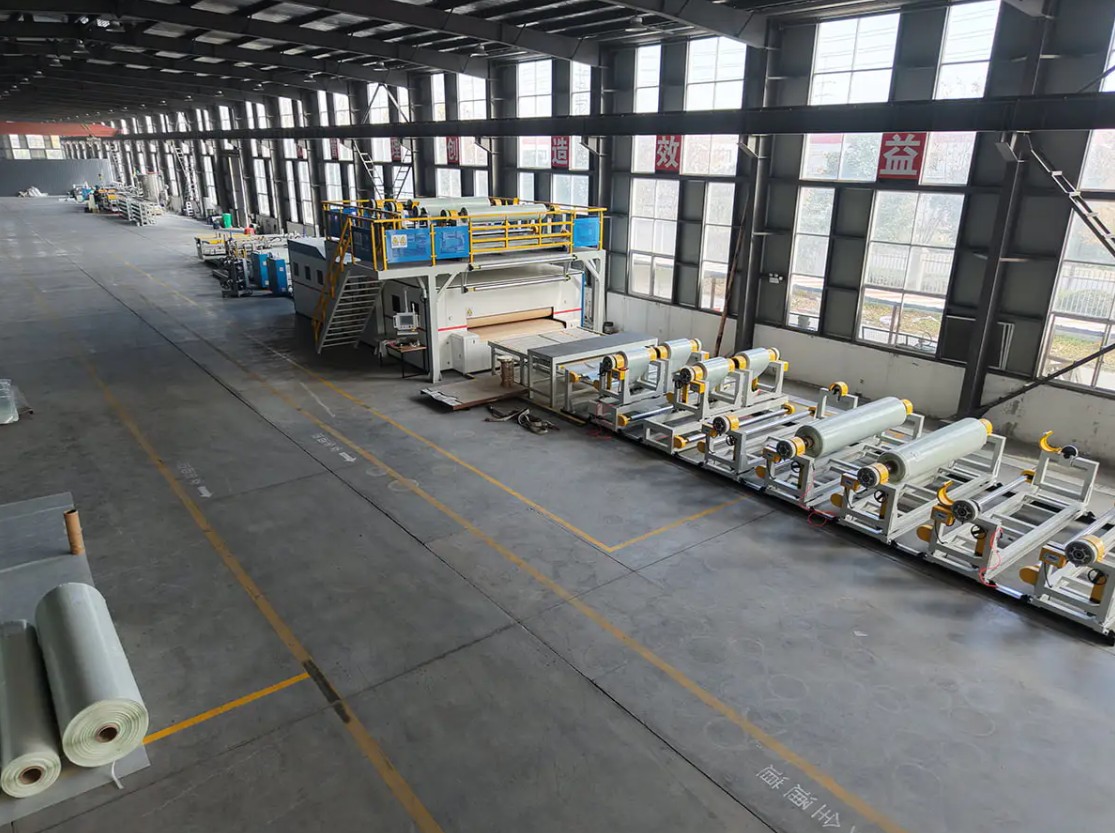
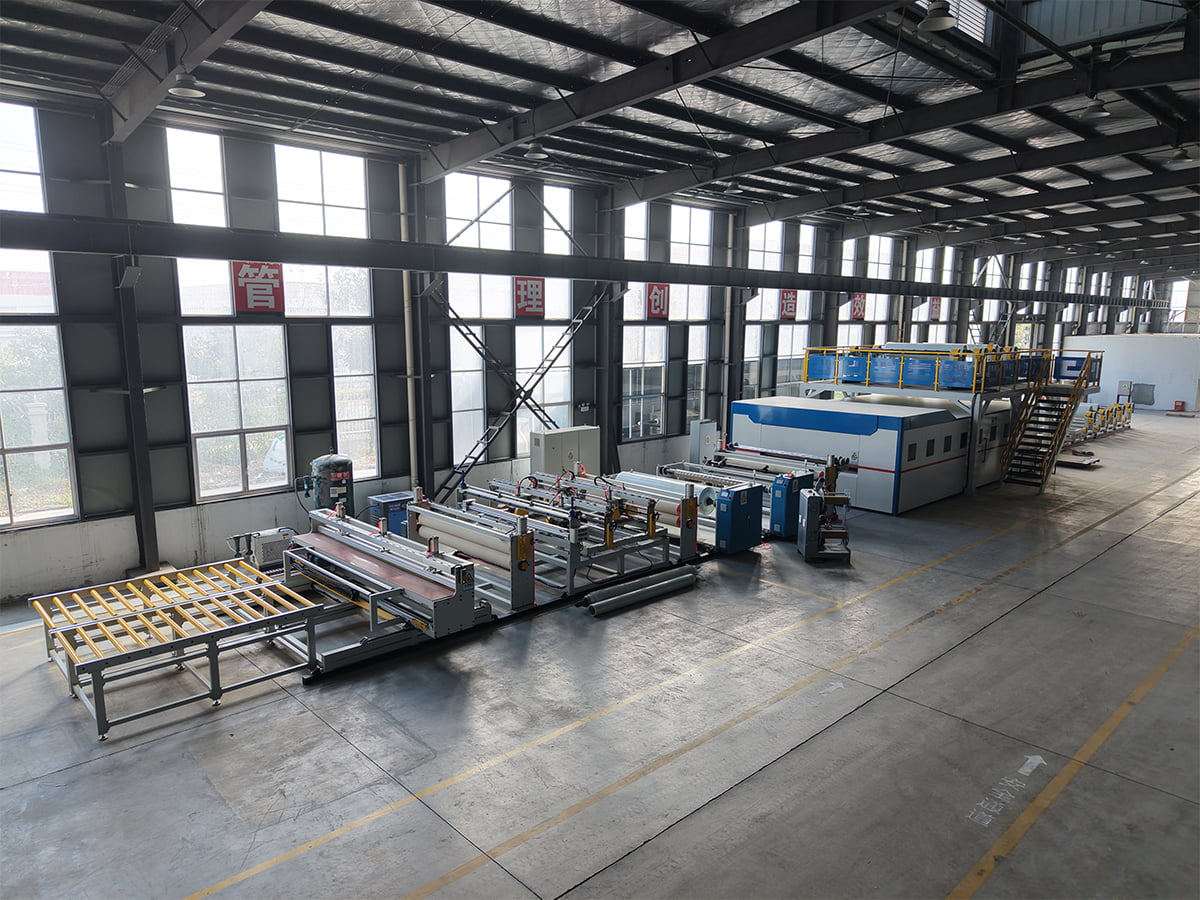 Produktionslinje för PET/PP CFRT kompositmaterial En CFRT-kompositlinje för PET/PP, relevant när extrudering måste väta ut kontinuerliga fibrer istället för att fylla golvplåt. Visa produkt →
Matcha extrudern till materialbeteende, inte bara till output
Citat jämförs vanligtvis på kilogram per timme. Den siffran är endast meningsfull när den anges för en specifik polymer, en specifik skruvgeometri och en specifik produkttjocklek. En skruv som kör PET bekvämt kan svälta på en fylld PVC-blandning, och en skruv optimerad för fyllda föreningar kan överskjuvning av en värmekänslig smälta.
Punkter som avgör om extrudern presterar
- Matning och torkning: PET absorberar fukt och måste torkas till en kontrollerad daggpunkt, annars visar sig hydrolysen som hållfasthetsförlust och bubblor. PP behöver mycket mindre torkning men är känsligare för smälttemperaturspikar.
- Skruvgeometri: kompressionsförhållande, barriärsektioner och blandningselement följer smältviskositeten och fyllmedelsbelastningen. Fråga efter skruvritningen, inte bara diametern.
- Slitskydd: kalciumkarbonat, glasfiber och mineralfyllmedel är slipande. Bimetallfat och härdade skruvar förlänger livslängden, och skillnaden visar sig i mätkonsistens två eller tre år in.
- Tryckstabilitet: en smältpump mellan extrudern och formen minskar tjockleksvariationen och frikopplar formtrycket från skruvhastighetsfluktuationer. På tunna ark med högt värde är detta vanligtvis värt investeringen.
- Formdesign: en klädhängare med individuellt justerbara läppar passar bred plåt, medan en slitsform med tätare inre geometri passar tunna beläggningar. Formens bredd ska matcha färdig bredd plus trimtillägg.
Kör ett försök med ditt eget harts och fyllmedel vid din måltjocklek innan beställningen bekräftas. Skruvprestanda på ett leverantörsreferensmaterial säger dig mindre än du skulle vilja.
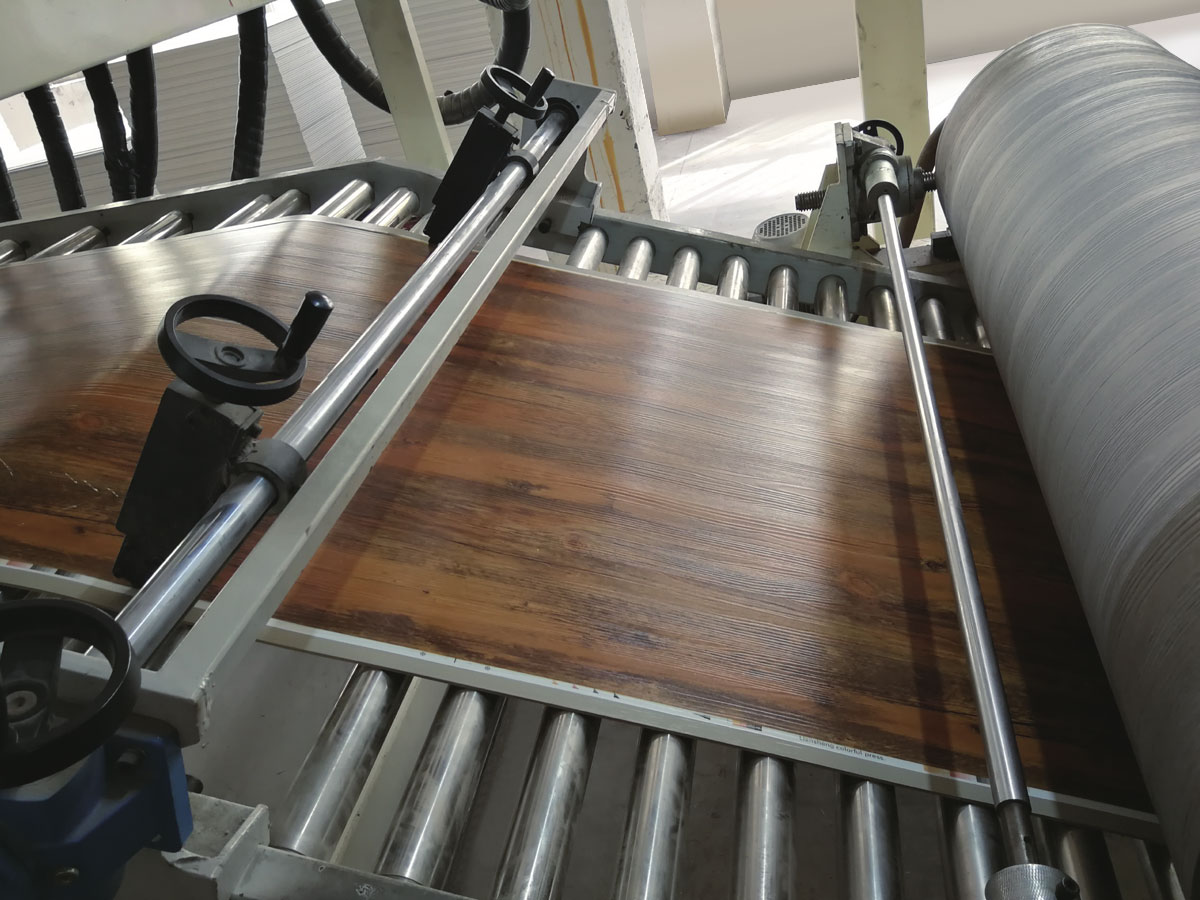
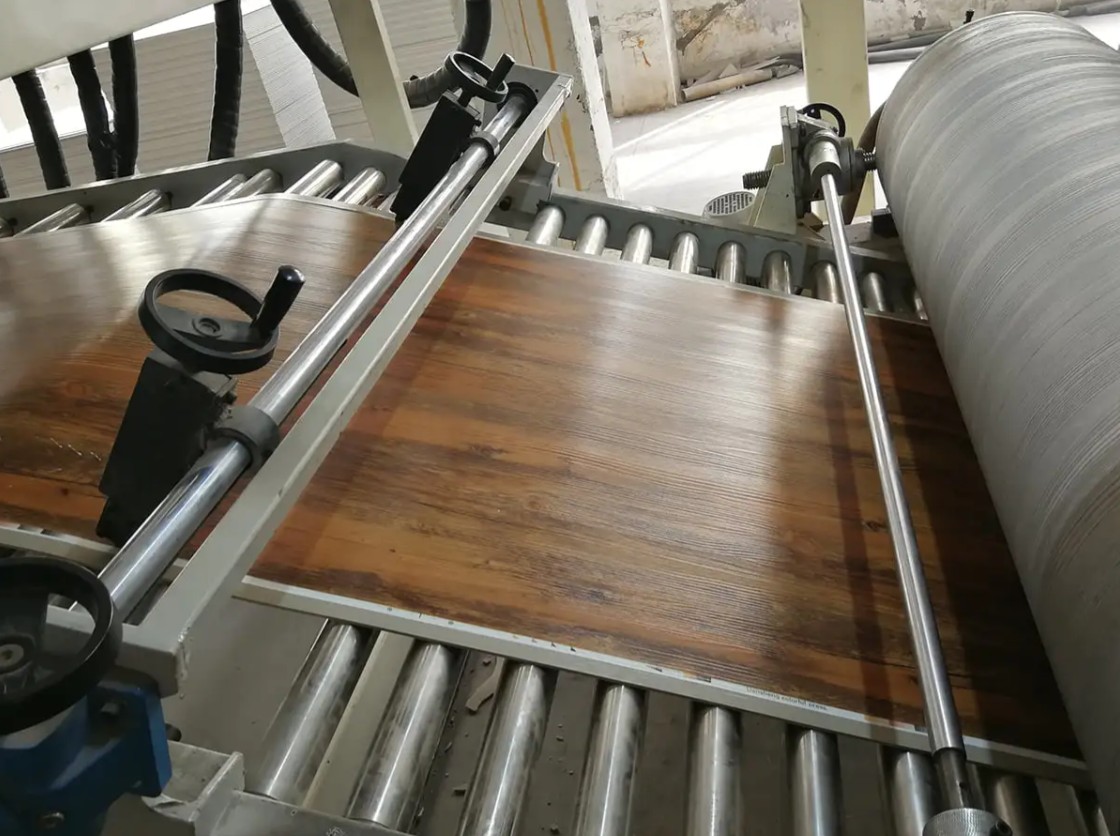
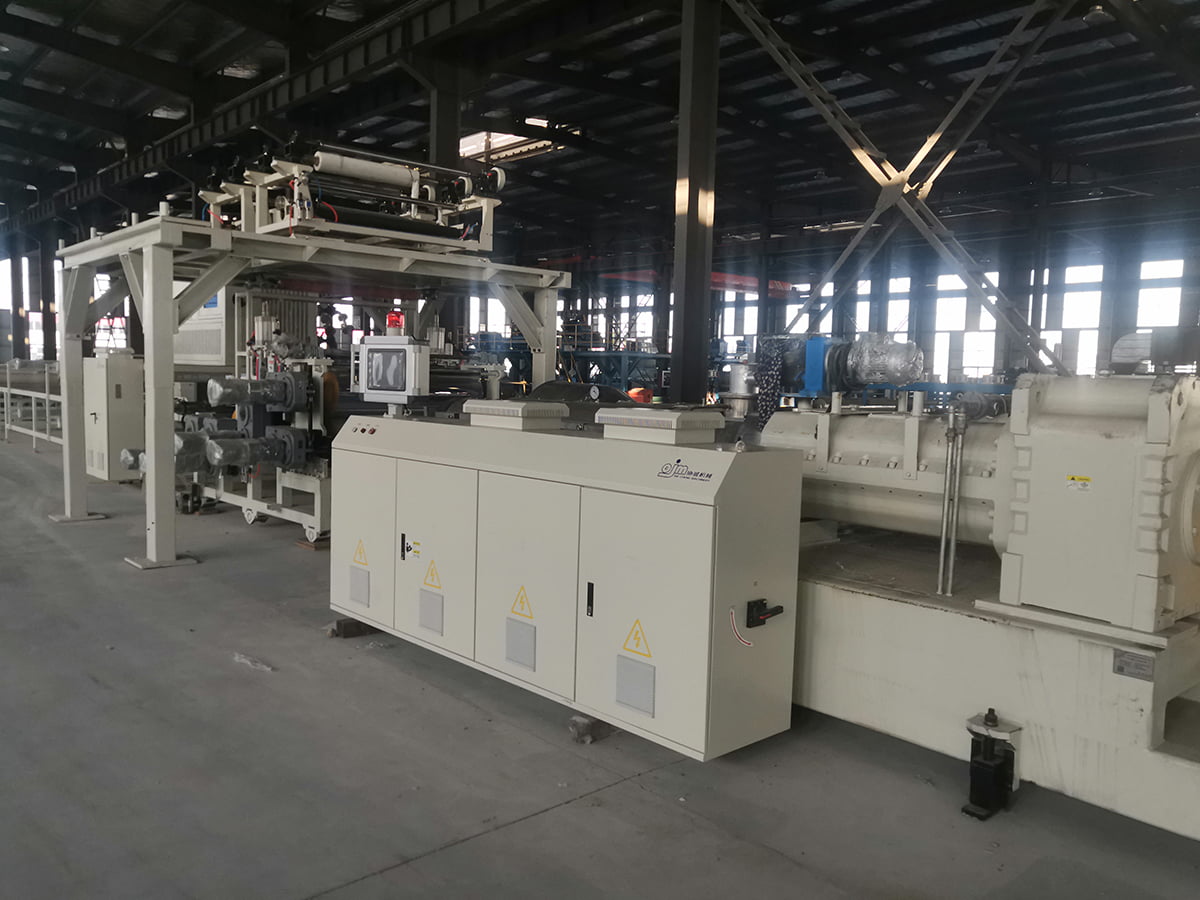 SPC Sten plastgolv komposit produktionslinje SPC golvkompositlinje extrudering av PVC och kalciumkarbonatkärna, sedan laminering av film, slitlager och prägling; dess mätarkontroll påverkar materialanvändningen. Visa produkt →
Toleranser som avgör materialkostnad
Tjocklekstolerans är där extruderingskvalitet förvandlas till pengar. Ta en fylld PVC-skiva med 1,0 mm nominell tjocklek och en densitet på cirka 1,4 gram per kubikcentimeter: en kvadratmeter bra plåt väger ungefär 1,4 kg. Om extrudern och rullstapeln håller plus eller minus 2 procent förblir den genomsnittliga förbrukningen nära nominell. Om variationen går på plus eller minus 5 procent och operatörerna riktar in sig på den övre halvan av bandet för att undvika tunna fläckar, stiger medelvikten med cirka 3 procent. På 1 000 000 kvadratmeter årlig produktion är det ungefär 42 ton extra blandning, före hartspris, frakt och energi som används för att smälta den.
Variation över bredden spelar lika stor roll som genomsnittlig tjocklek. Ett ark som är på mått i mitten och tunt i båda kanterna tvingar dig att trimma bredare, och det trimmade materialet är en färdig produkt som du inte kan sälja. Justeringsområde för munstycken, intern flödesbalans och rullkrona är vanliga orsaker, och de är billigast att korrigera i specifikationsstadiet.
Uppstartsbeteende kostar också. Ett extruderingssystem med snabb termisk respons och stabil tryckreglering når säljbar produkt snabbare efter en omställning, vilket minskar skrot vid korta serier och gör små satser av specialkvaliteter kommersiellt rimliga.
Nedströmssteg måste dimensioneras till extrudern
Extruderingssystemet sätter farten, men det kan inte avsluta jobbet ensam. En kylande rullstapel som tar bort värme för långsamt tvingar dig att sakta ner linan, vilket ökar smältuppehållstiden och riskerar att degraderas. Lamineringsnyp måste synkroniseras med avdragningshastigheten så att spänningen förblir konstant från dynan till lindaren, och en in-line tjockleksmätare är bara användbar om kontrollslingan faktiskt kan justera skruvhastigheten eller dynbultarna tillräckligt snabbt för att spela roll.
För golv definierar präglings- och slitskiktsstegen ytkvalitet och halkbeständighet, så deras temperaturkontroll måste vara lika snäv som extruderns. För PVC- och PU-läder driver beläggningstjocklekens repeterbarhet och valstemperaturstabilitet både utseende och materialanvändning, varför dessa parametrar hör hemma i acceptanstestet snarare än i en broschyr. Om du väger ett golv- eller panelprojekt bredare, hjälper det att förstå vad en produktionslinje för PVC-laminatpaneler innebär före fixering av extruderingskapacitet.
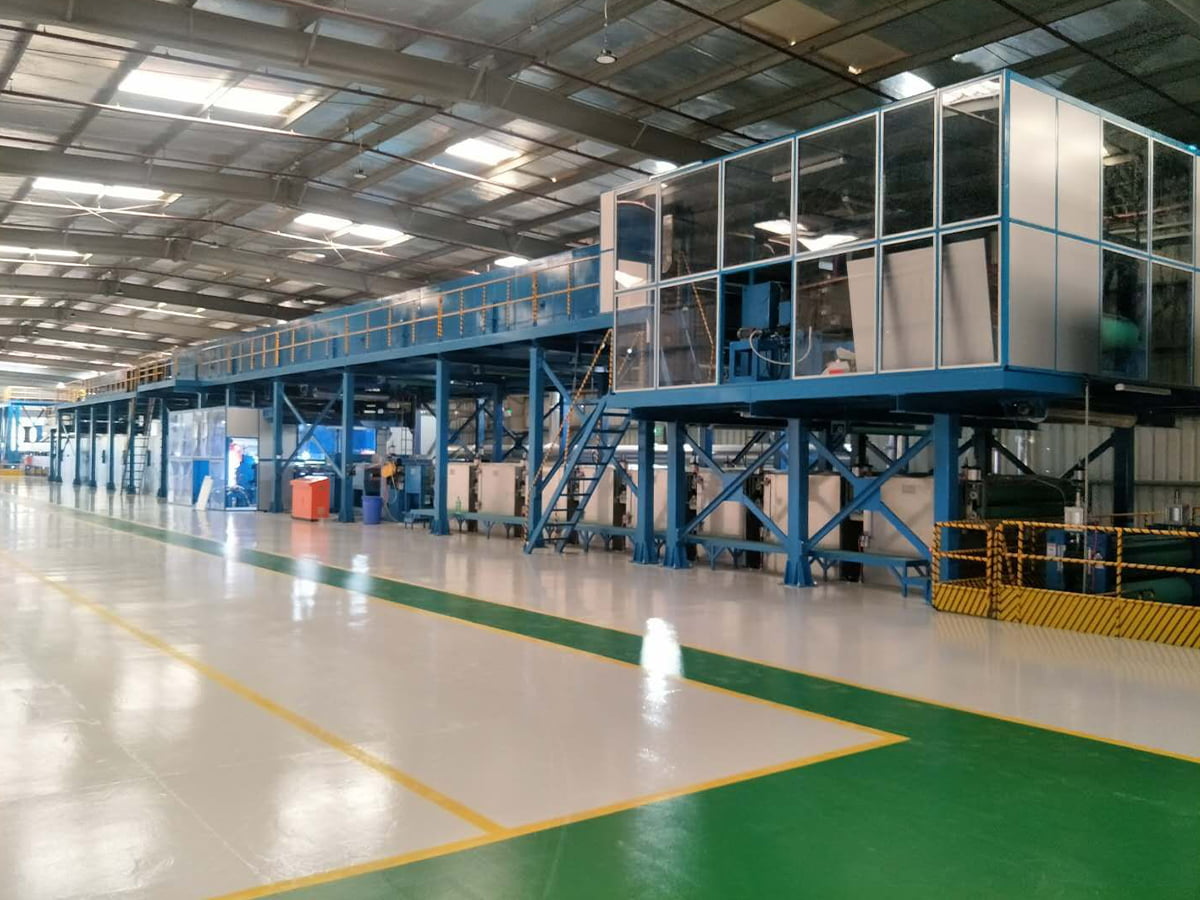
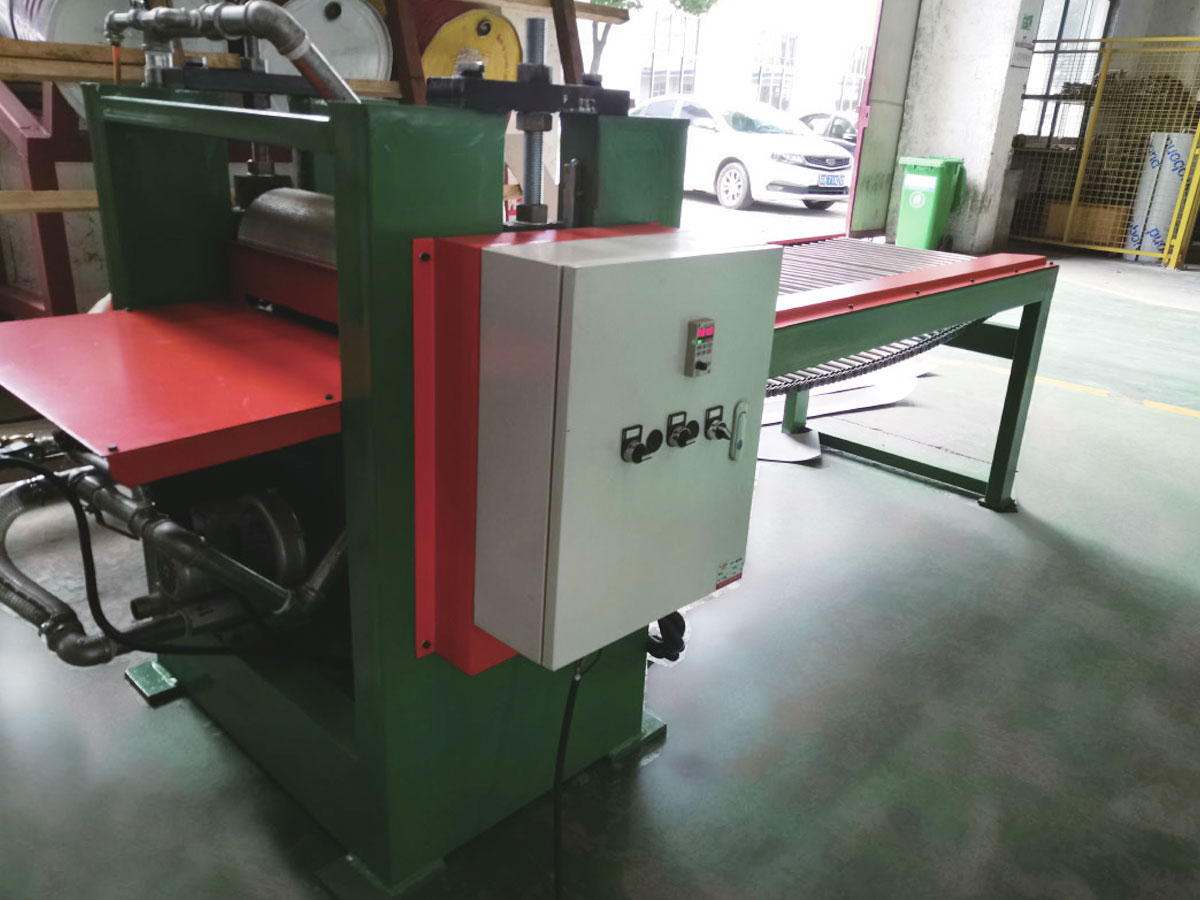
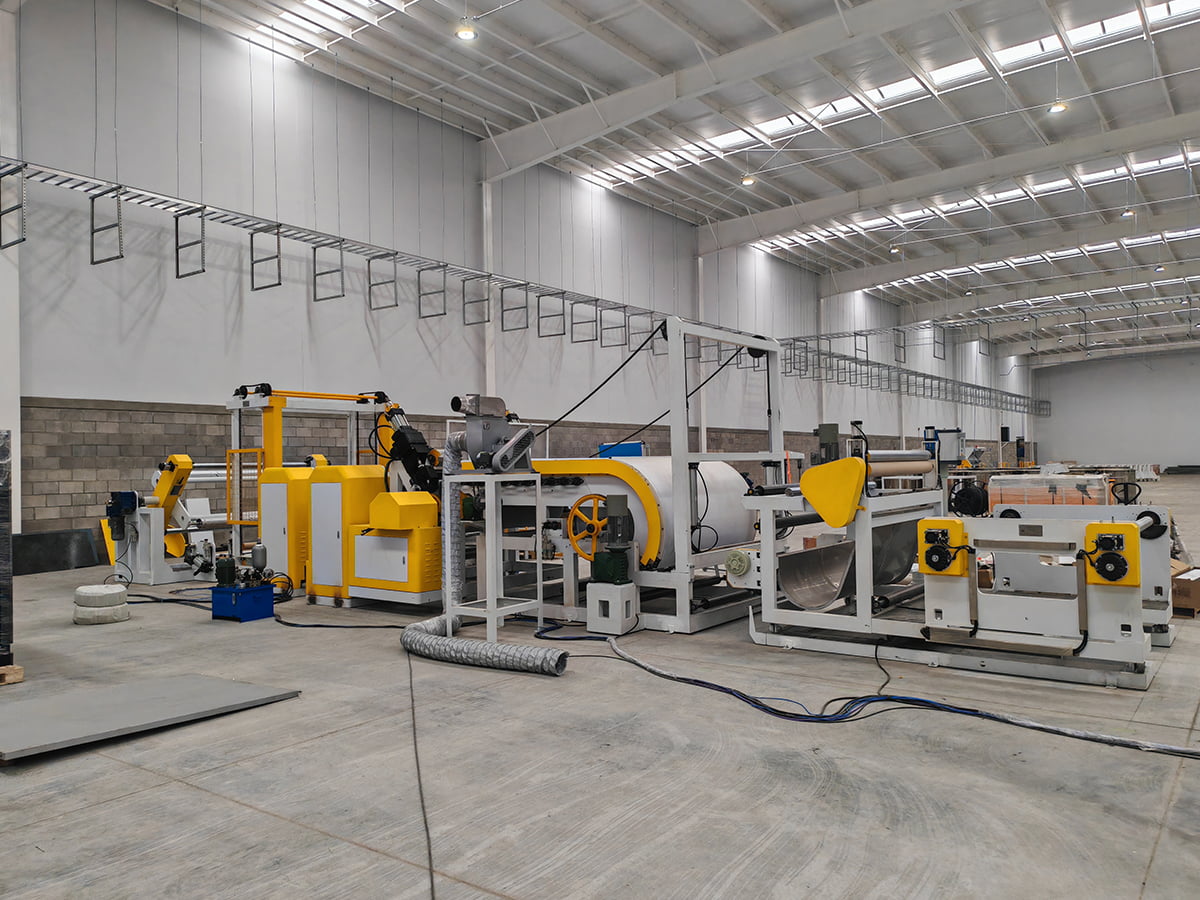 PVC/PU-läderkompositpräglings- och beläggningslinje En PVC/PU-läderkomposit, prägling och beläggningslinje som är relevant för repeterbarhet av beläggningstjocklek och rulltemperaturstabilitet måste kontrolleras före specifikation. Visa produkt →
Checklista för upphandling och acceptans
Använd följande sekvens när du anger en ny linje eller byter ut en extruder som inte längre håller mätare.
- Ange polymer, fyllmedel och tillsatsförpackning tillsammans med smältflöde eller viskositetsdata.
- Ange färdig tjocklek och dess toleransband, plus bredd och trimtillägg.
- Ange önskad uteffekt vid den tjockleken och den linjehastighet som behövs för att nå den.
- Begär skruv- och pipritningar, förhållande längd till diameter, kompressionsförhållande och slitageskydd.
- Bekräfta munstycksbredd, läppjusteringsområde och inre flödesdesign.
- Bekräfta kylkapacitet och rullstapelkonfiguration vid maximal linjehastighet.
- Kom överens om ett försök med ditt eget material och en provtagningsplan: tjocklek över bredden, effekt, energi per kilogram, ytdefekter och uppstartsskrothastighet.
- Kom överens om reservdelars omfattning och ledtider för skruvar, fat, munstycken och rullkåpor.
- Kom överens om serviceomfattning: fjärrsupport, driftsättning på plats, operatörsutbildning och garantivillkor.
Anpassade linjer, service och reservdelar
En standardkonfiguration täcker sällan varje produkt. När en kund behöver en annan lagerstruktur, en ovanlig bredd eller ett dedikerat samextruderingsarrangemang, är en specialbyggd linje mer meningsfull än att kompromissa med en katalogmodell. Jiangsu XieCheng Intelligent Equipment, baserad i Jinhu Economic Development Zone i Huai'an, Jiangsu, bygger både standard- och icke-standardiserade produktionslinjer. Gruppen den tillhör har erkänts som ett provinsiellt ingenjörsforskningscenter för A2-brandklassade aluminiumkompositpaneler och deras produktionsutrustning, och som ett kvalitetskreditföretag i AA-klass, vilket är ett användbart sammanhang när du bedömer tekniskt djup snarare än pris enbart.
Efter leverans är supporten viktigare än ett specifikationsblad. Fjärrassistans, service på plats och reservdelsförsörjning håller linjen igång när en skruv slits eller en munstyck behöver bytas ut, och dessa svarstider bör skrivas in i kontraktet. Du kan nå ingenjörsteamet via kontaktsidan med dina materialdata, måltjocklek och önskad effekt.
Extruderingssystem belönar tidiga beslut. Välj skruv, form, tryckkontroll och kylkapacitet mot det material du faktiskt kör och den tolerans som dina kunder faktiskt accepterar, sedan storlek på laminering, prägling och lindning för att matcha. Den sekvensen håller kapitalkostnaden bunden till användbar produktion istället för broschyrnummer, och den gör mätare, skrot och materialförbrukning förutsägbar från det första produktionsskiftet.