
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

En femlagers SPC-golvlinje som går i fem till sex meter per minut kan förlora ett halvt skift i produktionen till något så litet som en 0,1 mm tjocklek. Operatören ser det på den färdiga pallen, inte vid formen, och då har extrudern redan skjutit flera hundra meter off-spec plank. Samma mönster visas på CFRT-tejplinjer, PVC- och PU-läderbeläggningslinjer och metallkompositlamineringslinjer. Maskinen är kapabel; processen korrigeras helt enkelt inte tillräckligt snabbt.
Det är det verkliga fallet för automatisering av extruderingsmaskiner. Det handlar inte om att ersätta operatörer, och det handlar inte om att köpa den dyraste styrenheten på marknaden. Det handlar om att stänga slingorna som bestämmer tjocklek, vidhäftning och ytkvalitet, och stänga dem tillräckligt snabbt för att en korrigering sker innan material slösas bort. Allt nedan följer av den enda idén.
Vad Extrusion Machinery Automation faktiskt täcker
På en strängsprutningsbaserad kompositlinje är automatisering en stapel av styrslingor snarare än en funktion. En linje kan vara väl automatiserad på ett ställe och helt manuell två meter nedströms, varför två fabriker som kör liknande utrustning slutar med väldigt olika avkastning. De slingor som betyder mest är:
- Smältmatning och dosering: gravimetrisk eller volymetrisk matning av harts, fyllmedel och tillsats, hålls i ett smalt band så att skruven aldrig behöver kompensera för en utsvulten hals.
- Skruvhastighet och smälttryck: trycket vid munstycksingången är siffran som avslöjar vad som händer inuti cylindern, och det bör driva skruvhastigheten, inte tvärtom.
- Fat- och formtemperatur: zonkontroll med tillräcklig upplösning för att hålla smältviskositeten stabil under lång tid, inklusive uppstart och materialbyten.
- Mätare kontroll: en tjockleks- eller basviktsmätare som återkopplar till munstycksjustering, rullgap eller linjehastighet, så korrigeringen är automatisk snarare än operatörsinitierad.
- Hastighets- och spänningssynkronisering: avdragning, lamineringsvalsar, präglingsvalsar och rullmaskiner som följer en huvudreferens, så att banan varken sträcks eller är slapp.
- Lindning, trimning och kantkontroll: konstant spänningslindning och automatisk kantklippning som håller den färdiga rullen säljbar.
Dessa slingor sitter på fyra praktiska nivåer. Manuell kontroll förlitar sig på att en operatör läser av mätare och vridande handhjul. Receptkontroll med öppen slinga lagrar inställningar per produkt men reagerar inte på drift. Sluten styrning med mätare eller trycksensor korrigerar av sig själv. Full linjeövervakning lägger till dataloggning, larm och spårbarhet, vilket vanligtvis är det första en kundrevision ber att se.
Där automatisering betalar tillbaka först
Automationsbudgetar är begränsade, så utgiftsordningen är viktigare än summan. I de flesta kompositanläggningar betalar mätkontroll och spänningskontroll tillbaka sina kostnader snabbare än något annat, eftersom de attackerar skrot och nedgraderar, som syns i balansräkningen varje dag. Omställningstid och energiförbrukning kommer vanligtvis i andra hand.
| Kontrollslinga | Manuell drift | Drift med sluten slinga | Huvudsaklig ekonomisk effekt |
|---|---|---|---|
| Tjocklek och ytvikt | Korrigering efter att driften har upptäckts | Kontinuerlig korrigering från mätsignalen | Mindre skrot, mindre nedgradering, fler säljbara mätare |
| Smälttryck och skruvhastighet | Justeringar som jagar trycksvängningar | Tryck som hålls som styrd variabel | Stabila dimensioner, färre avslag vid start |
| Webbspänning | Synlig slack eller stretch vid högre hastigheter | Spänning som hålls av dansare eller lastcellsfeedback | Färre rynkor, bättre vidhäftning, färre brott |
| Temperaturzonindelning | Avläsningarna avviker när omgivningsförhållandena ändras | PID-kontroll på varje zon | Konsekvent ytfinish över skift |
| Receptbyte | Handinställda värden, flera provmätare | Lagrade parametrar återkallade i ett steg | Kortare stilleståndstid mellan produktkvaliteter |
Ett enkelt sätt att dimensionera utgifterna är att mäta skrothastigheten och nedgraderingshastigheten under en månad, och sedan uppskatta hur mycket av varje som orsakas av variation i tjocklek, spänning eller temperatur. Automation som tar bort hälften av den variationen betalar sig vanligtvis långt inom två år på en linje med två eller tre skift.
Matcha automationsnivån med den produkt du gör
Olika extruderings- och lamineringsprodukter sätter prioritet på olika slingor. Ett kontrollpaket som är idealiskt för ett material kan vara överdimensionerat, eller helt enkelt riktas mot fel variabel, för ett annat.
CFRT och termoplastiska kompositlinjer
På PET- eller PP-baserade kontinuerliga fiberförstärkta termoplastlinjer måste extrudern mjukgöra polymeren och impregnera fiberrovingen i en enda passage. Smälttrycksstabilitet och impregneringstemperatur avgör om tejpen är helt urvåt, medan roving spänning avgör om fibern stannar där den placerades. Automatisering handlar här mest om att hålla tre variabler stabila samtidigt som linjehastigheten ökar, och om att logga dem så att en kund kan ses processfönstret bakom en levererad rulle.
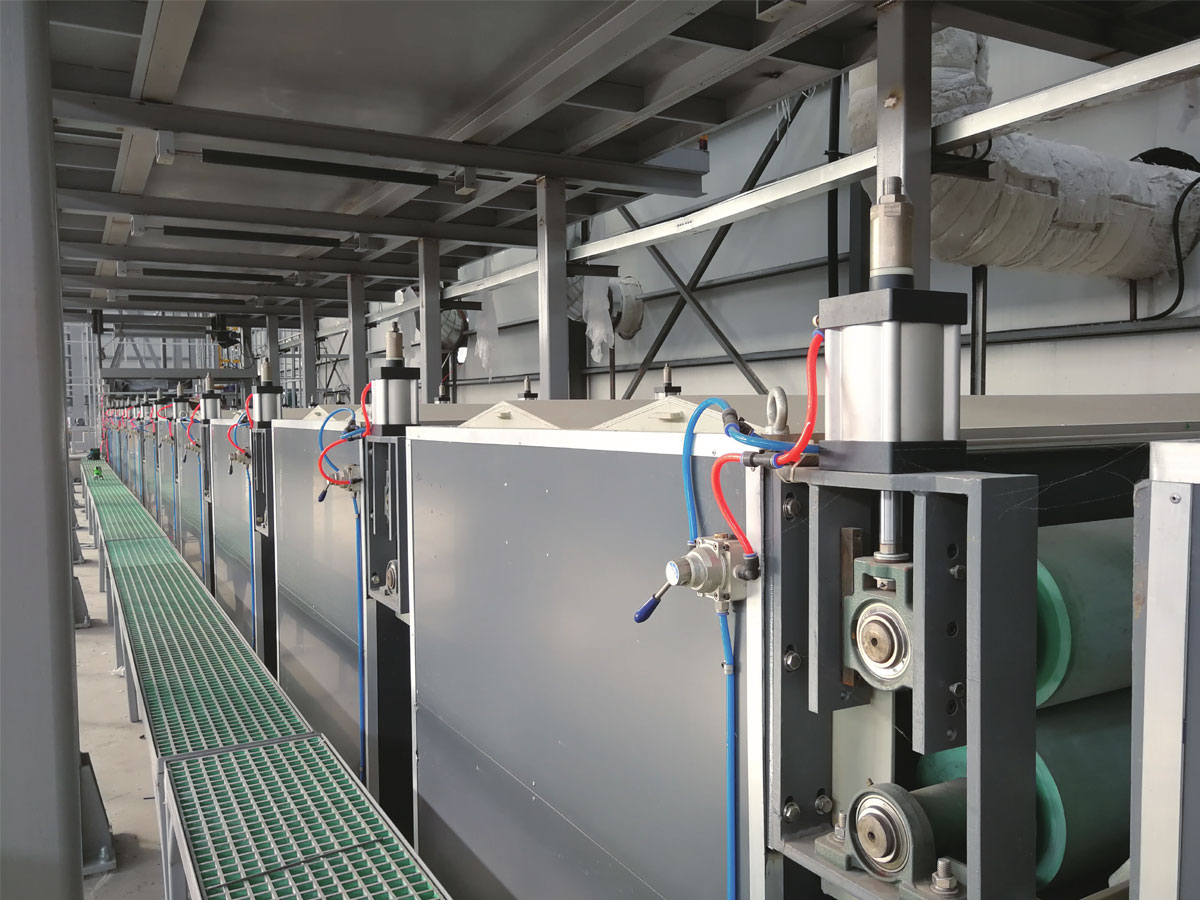
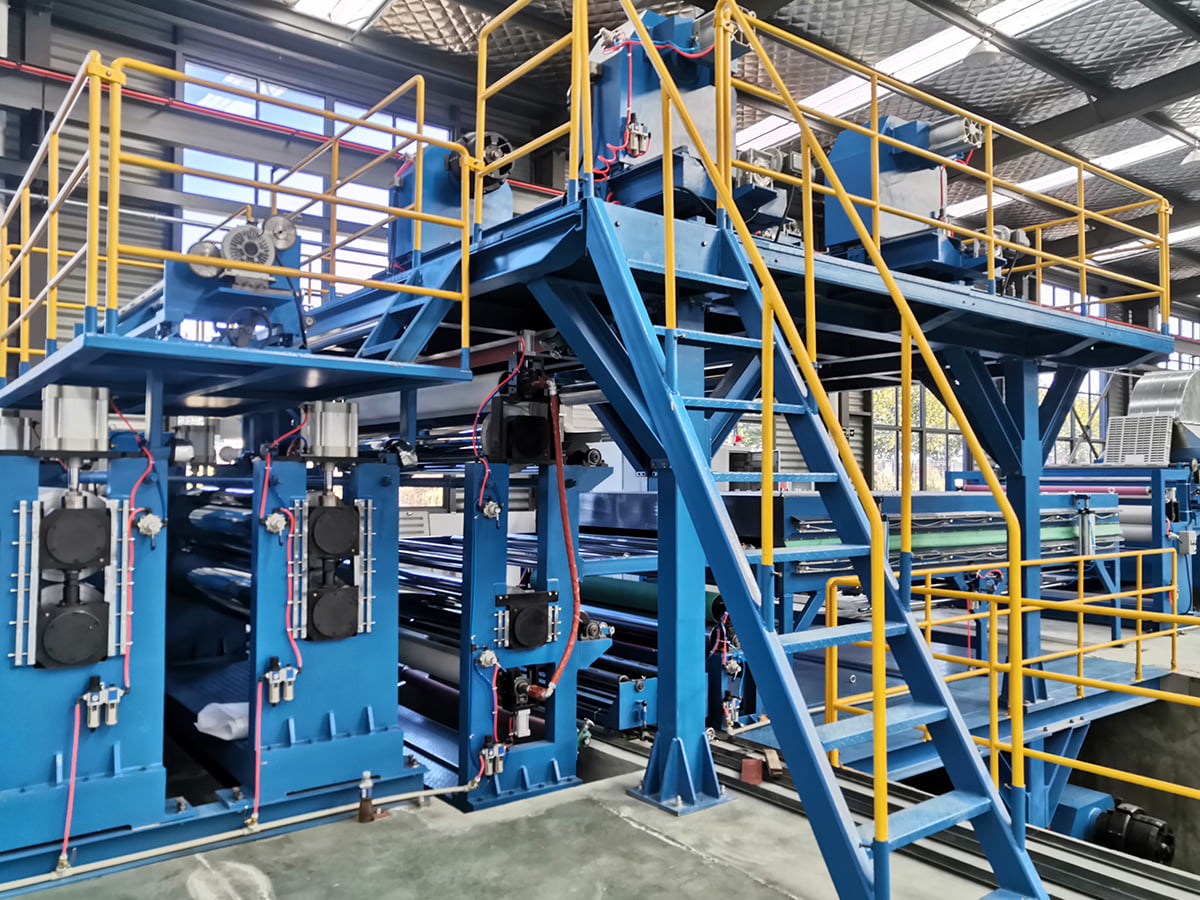
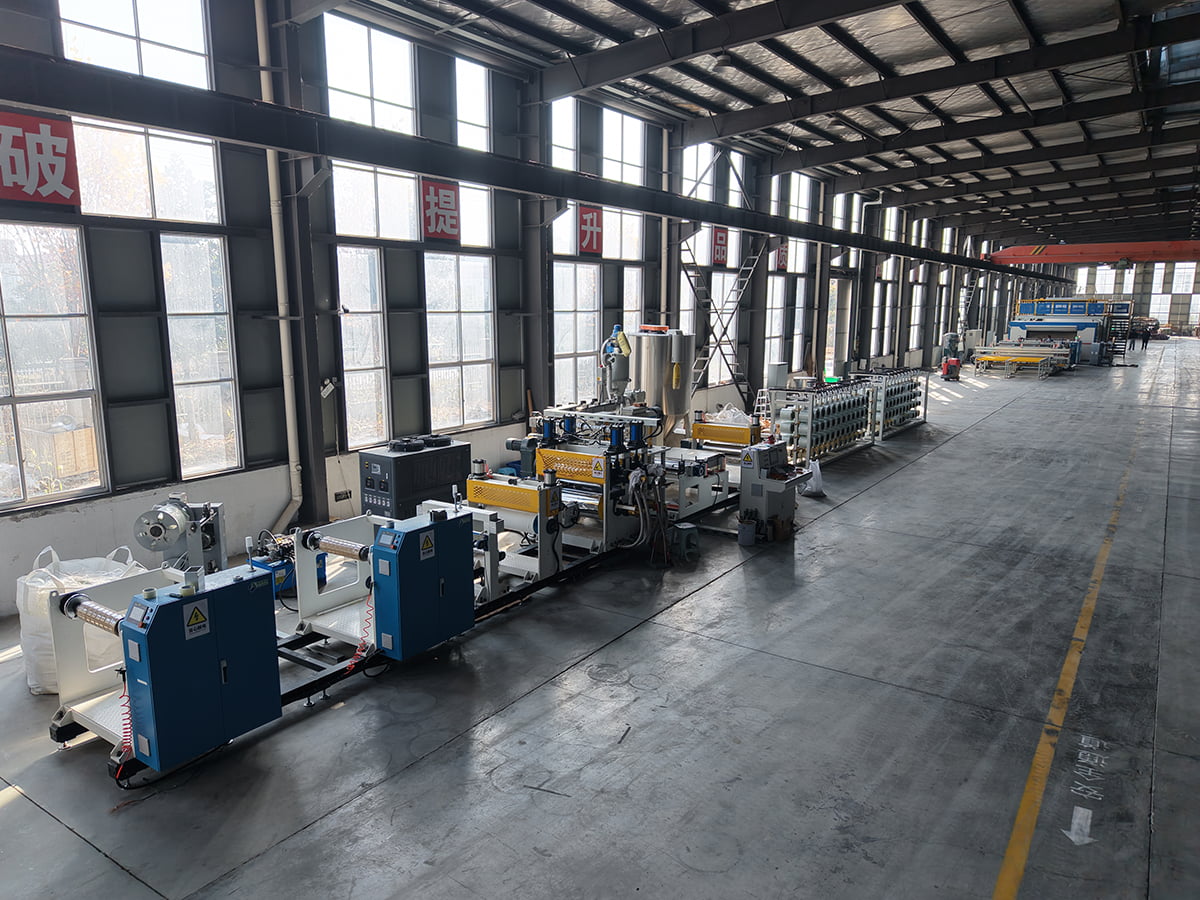 Produktionslinje för PET/PP CFRT kompositmaterial Granska denna OEM PET/PP CFRT-produktionslinje för kontinuerlig fiberarmerad termoplast, där stabilt smälttryck, impregneringstemperatur och roving-spänning stödjer konsekvent tejpproduktion. Visa produkt →
SPC-golv och PVC-laminatlinjer
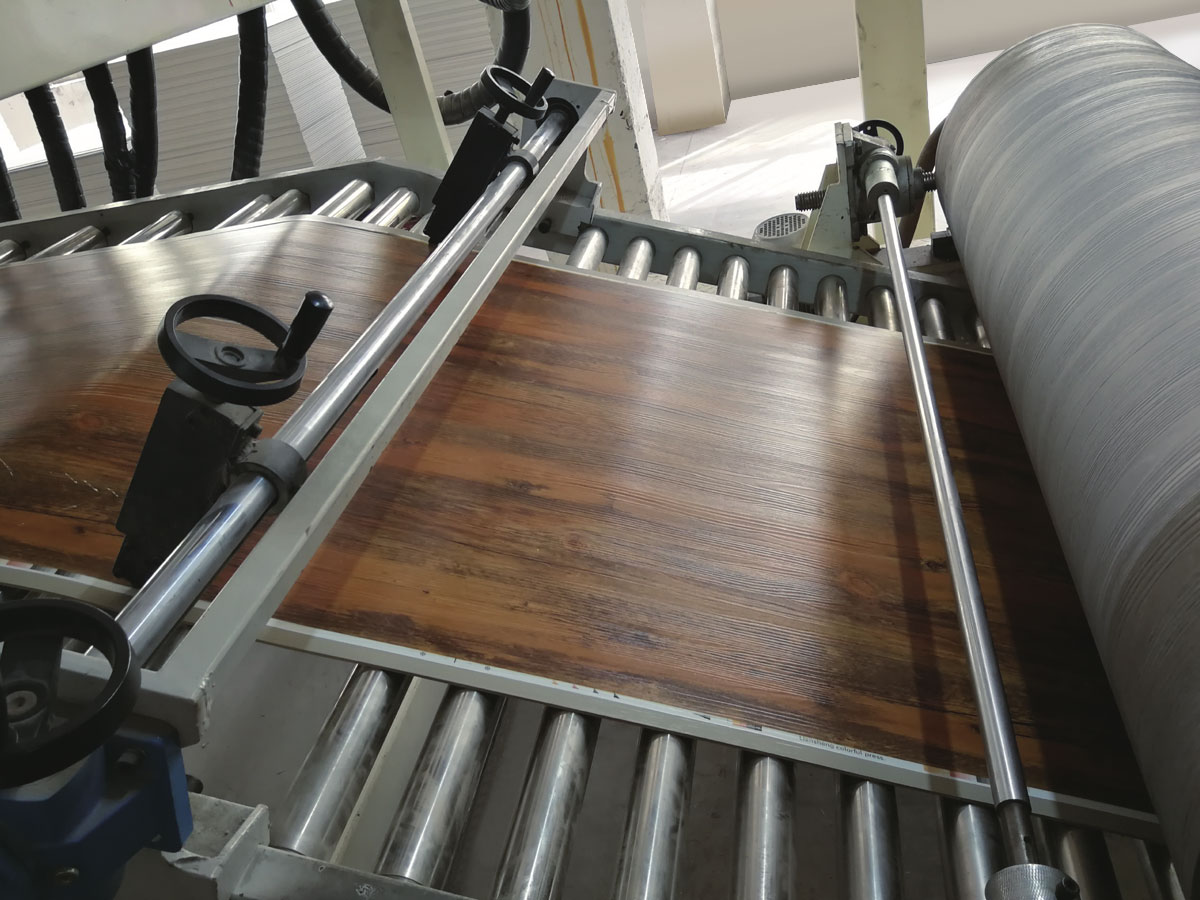
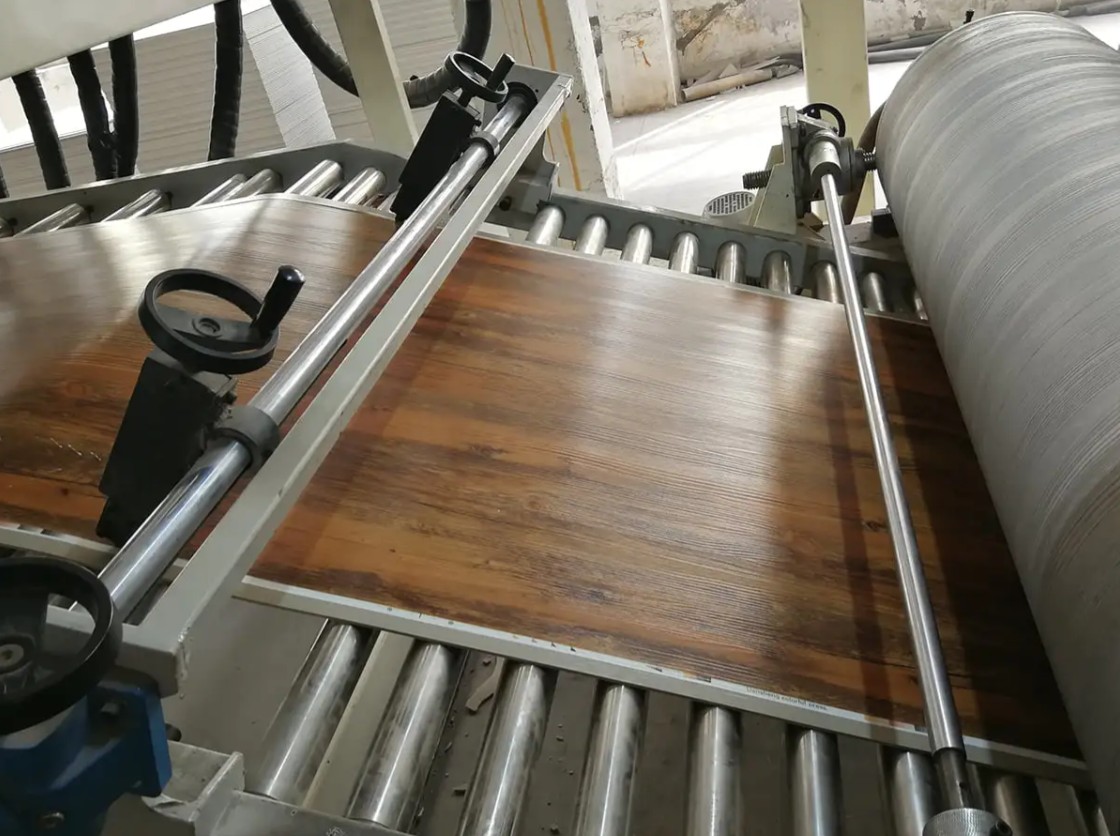
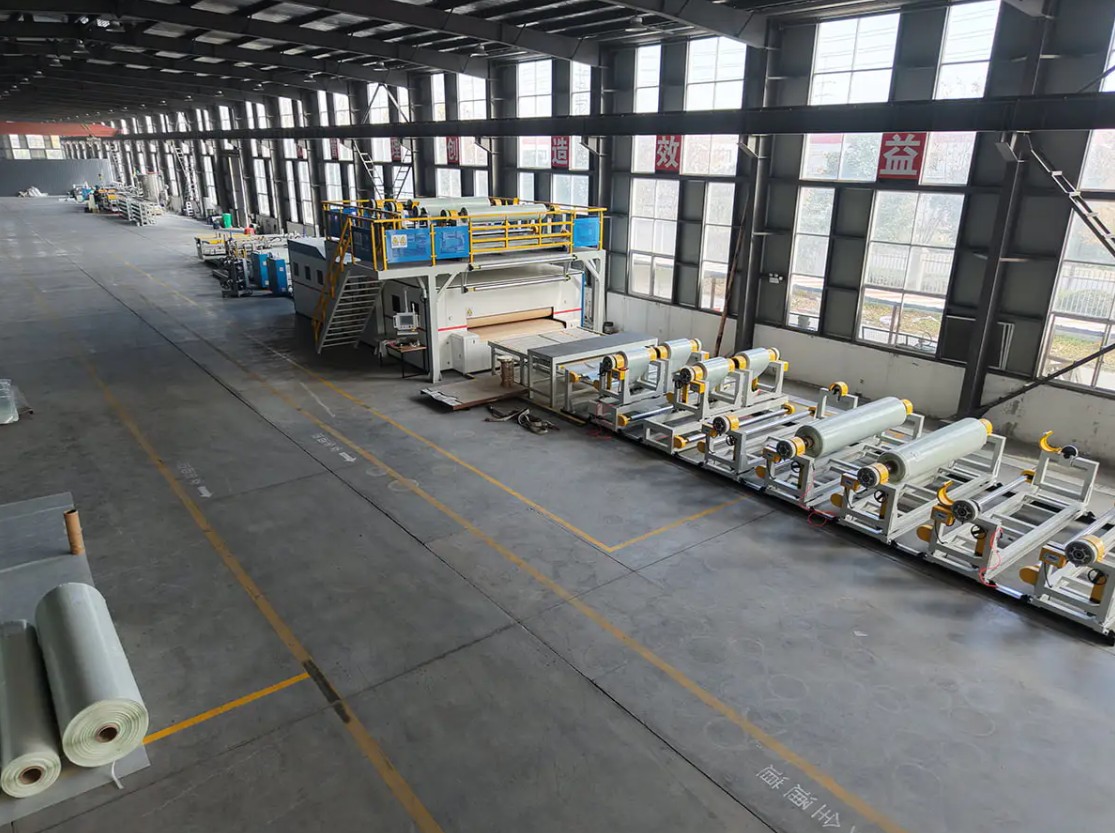
SPC plankproduktion kombinerar en extruder med en kalander och en lamineringssektion. Tjocklekskontrollen börjar vid tärningen men slutar vid rullgapet, och de två måste stämmas ihop. Densitetsvariationer, präglingsdjup och lamineringstemperatur är de vanliga källorna till klagomål från golvköpare, så den användbara automatiseringen är den typ som håller rullgapet och lamineringstemperaturen under kontroll i sluten slinga istället för på ett handratt. Köpare som planerar en ny linje kan granska den grundläggande processsekvensen i denna översikt av en produktionslinje för PVC-laminatpaneler innan de kommer överens om kontrollomfattningen.
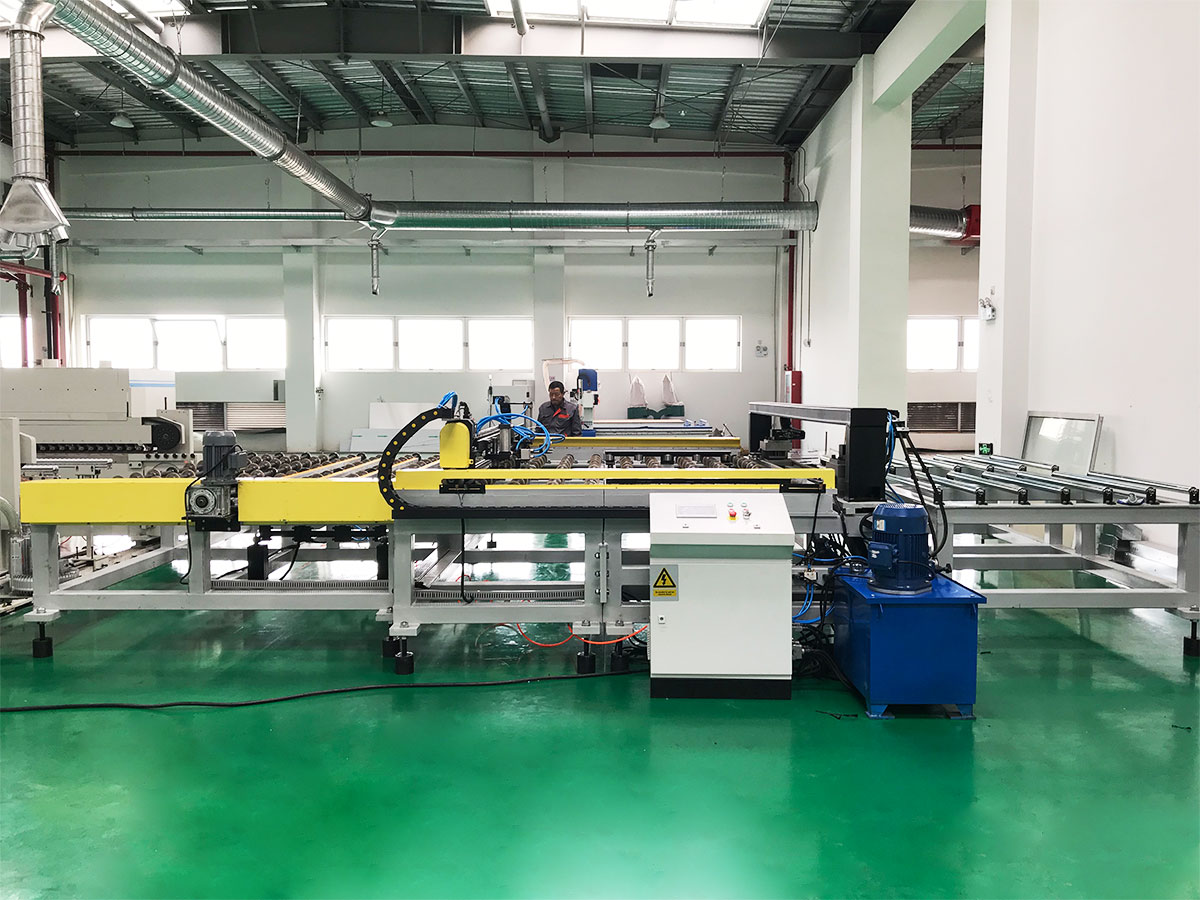
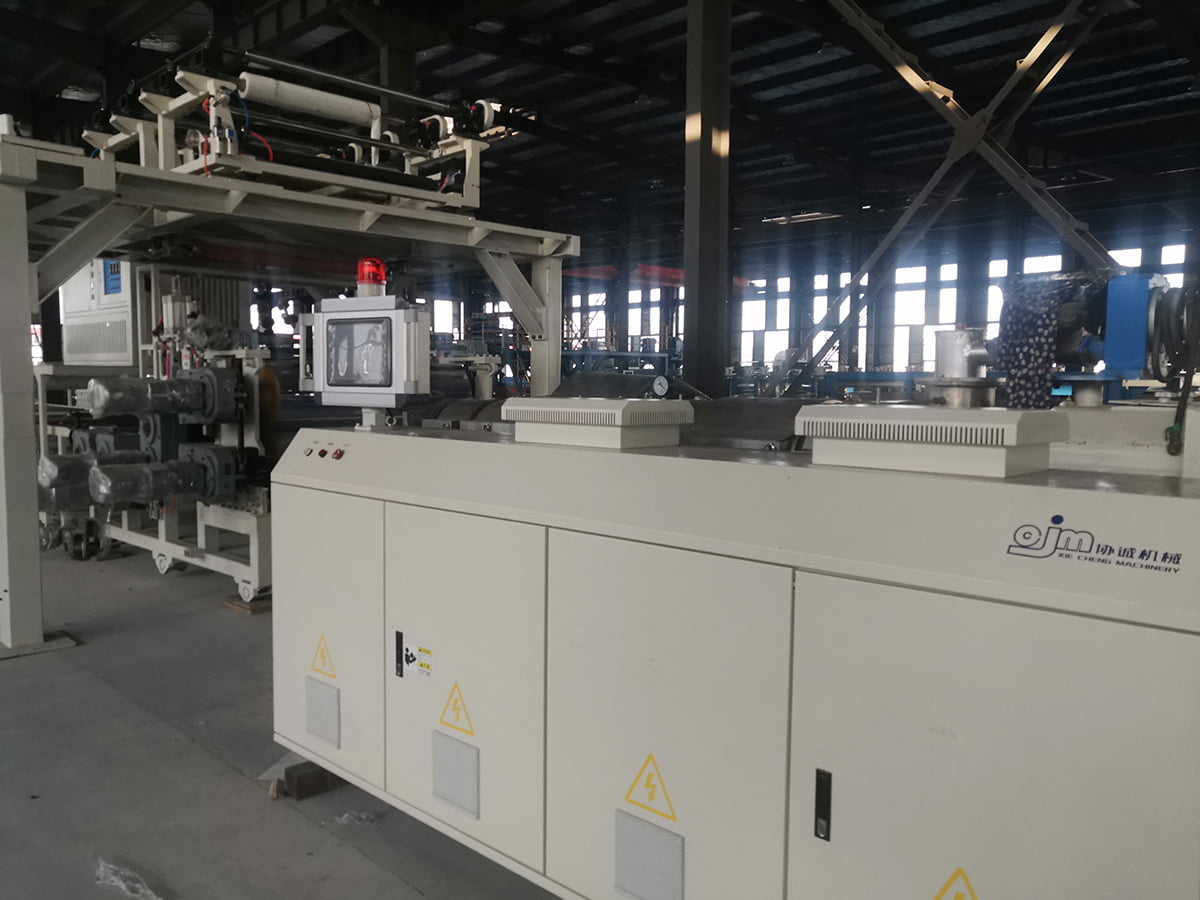 OEM PVC/WPC/SPC-golvproduktionslinje Granska denna OEM SPC-golvlinje för integrerad extrudering, kalandrering, laminering och prägling, med ±0,1 mm bastjockleksnoggrannhet och PLC/HMI-kontroll. Visa produkt →
PVC- och PU-läderbeläggningslinjer
Beläggnings- och präglingslinjer lever eller dör av beläggningsvikt och valstemperatur. Ett bestrykningshuvud som varierar med några gram per kvadratmeter ger synliga nyansskillnader efter prägling, och släpper papperets spänning som driver och skapar registerfel. Closed-loop beläggningsvikt, präglingsvalstemperatur och multi-zon spänningskontroll är de tre sakerna som är värda att insistera på.
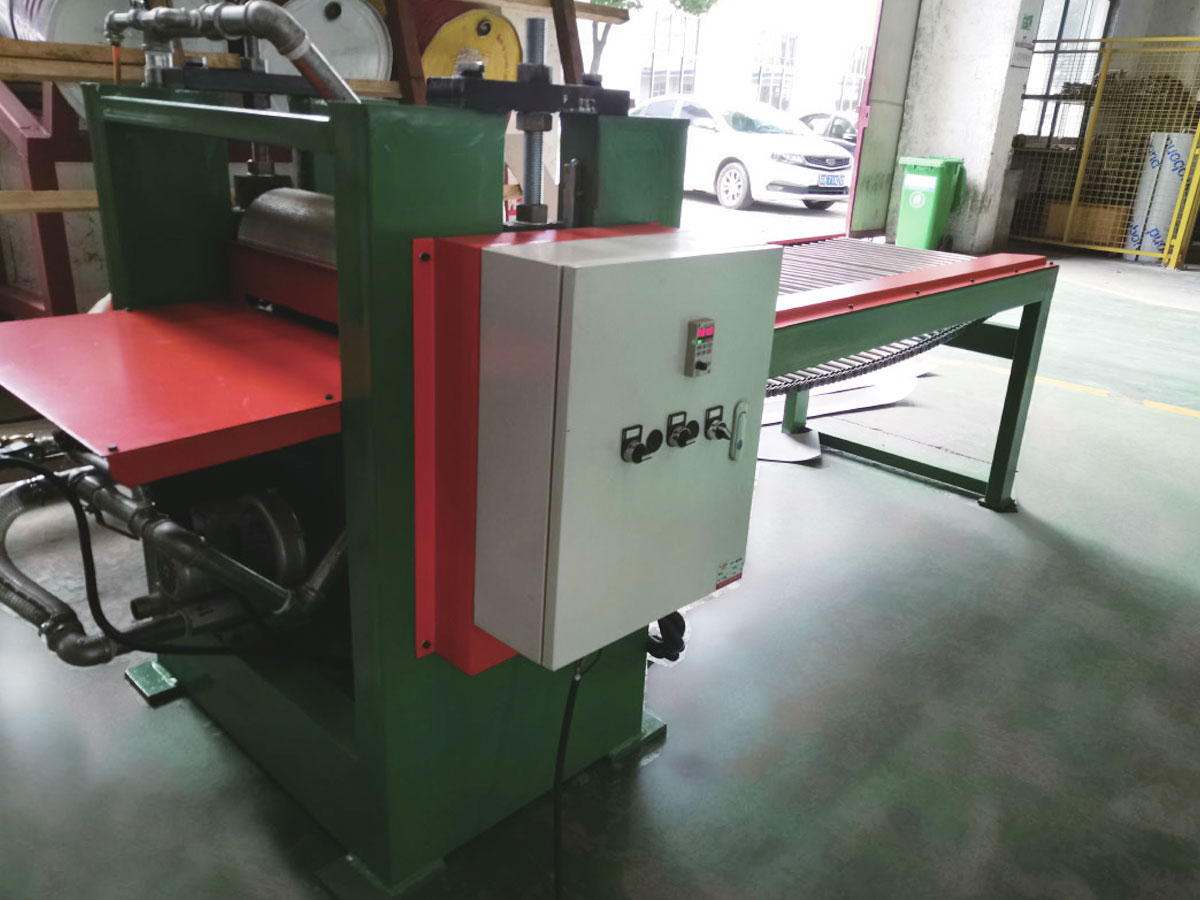
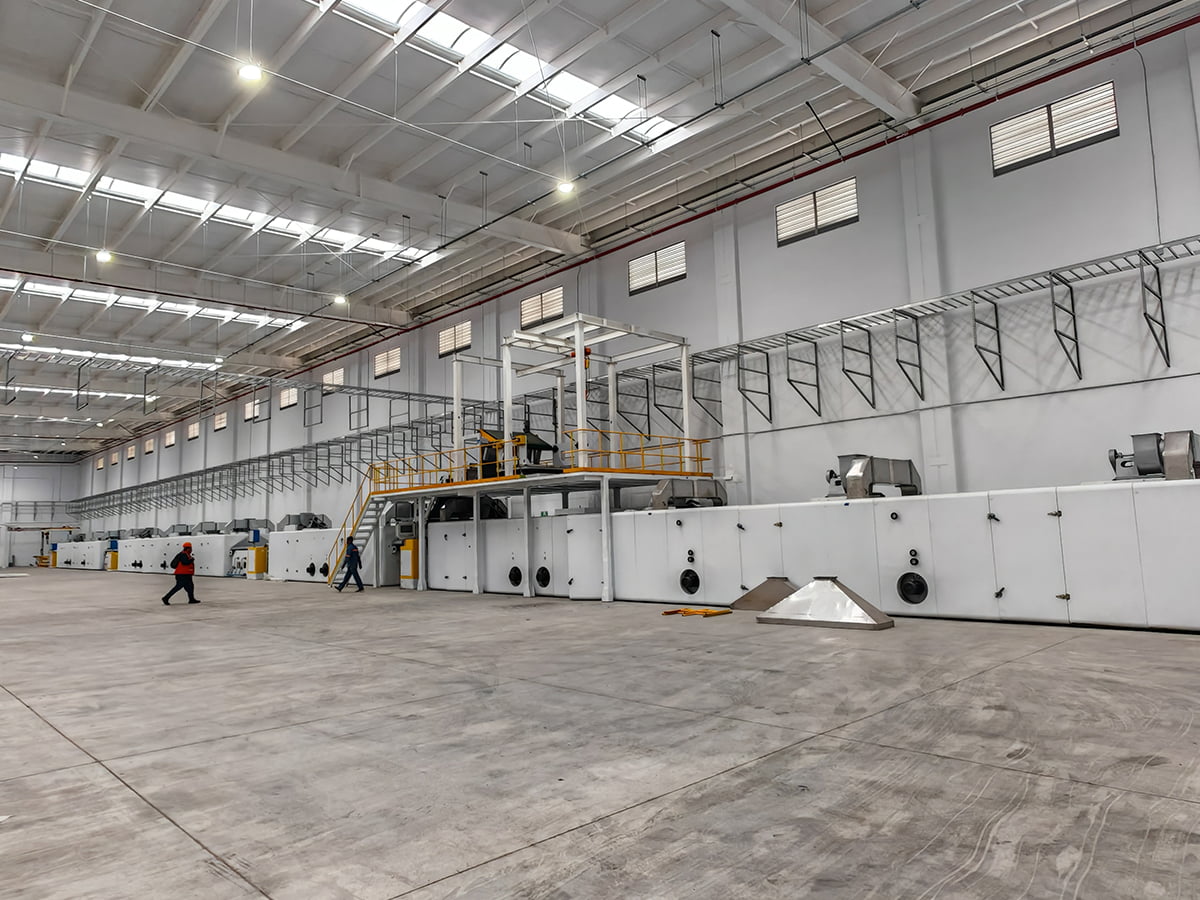 OEM PVC/PU-läderpräglings- och beläggningslinje Granska denna OEM PVC/PU-läderbeläggning och präglingslinje; beläggningsvikt, präglingsvalstemperatur och spänningskontroll i flera zoner är nyckeln för konsekvent utskrift. Visa produkt →
Metallkompositpanel och coilbeläggningslinjer
Dessa linjer lamineras snarare än extruderas, men kontrollarkitekturen är densamma: lamineringsvalsens temperatur, limfilmsspänning, linjehastighet och startsynkronisering. Eftersom utgången ofta är en brandklassad panel är spårbarhet lika viktig som tolerans. Ett loggat register över temperatur, hastighet och spänning per spole är ofta skillnaden mellan att godkänna och inte klara en kundrevision.
Vad man ska skriva i ett köpekontrakt
De flesta automationstvister kommer från en specifikation som namngav ett kontrollmärke och inget annat. Dessa artiklar är värda att definiera skriftligt innan en beställning görs:
- Styrda variabler och sensorer: vilka slingor som är slutna, med vilken sensortyp, räckvidd och noggrannhet.
- Acceptanstoleranser: tjockleken, beläggningsvikten eller spänningsbandet som linan måste hålla under en bevittnad körning, med angiven hastighet och material.
- Demonstrationsmaterial och varaktighet: hur många meter, över hur många timmar, med vilken start- och växlingssekvens.
- Recepthantering: hur många produkter som kan lagras, vem som får redigera parametrar och om ändringar loggas.
- Datautgång: formatet på produktionsposter och om de kan exporteras för en kundrevision.
- Controller-öppenhet: om programmet, HMI-skärmarna och reservdelslistan överlämnas och om tredjepartsintegration är tillåten.
- Fjärråtkomst och servicevillkor, inklusive svarstider och de reservdelar som medföljer linjen.
Integrationsmisstag som kostar månader
- Automatisera extrudern men lämna avdragsmanualen, så den slutna slingan bekämpar en okontrollerad sektion nedströms.
- Dimensionering av mätaren för startområdet istället för löpområdet, vilket begränsar upplösningen exakt när det behövs.
- Ignorera mekaniskt tillstånd: en sliten skruv eller en slack drivkedja kan inte korrigeras med bättre programvara.
- Om du väljer en styrenhet kan det lokala underhållsteamet inte serva, eller acceptera ett låst program utan dokumentation.
- Idrifttagning på endast en produktkvalitet, och sedan upptäckt att nästa klass behöver ett kontrollområde som sensorerna inte kan täcka.
Automatiseringen slutar inte vid kontrollskåpet
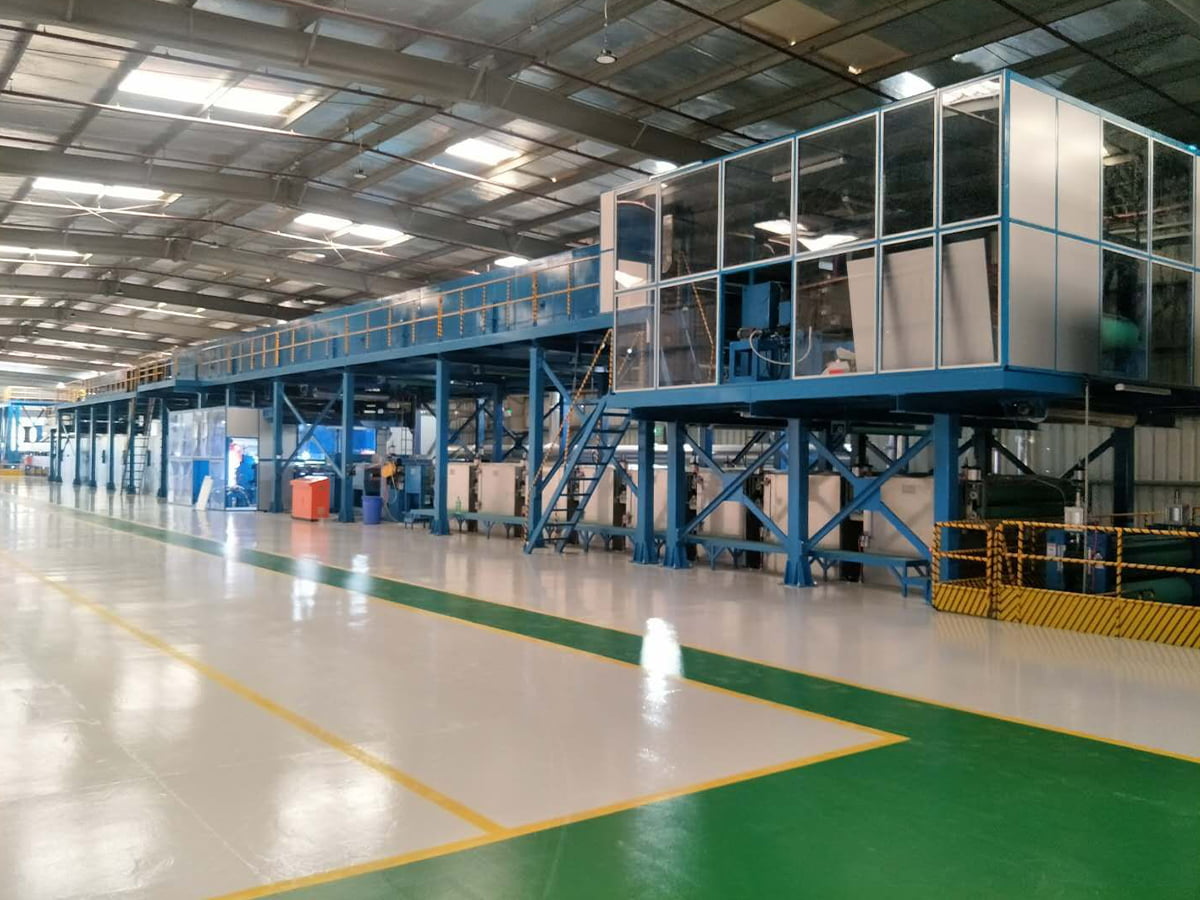
Oavsett kontrollpaket förblir en linje produktiv endast om den mekaniska sidan, reservdelar och processkunskapen finns kvar, där leverantörsvalet är lika viktig som hårdvaran. JiangSu XieCheng Intelligent Equipment bygger komposit- och beläggningslinjer från sin bas i Jinhu Economic Development Zone, Huai'an, Jiangsu. Dess sortiment sträcker sig från A2 och B1 metallkompositpanelutrustning och metallspolbeläggningslinjer till CFRT, SPC-golv och PVC/PU-läderlinjer, plus icke-standardutrustning för processer som standardmaskiner inte kan täcka. Gruppen bakom det driver ett provinsiellt tekniskt forskningscenter för brandsäkra aluminiumkompositpaneler av A2-klass och deras produktionsutrustning, och dess produktionslinje för A2-aluminiumkompositpaneler har erkänts som en första uppsättning av stor utrustning på provinsnivå. Företaget levererar även A2 brandsäkra kärnspolar, belagda aluminiumspolar och polymeradhesiva filmer, vilket har betydelse när en ny linje behöver matchade råvaror istället för en försök-och-felsökning.
Efter leverans delas supporten mellan fjärrdiagnostik, service på plats och reservdelsförsörjning. Innan en linje specificeras är det värt att skicka produktspecifikationen, målhastigheten och det erforderliga toleransbandet till utrustningsleverantören och be om en kontrollomfattning som matchar dem, eftersom det samtalet vanligtvis avslöjar mer än någon broschyr. Du kan starta det via vår kontaktsida.