
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Två PVC-beläggningslinjer kan se nästan identiska ut i en offert och bete sig helt olika när de väl är i produktion. Man håller en 1800 mm bana i 20 m/min med härdningsugnen på dellast. Den andra når samma effekt men håller brännaren nära sitt tak, eftersom luftflödesmönstret bekämpar banan och avgaserna leder bort värme som skulle ha gått in i beläggningen. De två inköpspriserna är nära. Den femåriga energiräkningen är det inte.
Det är därför den första frågan att ställa till någon leverantör inte är vad linjen kostar. Det är hur värme-, luftflödes- och kontrolldesignen kommer att bete sig vid din beläggningsvikt, din linjehastighet och dina anläggningsförhållanden. Avsnitten nedan anger vad som ska kontrolleras, i den ordning som är viktigast.
Det korta svaret före detaljerna
En energieffektiv PVC-beläggningsmaskin definieras sällan av en enda funktion, såsom en frekvensomriktare på huvudmotorn. Det definieras av fyra saker som samverkar: en ugn som lägger in värme i banan istället för upp i stapeln, ett beläggningshuvud som håller en konsekvent film istället för att bli tjock för säkerhets skull, ett kontrollsystem som kopplar linjehastigheten till ugnstemperatur och luftvolym, och en bredd och hastighetsintervall som matchar din verkliga beställningsmix.
Få de fyra rätt, och energin som används per kvadratmeter belagt material sjunker märkbart, utan att kompromissa med härdning, vidhäftning eller ytkvalitet. Få dem fel, och ingen mängd motoreffektivitet kommer att rädda elräkningen.
Där energin faktiskt går på en PVC-beläggningslinje
Innan du anger hårdvara hjälper det att veta vilka sektioner som dominerar förbrukningen. Områdena nedan är vägledande för en kontinuerlig PVC-beläggning och präglingslinje i normal produktion. De skiftar med formulering, banbredd och antalet beläggningspassager.
| Linjeavsnitt | Indikativ andel av energibehovet | Huvudförare |
|---|---|---|
| Härdnings- och gelningsugn | 45 till 60 procent | Brännare eller värmarebelastning, luftvolym, isoleringsförluster, avgastemperatur |
| Inter-pass torkning och förvärmningszoner | 10 till 18 procent | Antal beläggningspassager, vatten- eller lösningsmedelsbelastning som ska avlägsnas |
| Huvudkörningar, varva ner och spola tillbaka | 8 till 14 procent | Linjehastighet, spänningskontroll, motor och växellåda effektivitet |
| Kylare och kylvalsar | 6 till 12 procent | Kyllast efter varje ugn, kylare inställning vid dellast |
| Frånluftsfläktar, tryckluft och hydraulik | 8 till 14 procent | Kanaltryckfall, luftläckor, pumpstorlek bort från full belastning |
Två slutsatser följer. För det första sitter det mesta av besparingspotentialen i ugnen, dess luftflöde och dess utblås, inte i drivningarna. För det andra, en ugn som är överdimensionerad för den verkliga beläggningsvikten tillbringar sin livstid vid låga eldningshastigheter, där bränsleeffektiviteten är dålig och temperaturens enhetlighet är svårast att hålla.
Sex frågor som avslöjar en genuint effektiv leverantör
Svaren på dessa frågor säger dig mer än någon annan broschyrfigur:
- Hur är ugnen zoninställd och kan varje zon hålla sitt börvärde när linjen går med 30 procent av maxhastigheten?
- Vilken avgastemperatur är ugnen konstruerad för och vilken värmeåtervinning föreslås på den bäcken?
- Hur kopplar styrsystemet linjehastighet till ugnstemperatur och luftvolym, och vad händer vid stopp och omstart?
- Vilken filmtjocklekstolerans garanteras över hela banans bredd, och hur mäts den vid fabrikens acceptanstest?
- Vilka frekvensomriktare är utrustade med variabel frekvensstyrning, och hur är kylaggregat och kompressorer inställda på dellast?
- Kan leverantören tillhandahålla en värme- och massabalans för din beläggningsvikt, banbredd och härdningsfönster snarare än ett generiskt datablad?
Ugn, luftflöde och värmeåtervinning: Den största enspaken
Härdningsfönstret kommer först
Energidesign börjar med härdningen, inte med brännaren. Plastisolformuleringar som används för golv, läder och laminerade paneler behöver vanligtvis banan för att nå en topptemperatur i området 180 till 210 grader Celsius och förbli där tillräckligt länge för att mjukgöraren ska absorberas. Din föreningsleverantör bör bekräfta fönstret. När det fönstret är fixerat har ugnen ett tydligt mål: nå det jämnt, på kortast möjliga tid, med den minsta luftvolymen som fortfarande tar bort flyktiga ämnen.
Luftflöde och värmeåtervinning
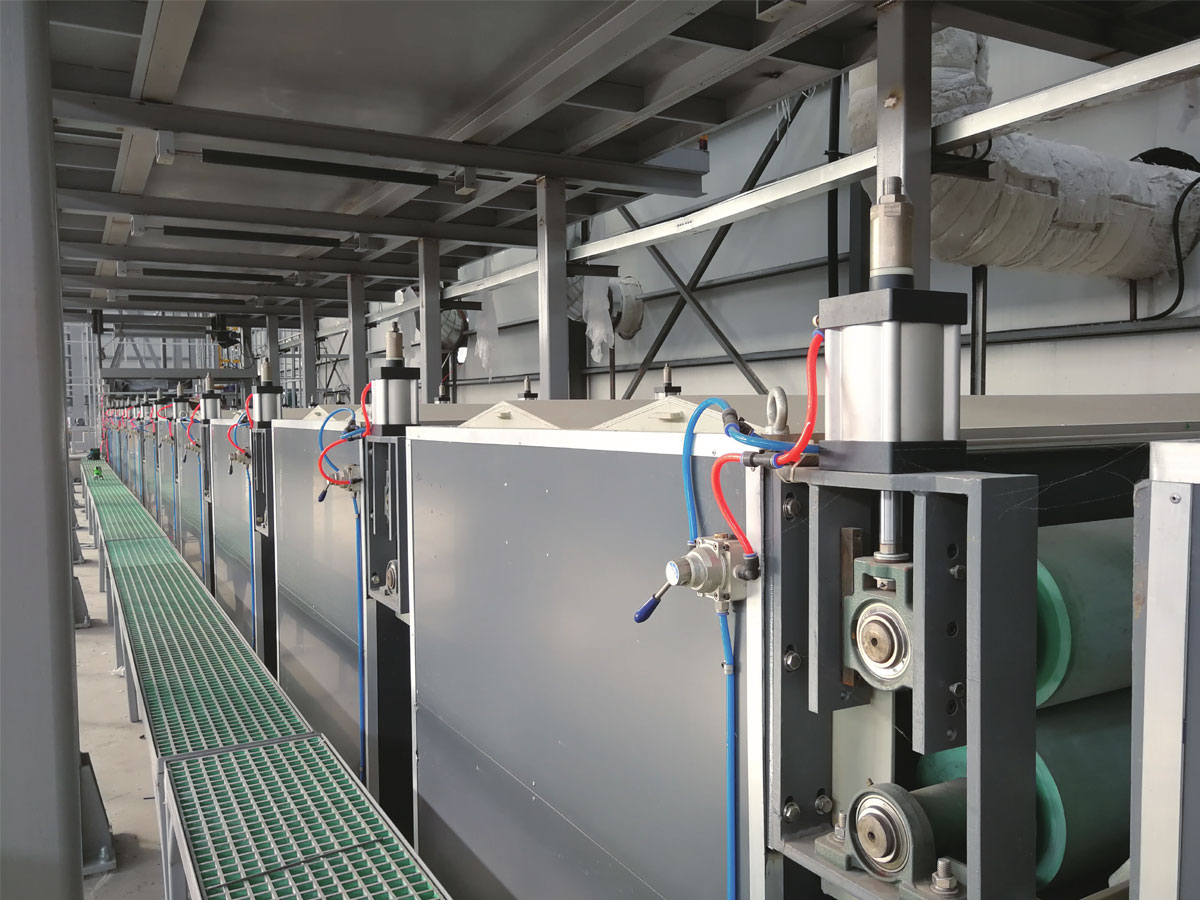
Munstycksdesign är där många linjer förlorar pengar. Slitsmunstycken riktade mot banan överför värme snabbare än generella stötpaneler, vilket möjliggör en lägre luftvolym och en mindre fläkt. Återcirkulation på de tidiga zonerna minskar behovet av att värma upp frisk luft, medan en platt- eller roterande växlare på avgaserna återvinner en användbar del av den återstående värmen, förutsatt att avgasströmmen hålls någorlunda ren från mjukgörarångor. Fläktar med variabel hastighet kopplade till linjehastighet spelar också roll, eftersom fläkteffekten sjunker kraftigt när luftvolymen minskar.
Val av underlag ändrar beläggningståget
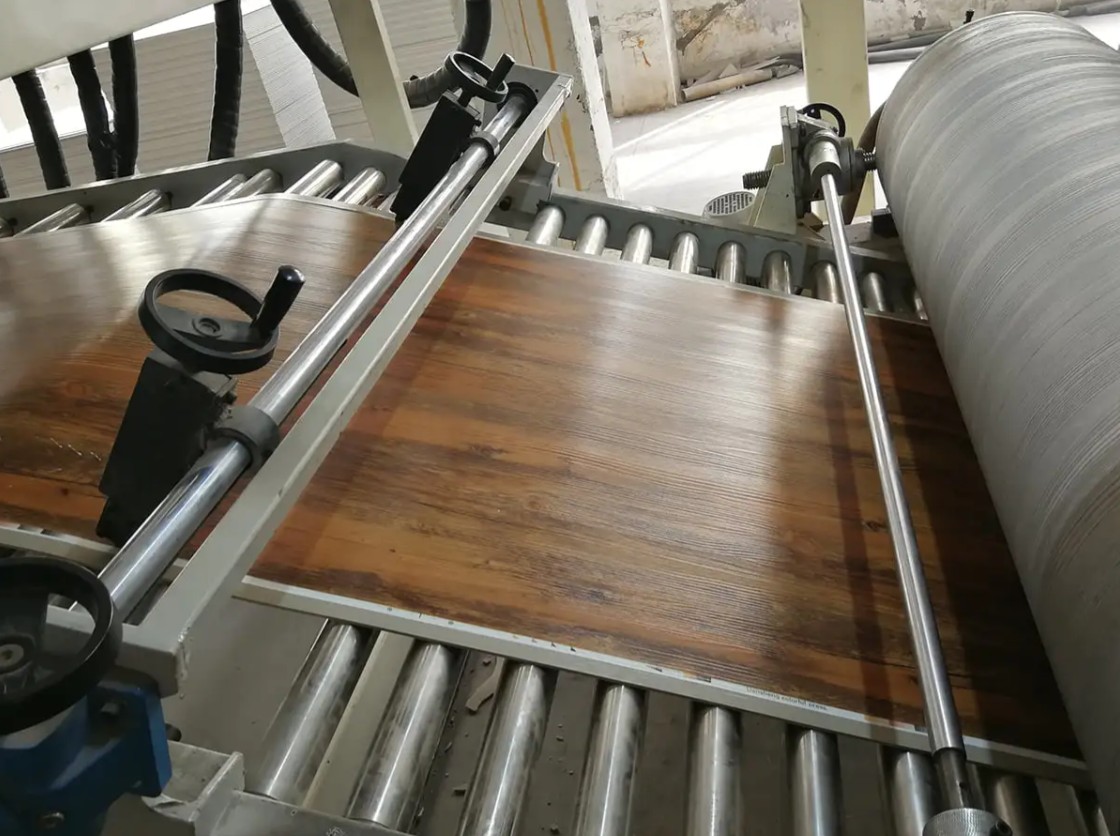
PVC-beläggning är inte en process. Att belägga en styv laminatpanel för golv är ett annat mekaniskt problem än att belägga släpppapper för syntetiskt läder, och återigen annorlunda än att belägga en metallspole. Stela paneler behöver stabilt stöd, platt transport och kylning som undviker skevhet, medan släpppapper behöver exakt spänning och ren avlindning. En leverantör som erbjuder en standardlayout för alla tre kommer sannolikt att kompromissa med alla tre.
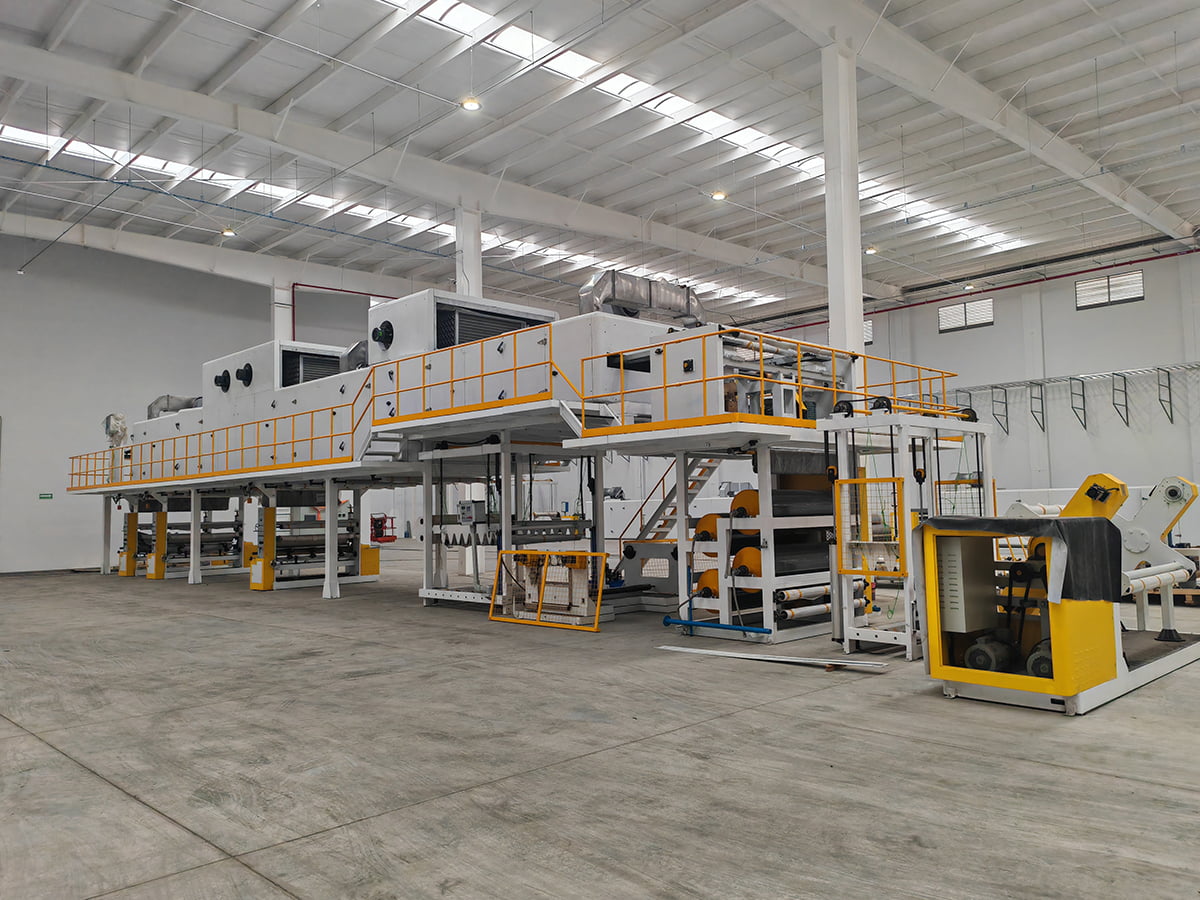
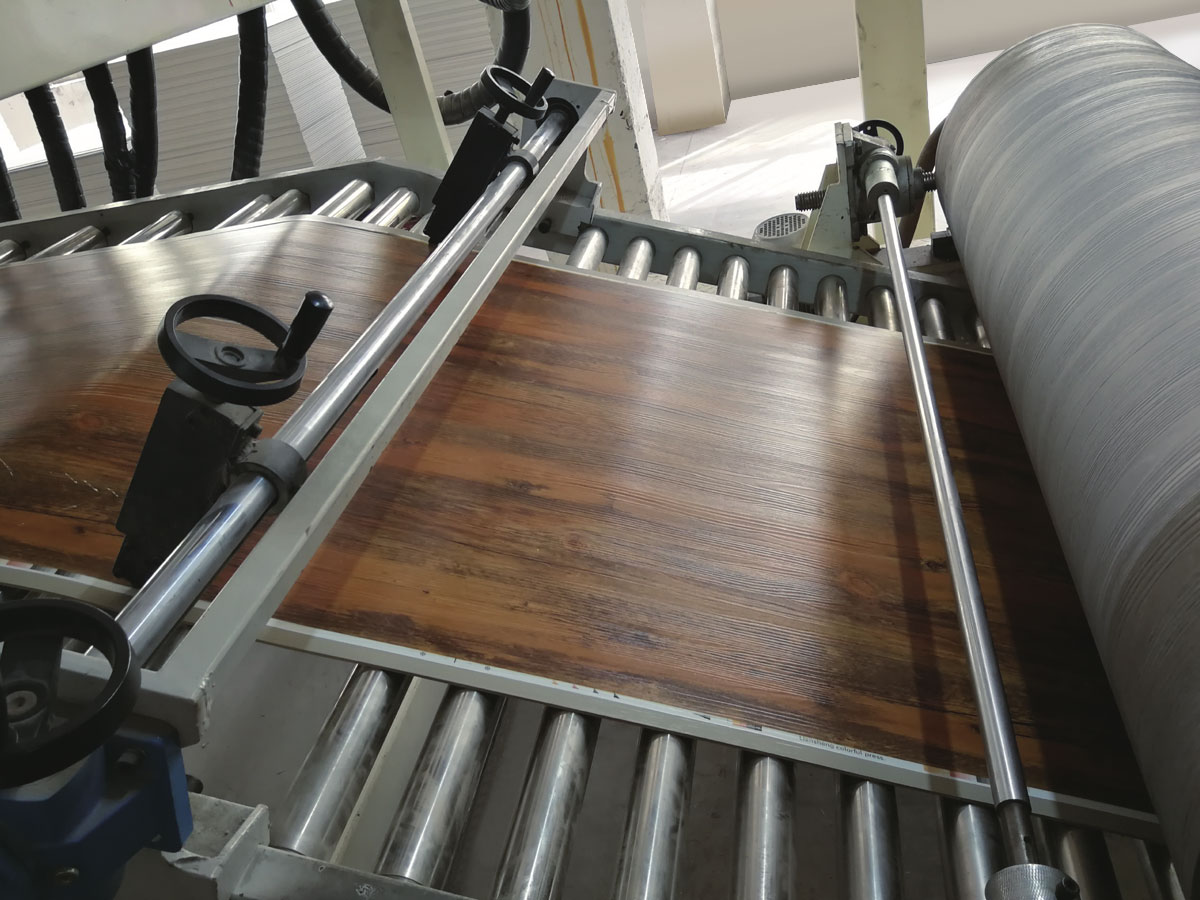
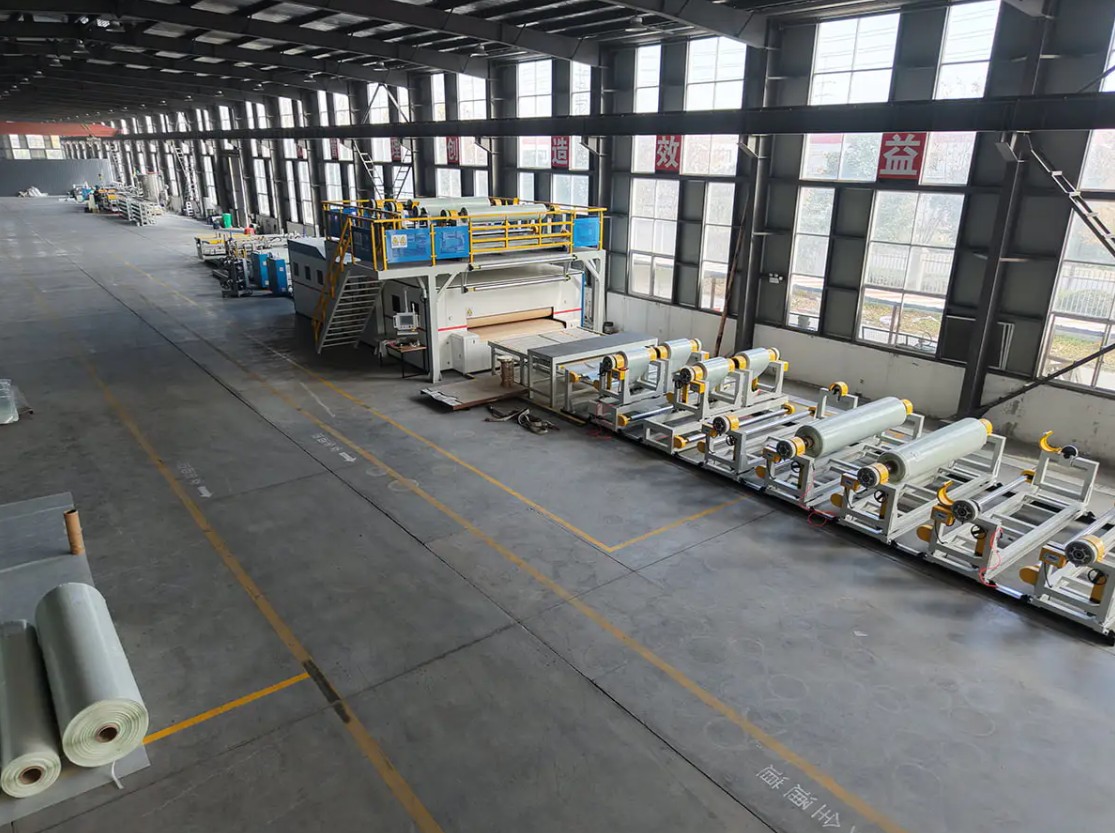
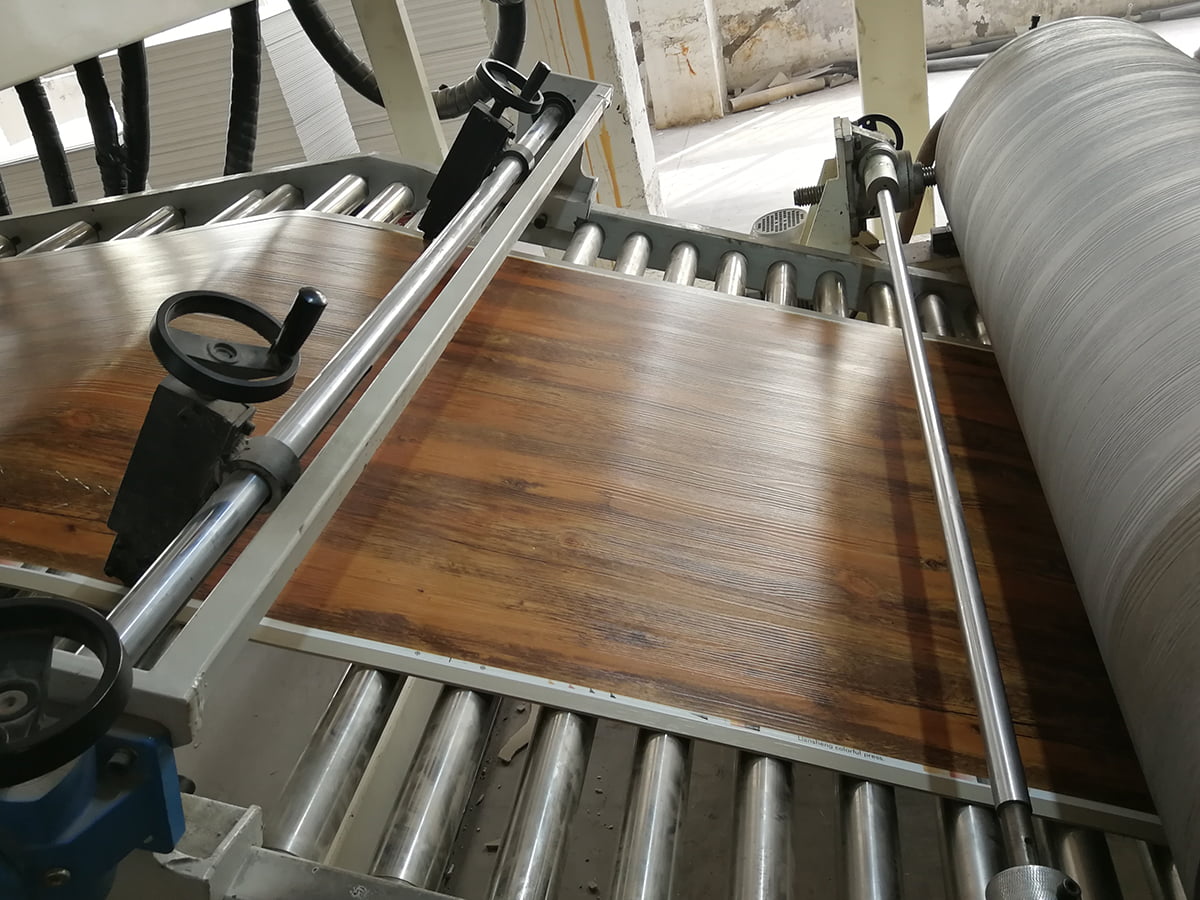 PVC/WPC/SPC-golvproduktionslinje för styv panellaminering Extruderar och kalandrar styva golvpaneler, filmar sedan, laminerar ett slitlager och präglar; placerad där stabilt stöd och kyla spelar roll innan specifikation. Visa produkt →
För golvtillverkare ligger beläggningssteget i en längre sekvens av blandning, kalandrering, laminering och profilering, vilket är värt att förstå innan maskinspecifikationen fastställs. Den allmänna strukturen förklaras i vår anteckning om hur en produktionslinje för PVC-laminatpaneler är uppbyggd. Beläggnings- och präglingssektionen måste då matcha temperaturprofilen för varje lager och präglingsvalstrycket, eftersom en missanpassning där visar sig som glansvariation snarare än som en uppenbar defekt.
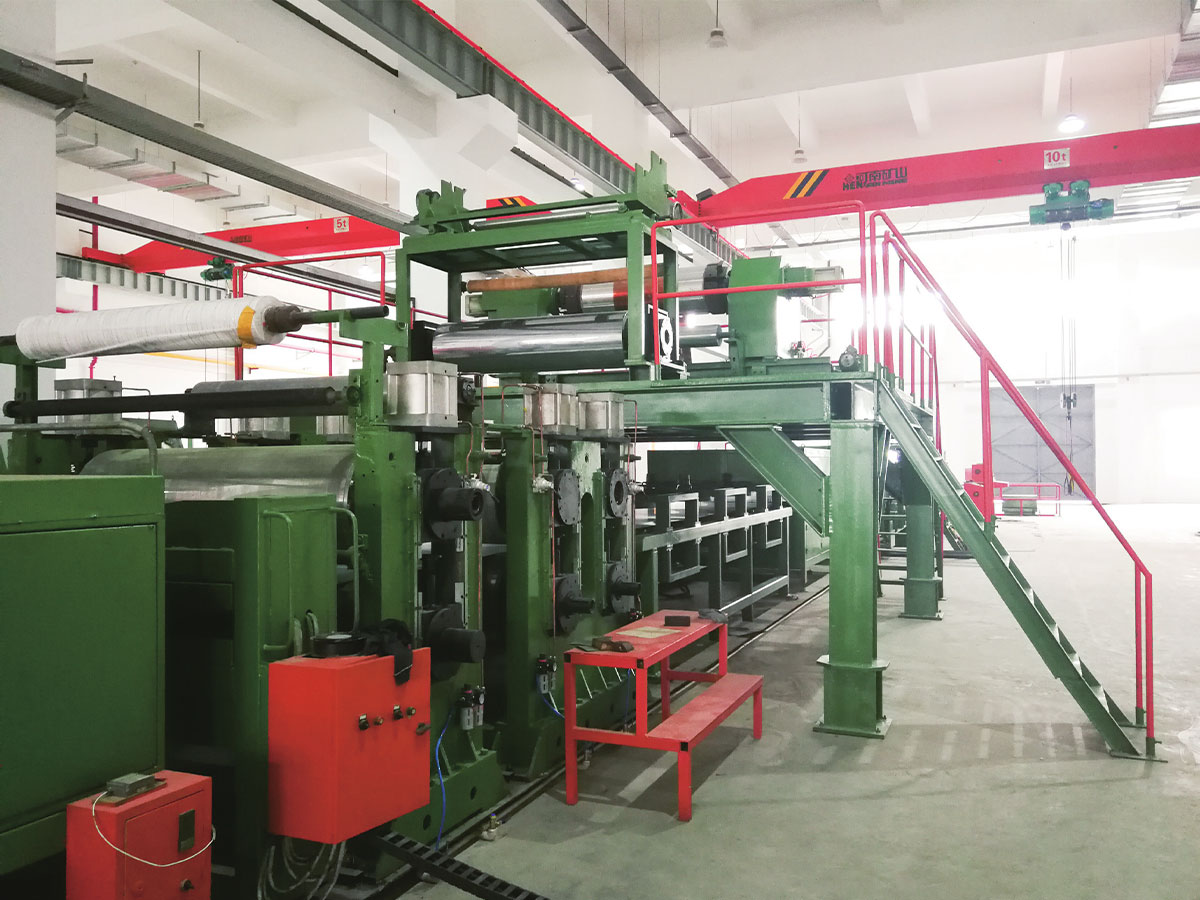
 PVC/PU-läderkomposit, prägling och beläggningslinje Hanterar släpppapper, högre beläggningsvikter och djup prägling utan ytmarkering; sidan stöder offertförfrågningar och listar tjänstekategorier. Visa produkt →
Läder och syntetiska ytmaterial lägger till ytterligare ett krav: linjen måste klara av släpppapper, högre beläggningsvikter och djup prägling utan att markera ytan. Värmeåtervinning är fortfarande värdefull, men första prioritet blir enhetlighet över hela bredden, så att korndjupet inte glider från kant till centrum.
Anpassade bredder, pälsvikter och layouter
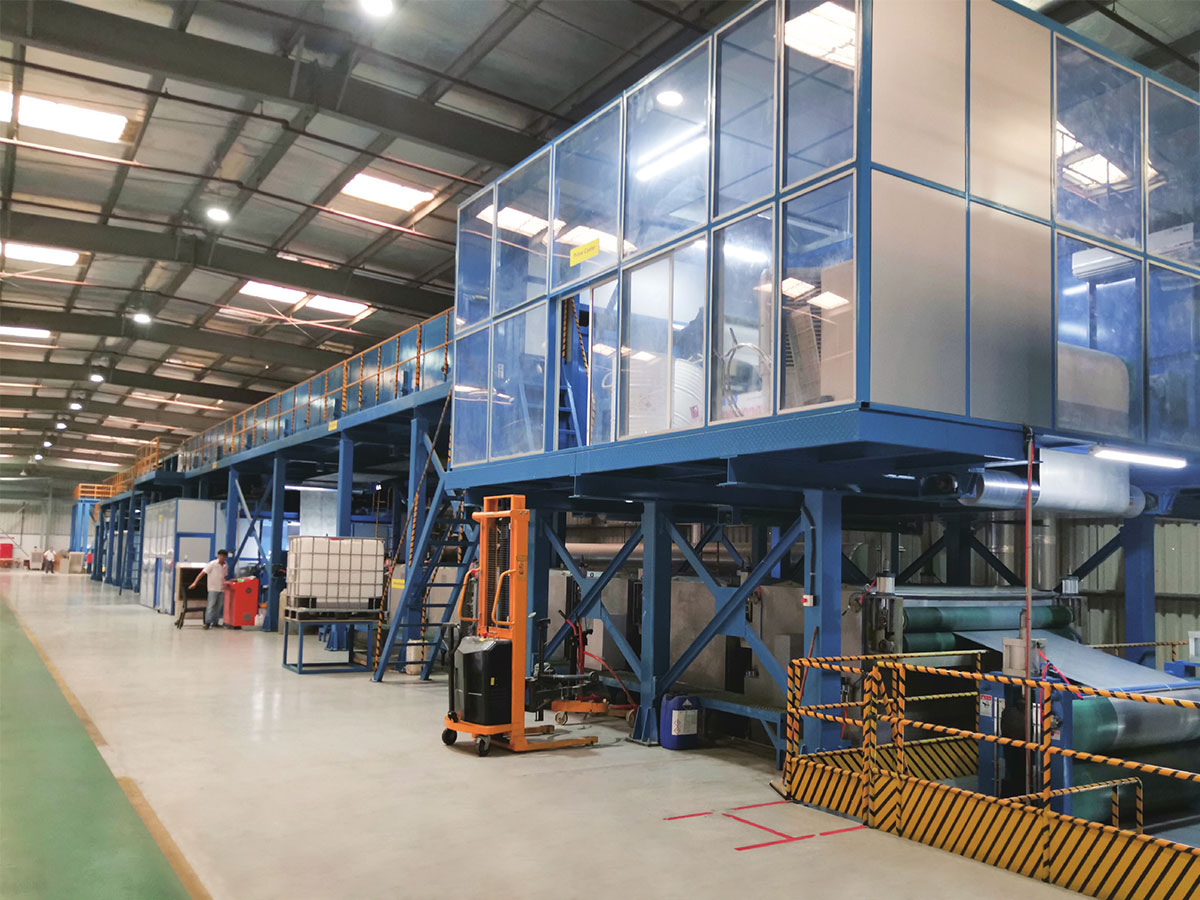
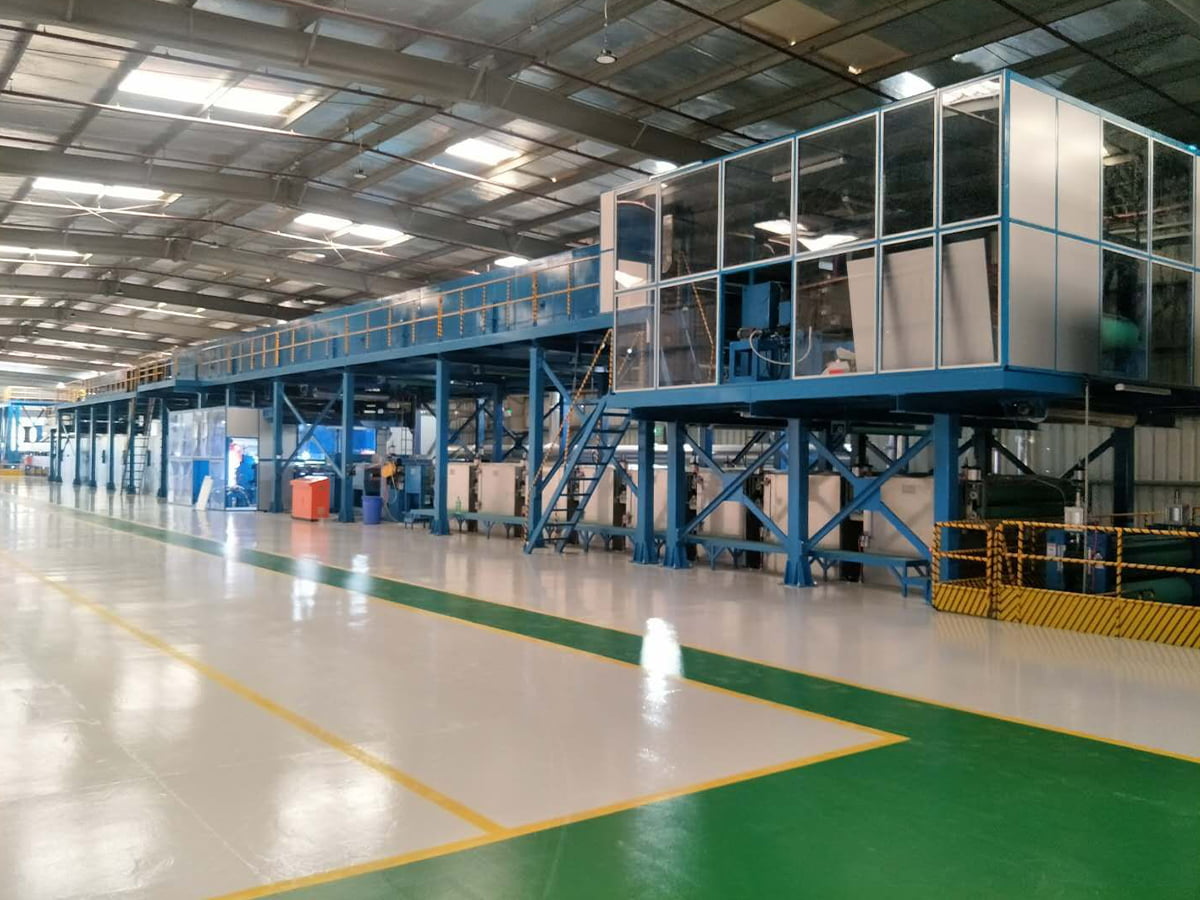
De flesta köpare får inte plats med en katalogmaskin. Banbredder mellan 1200 och 1600 mm, ovanliga pälsvikter, en byggnad med begränsad höjd, en befintlig avrullning som måste återanvändas eller en tvåstegsprocess som måste gå i en linje är alla normala förhållanden. Det praktiska testet är om leverantören kan citera en icke-standardiserad layout utan att göra varje avvikelse till en teknisk ändringsorder senare. Be om en översiktsritning vid offertstadiet som visar ugnslängd, fläktpositioner, serviceplattformar och det utrymme som behövs för rullbyten.
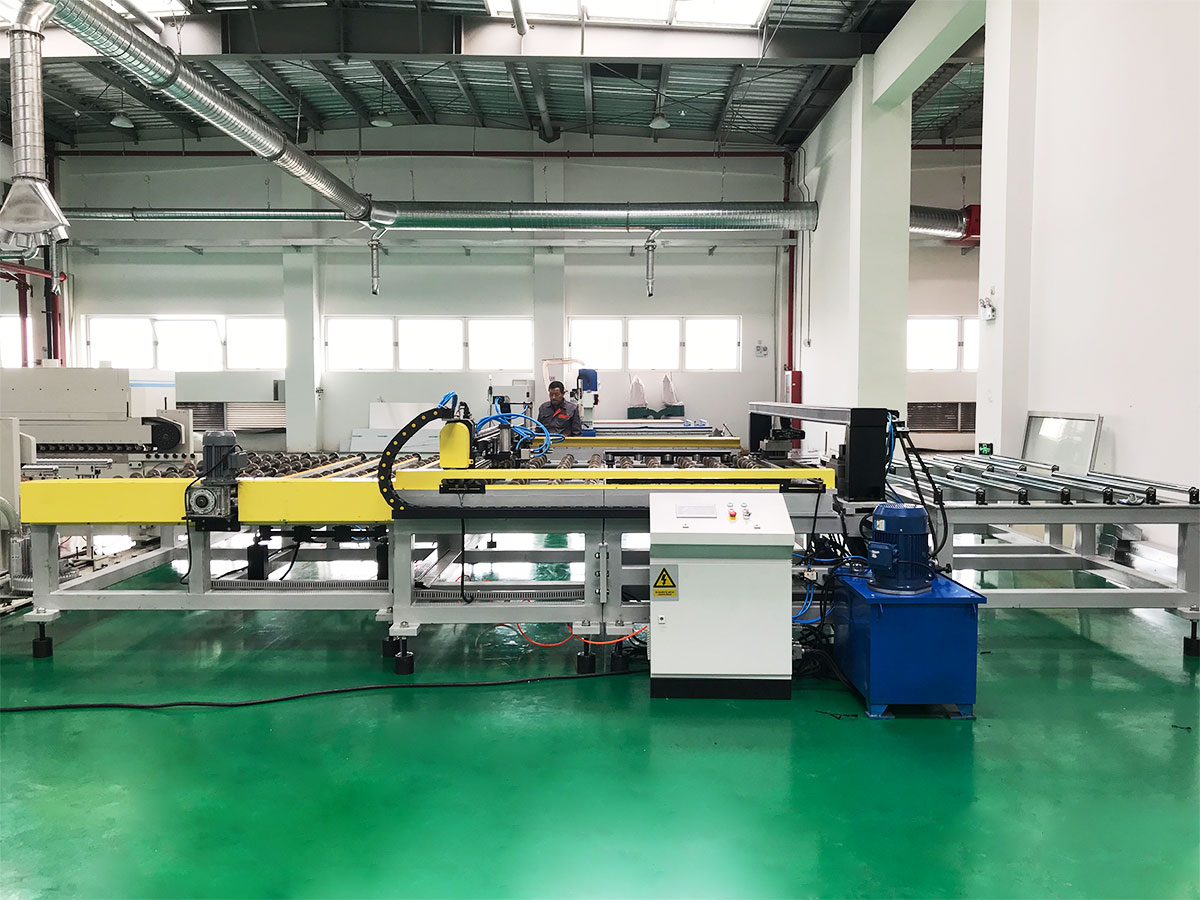 Specialbyggd utrustning och icke-standardiserade produktionslinjer För köpare som behöver icke-standardiserade layouter, ovanliga banbredder eller installationer med begränsad höjd; sida erbjuder offertförfrågningar för anpassad utrustning och produktionslinjer. Visa produkt →
Hur man jämför två citat utan att bli vilseledd
När två erbjudanden skiljer sig med 15 eller 20 procent är gapet vanligtvis inte vinstmarginal utan omfattning. Sätt båda mot samma lista.
| Jämförelsepunkt | Lägsta prisuppgift | Effektivitetsfokuserad offert |
|---|---|---|
| Ugnszonindelning | Två zoner på ett börvärde | Fyra till sex zoner med oberoende kontroll |
| Luftflödeskontroll | Fast fläkthastighet, manuella spjäll | Fläktar med variabel hastighet kopplade till linjehastighet |
| Avgasvärme | Utsläppt till atmosfären | Återvinning av luft till luft eller selektiv återcirkulation |
| Beläggningstjocklek | Operatörsjustering efter känsla | Closed loop-mätning med automatisk korrigering |
| Driftsättningsdata | Endast mekanisk körning | Värme- och massbalans kontrolleras mot garanterade siffror |
Om en leverantör inte kan ta fram uppmätta siffror från en jämförbar linje, behandla effektivitetspåståendet som overifierat och prissätt risken därefter.
Verifiering, installation och långtidssupport
Effektiviteten bevisas vid driftsättning, inte vid försäljningsmötet. Ett seriöst godkännandeprotokoll registrerar gas- eller elförbrukning per ton, bantemperatur i slutet av varje zon, filmtjocklek över hela bredden och en 72-timmars körning med nominell hastighet. Fråga också om fjärrdiagnostik, reservdelslistan för värmare, fläktar, drivningar och rullar, och hur snabbt en tekniker kan nå din anläggning. Om du vill att dessa punkter granskas mot din egen produkt och byggnad, kontakta ingenjörsteamet.
Att välja en energieffektiv PVC-beläggningsmaskinsleverantör beror på bevis snarare än adjektiv. Jämför ugnar efter zonindelning och luftflöde, jämför beläggningshuvuden efter uppmätt tjocklekstolerans, jämför kontroller efter hur de beter sig vid dellast och jämför de två citaten rad för rad. En leverantör som kan gå igenom värmebalansen för din produkt, ange toleranser i siffror och visa samma design som körs någon annanstans är den vars maskin fortfarande kommer att vara ekonomisk år fem.