Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

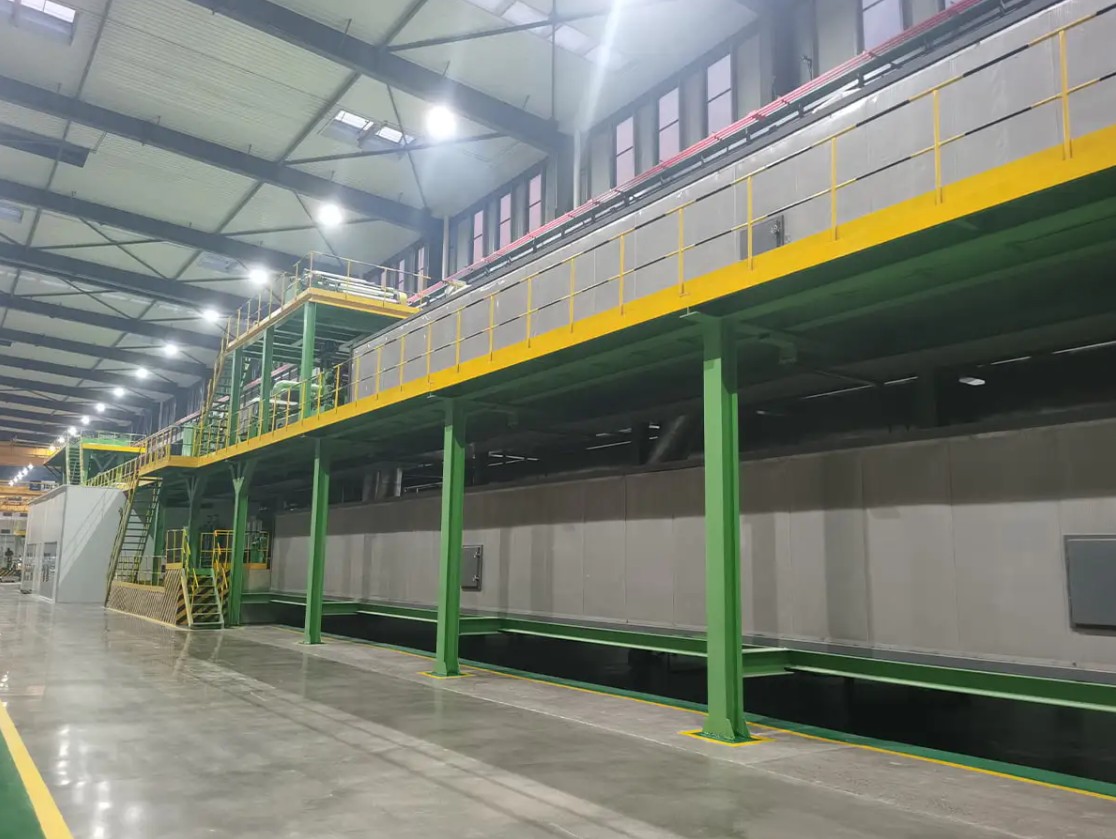
Föreställ dig en kontinuerlig metallkompositlinje som går med 12 meter per minut. Lamineringssektionen håller hastigheten, ändå visar de första spolarna ytränder, kantvågor och enstaka delaminering. Felet ligger inte i huvudpressen. Kärntemperaturen glider, aluminiumremsan rengjordes inte ordentligt och rekylen utövar ojämn spänning. Dessa är alla jobb som tilldelats hjälputrustning, stödsystemen som avgör om huvudmaskinen faktiskt kan leverera säljbar produktion med sin designhastighet.
Vad betyder hjälputrustning vid tillverkning?
Formellt betyder hjälputrustning varje maskin eller system som stöder en primär process istället för att utföra den processen själv. Vid formsprutning av plast inkluderar hjälputrustning tratttorkar, vakuumlastare, kylare, formtemperaturregulatorer och granulatorer. Vid muddring inkluderar det boosterpumpar, flytande rörledningar och kontrollsystem som håller mudderverket i drift. På kommersiella fordon inkluderar den bakgavellyftar, vinschar, kompressorer och hydrauliska verktygssystem. I alla fall är mönstret detsamma: huvudenheten formar, formar eller flyttar produkten, och hjälpenheter förbereder, matar, kyler, torkar, avslutar, inspekterar eller hanterar material runt den.
Att ringa en systemanrop betyder inte att det är valfritt. På en metallkompositpanellinje kan huvudlaminatorn inte skapa ren vidhäftning om aluminiumspolen bär rullande olja in i nypet. Det kan inte bibehålla bindningsstyrkan om kärnarket kommer vått. Den kan inte producera en fyrkantig panel om lindningsspänningen ändras med några minuters mellanrum. Hjälpfunktionerna definierar den praktiska arbetsramen för hela linjen.
Fyra hjälputrustningsgrupper i genomgående panel- och spollinjer
En kontinuerlig linje för metallkompositpaneler eller belagda spolar följer samma ordningsföljd vid varje anläggning: remsanföring, ytbehandling, beläggning eller laminering, härdning, efterbehandling och rekyl. Fyra hjälpgrupper förekommer i nästan varje layout. De bestämmer hur ren remsan är, hur stabil processtemperaturen är, hur färdig produkten blir och hur väl den slutliga spolen är lindad.
| Grupp | Primär uppgift | Typisk hårdvara | Resultat när det ignoreras |
|---|---|---|---|
| Materialberedning | Rengör, värm upp och rikta in remsan innan beläggning eller laminering | Uncoilers, ackumulatorer, förbehandlingsrengöringslinjer | Beläggningsfel, lamineringshåligheter, inkonsekvent limvätning |
| Processkonditionering | Kontrollera temperatur, härdning och värmetillförsel under beläggning | Ugnar, kylare, temperaturkontrollenheter, värmezoner | Underhärdad beläggning, böjda paneler, forcerad linjehastighetsminskning |
| Ytbearbetning och ombyggnad | Lägg till textur, profil, film eller klipp i längdformat | Präglingsmaskiner, filmlaminatorer, räfflor, saxar | Lågt mervärde, extra hantering, oförmåga att leverera färdiga paneler |
| Rekyl och hantering | Behåll spänningen, rätt form och bygg täta slutspolar | Spolar omrullningslinor, spänningsutjämnare, rekyler | Teleskoperade spolar, kantskador, upprepade remsbrott |
Materialberedning och rengöring
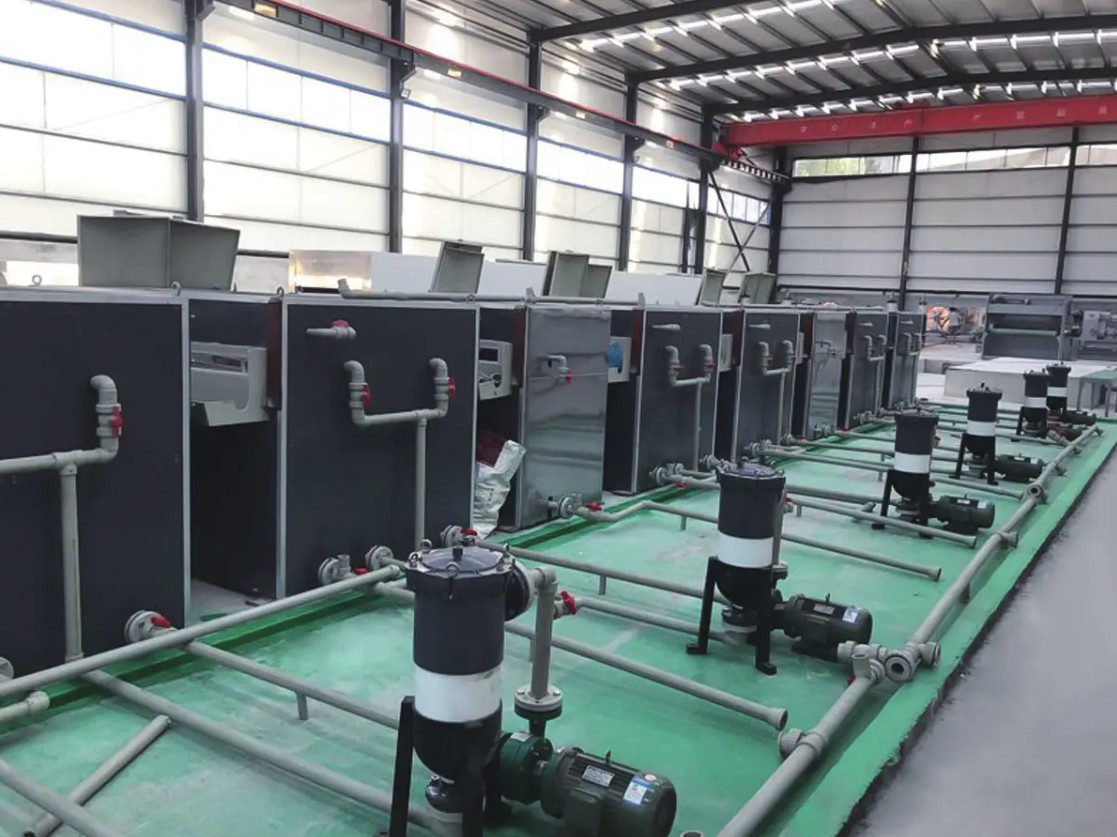
Innan beläggningen kan binda tillförlitligt måste aluminium- eller stålytan vara fri från rullolja, damm och oxid. En rengöringslinje för förbehandling kontrollerar koncentrationen av kemikaliebadet, sköljvattnets temperatur och torksektionen. Dess uteffekt ändrar direkt beläggningens vidhäftning och slutliga korrosionsbeständighet. En liten pH-avdrift kan minska omvandlingsskiktets vikt så mycket att beläggningen börjar flagna efter några dagar i fält.
 Rengöringslinje för förbehandling för ytbehandling av metallspolar Denna rengöringslinje tar bort rullolja, damm och oxider före beläggning, vilket direkt påverkar vidhäftning och korrosionsbeständighet. Texten betonar att även mindre pH-avvikelser kan orsaka beläggningsfel, vilket gör denna utrustning kritisk för nedströmskvalitet. Visa produkt →
Ytbearbetning och ombyggnad
Efter laminering eller beläggning måste materialet fortfarande bli en produkt. Präglingsmaskiner lägger till textur, filmlaminatorer applicerar skyddande eller dekorativ film, och räfflor och skärutrustning skapar de bredder och format som kunderna beställer. Dessa maskiner sitter normalt nedströms huvudprocessen, men de kontrollerar det levererade värdet på varje kvadratmeter.
Präglingsmaskin för att lägga till struktur och styvhet till paneler Efter beläggning lägger präglingen till tredimensionella mönster som förbättrar estetik och strukturell styrka. Denna maskin kontrollerar det levererade värdet för varje kvadratmeter, och ger anpassningsbara texturer och precision som uppfyller kundens specifikationer. Visa produkt → Rekyl och hantering
Kontinuerliga processlinjer producerar spolar, inte slutprodukter. En omrullningslinje lindar tillbaka slitsade eller belagda spolar för att ta bort defekter, förbättra teleskopering och ställa in den exakta längden eller filmmaterialet som krävs för nästa produktionssteg. Spänningskontroll är avgörande; ojämn spänning kan sträcka tunt aluminium permanent och förvandla en säljbar spole till skrot.
Coil Rerolling Produktionslinje för efterbehandling och inspektion Denna omrullningslina rullar tillbaka, slitsar och inspekterar spolar för att ta bort defekter och ställa in exakta längder. Spänningskontroll är avgörande eftersom ojämn spänning kan permanent skada tunt aluminium, så denna utrustning avgör direkt om en spole blir en säljbar produkt. Visa produkt → Varför extrautrustning dikterar verklig uteffekt
Den primära maskinen ställer in en teoretisk produktionshastighet. Hjälputrustning avgör hur stor andel av den teoretiska hastigheten som blir accepterad produkt. Det är därför varje hjälpgrupp förtjänar samma tekniska uppmärksamhet som huvudpressen eller beläggningshuvudet.
Läs detta som en typisk form av bidrag, inte som siffror du kan lägga ihop. Materialberedning uppträder vanligtvis först eftersom kontaminering vid ingångssektionen multiplicerar senare defekter. Temperatur- och härdningskontroll kommer på andra plats eftersom beläggning och laminering beror på en stabil värmekurva. Ytbehandling och omvandling tillför direkt produktvärde. Skärning och rekyl påverkar avkastning och hanteringsförlust. När hjälpgrupperna arbetar tillsammans kan linjen konsekvent löpa nära sin verkliga designhastighet. När de inte gör det kan inte ens den bästa huvudpressen kompensera.
Den dolda kostnaden för försummelse av extrautrustning
Överväg en spiralbeläggningslinje där förbehandlingsbadets kemi endast kontrolleras en gång i veckan. pH-värdet driver långsamt, omvandlingsskiktet blir ojämnt och linjehastigheten måste minskas för att behålla beläggningskvaliteten. Resultatet visar sig inte som ett plötsligt sammanbrott utan som månad efter månad av förlorad produktion.
Den orange linjen visar vad som händer när utrustningen försummas: stilleståndstiden stiger från femton timmar till över åttio timmar inom sex månader. Den blå linjen, med rutinkontroller och tidigt byte av delar, stannar under tjugo timmar. I en produktionslinje bär varje förlorad timme bruttomarginalen för hela produktionen för den timmen. Den försummade linjen kommer också att förbruka fler reservdelar efter att lager och tätningar går sönder på grund av kontinuerligt överarbete. Varningsskyltarna är lätta att läsa: fördröjd uppvärmning, varierande spänning, beläggningsränder och låg linjehastighet. Agera innan dessa tecken blir hårda mekaniska skador.
Centraliserade eller fristående hjälpkonfigurationer
Det finns två praktiska layouter för extrautrustning. I en centraliserad konfiguration betjänar en grupp av pumpar, torkar, kylare eller monitorer flera linjer genom ett distributionsnätverk. I en fristående konfiguration har varje linje sin egen dedikerade maskin. Valet ändrar anläggningens fotavtryck, driftskostnad och underhållsprocedur.
Radardiagrammet jämför två typiska konfigurationer på sex praktiska kriterier. Centraliserad extrautrustning får höga poäng på golvyta, energieffektivitet, enkel drift och skalbarhet eftersom dess delade infrastruktur sprider kostnaderna över många linjer. Fristående utrustning får höga poäng på kostnadseffektivitet och redundans eftersom den undviker långa distributionsnätverk och håller fel lokaliserade. För en anläggning med en stabil produktmix och kontinuerlig drift ger centraliserade system vanligtvis en lägre driftskostnad. För en anläggning som kör många korta jobbbyten eller specialmaterial skyddar fristående maskiner drifttiden bättre. Rätt val beror på ditt antal rader, skiftplan och materialutbud.
| Kriterium | Centraliserad | Fristående |
|---|---|---|
| Golvyta | Kompakt, en station betjänar flera linjer | Större fotavtryck eftersom varje linje har sin egen enhet |
| Energiförbrukning | Bättre eftersom pumpar och drivenheter delas | Enklare men ofta mer energiförlust per rad |
| Underhåll | Kräver planerat centralt underhåll | Enheten kan isoleras och repareras snabbt |
| Redundans | Lägre; fel på centralenheten stoppar många linjer | Hög; varje rad har sin egen reservmarginal |
| Skalbarhet | Svårare att expandera efter att rörsystemet är fixerat | Enkelt, lägg till ytterligare en dedikerad maskin |
Urvalskriterier för hjälputrustning i metallkomposit- och coilbeläggningslinjer
Välj hjälputrustning med samma disciplin som du använder för huvudenheten. Urvalsprocessen omfattar vanligtvis sex områden.
- Hastighetsmatchning: hjälpsystemet måste täcka den snabbaste linjehastigheten plus 10 procent reserv.
- Materialkompatibilitet: definiera aluminiumlegering, ståltjocklek, spolbredd och ytkemi innan du begär en offert.
- Automationsnivå: bestäm om operatörerna ska ladda spolar manuellt eller starta och stoppa från ett centralt kontrollrum.
- Tillgång till underhåll: kontrollera komponentens gemensamma egenskaper och om enheten kan isoleras för reparationer.
- Servicesvar: bekräfta fjärrdiagnos och lokal reservdelstillgänglighet.
- Framtida flexibilitet: lämna plats för en bredare spole, ett tjockare substrat eller ett extra beläggningshuvud.
Diagrammet visar en typisk coil-beläggningslinje som investerade i en bättre förbehandlingsstation, ytterligare torkzoner och en ny rekyl. Defektkostnaden sjönk från 120 000 USD per år till 35 000 USD eftersom rengöring och temperaturkontroll tog bort de viktigaste källorna till beläggningsfel. Materialavfallet sjönk från $95 000 till $30 000 eftersom linjen slutade producera spolar som inte var specifika för specifikationerna under uppstart och byte. Energikostnaden sjönk eftersom ledningen inte längre behövde överhetta remsan för att kompensera för instabil härdning. Driftstoppskostnaden sjönk från 140 000 USD till 38 000 USD eftersom de nya hjälpenheterna inkluderade fjärrövervakning och snabbare åtkomst. Den totala årliga besparingen är cirka 290 000 USD, vilket vanligtvis betalar för uppgraderingen inom två år.
Se på din egen linje med samma ögon som du skulle tillämpa på en ny investering. Identifiera vilken hjälpfunktion som skapar de vanligaste avslagen eller avbrotten och jämför den med huvudmaskinens kapacitet. Den enstaka jämförelsen avslöjar ofta en större besparing än att byta ut huvudutrustningen. För en djupare förståelse av linjeval, gå igenom komplett guide för att välja en produktionslinje för högpresterande metallkompositpaneler . Du kan också prata direkt med tillverkaren om en konfiguration för din specifika materialmix och planlösning.