
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

När en metallspolbeläggningslinje citeras, är det antal som de flesta köpare jämför först linjehastighet. Det är också antalet som avgör minst om investeringen lönar sig. En linje klassad till 60 meter per minut som håller beläggningstjockleken inom plus eller minus 2 mikron över hela bandbredden kommer att tjäna en snabbare linje som driver 8 mikron vid kanterna, eftersom den säljer mer användbar spole och skrotar mindre.
Lönsamheten ligger längre ner i specifikationen, i substratberedning, beläggningsmetod, toppmetalltemperatur, spänningskontroll och omställningstid. Den här artikeln förklarar hur beläggningsutrustning för platta metall- och kompositsubstrat sätts ihop, hur man matchar en metod till en produkt och vilka kontroller som skiljer en pålitlig linje från en dyr lektion.
Vilken beläggningsutrustning täcker
Inom industriell metallbearbetning betyder beläggningsutrustning de maskiner som applicerar, härdar eller laminerar ett funktionellt eller dekorativt skikt på ett rörligt underlag. För spol- och paneltillverkare inkluderar den familjen normalt:
- Rullbeläggnings- och tryckenheter, som applicerar primer, topcoat, back coat eller tryckta mönster på aluminium- och stålspolar.
- Spraybeläggningsstationer, som används där en tyngre eller mer enhetlig konstruktion behövs än en enda valspassage kan ge.
- PUR- och filmlamineringsenheter, som binder skydds- eller dekorativ film till spole med polyuretanlim.
- Förbehandlings- och rengöringslinjer, som avfettar, sköljer och passiverar underlaget före beläggning.
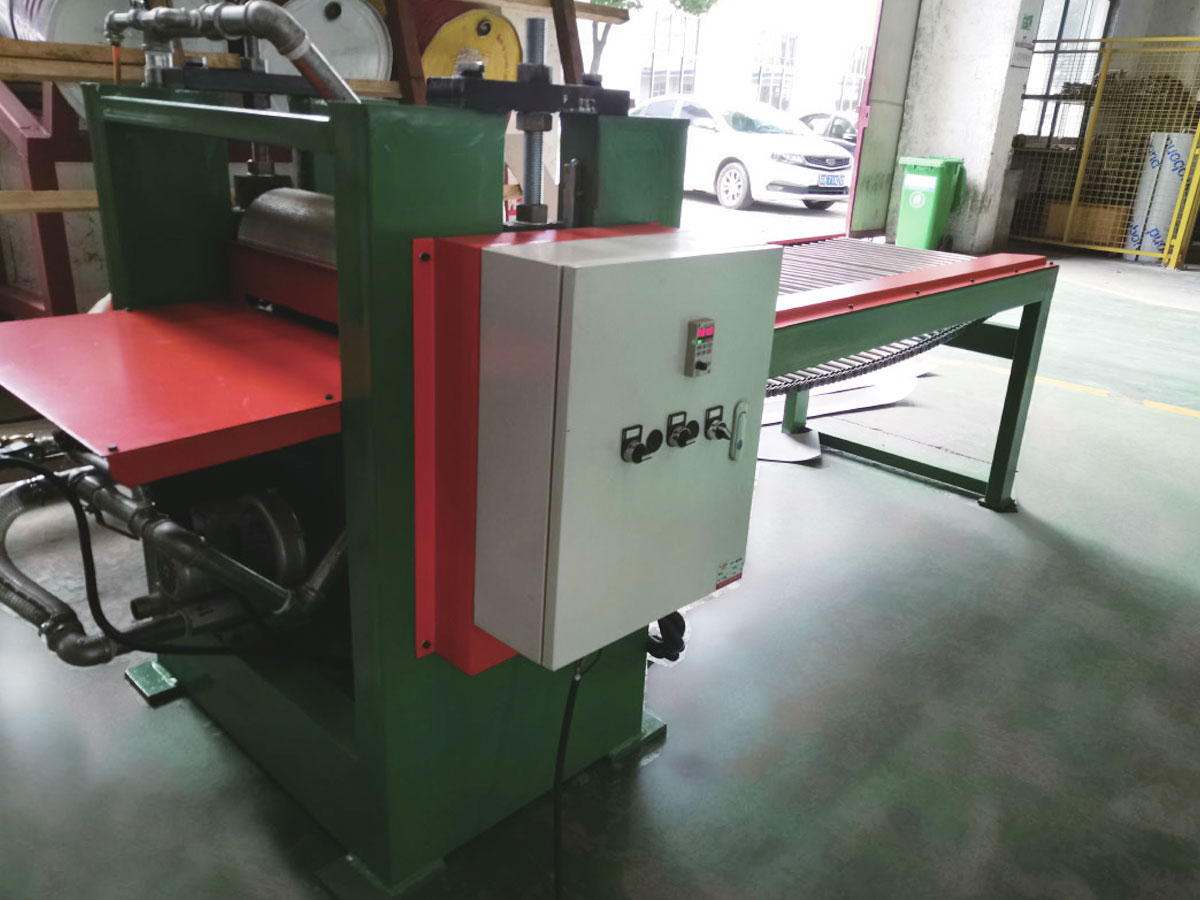
- Tillhörande efterbearbetningsutrustning såsom präglingsmaskiner, coil re-rolling lines och tre roller leveling machines.
Samma fras används också för farmaceutiska tablettbeläggningskärl och flyttbäddsbeläggare. Det är en separat utrustningsfamilj med olika material, renrumskrav och valideringsregler, och inget här gäller för det.
Matcha beläggningsmetoden till produkten
De flesta specifikationsargumenten kommer ner till en fråga: rullbeläggning, spraybeläggning eller laminering. Svaret beror på den torra filmtjockleken du måste hålla, utseendestandarden din kund granskar och hur mycket av spolen som kommer att böjas, vikas eller stansas efteråt.
| Metod | Typisk torr film | Passar bäst till | Huvudbegränsning |
|---|---|---|---|
| Direkt rullbeläggning | 5 till 20 mikron | Primers och tunna topplacker vid hög linjehastighet | Filmdefekter följer rullytdefekter direkt |
| Omvänd rullbeläggning | 10 till 25 mikron | Släta topplacker där utseendet är avgörande | Behöver stram viskositet och nyptryckskontroll |
| Spraybeläggning | 20 till 60 mikron | Tyngre konstruktioner, tvåkomponentsystem, korta körningar | Överspray, båsextraktion och materialförlust |
| Kombinerad rulle och spray | Variabel | Linjer som måste löpa både tunna och tunga pälsar | Högre kapitalkostnad och längre omställning |
| PUR och filmlaminering | Lim 3 till 12 gram per kvadratmeter | Skyddsfilm, dekorativ film, bindningsskikt | Fuktkontroll och nyptryck bestämmer bubblor |
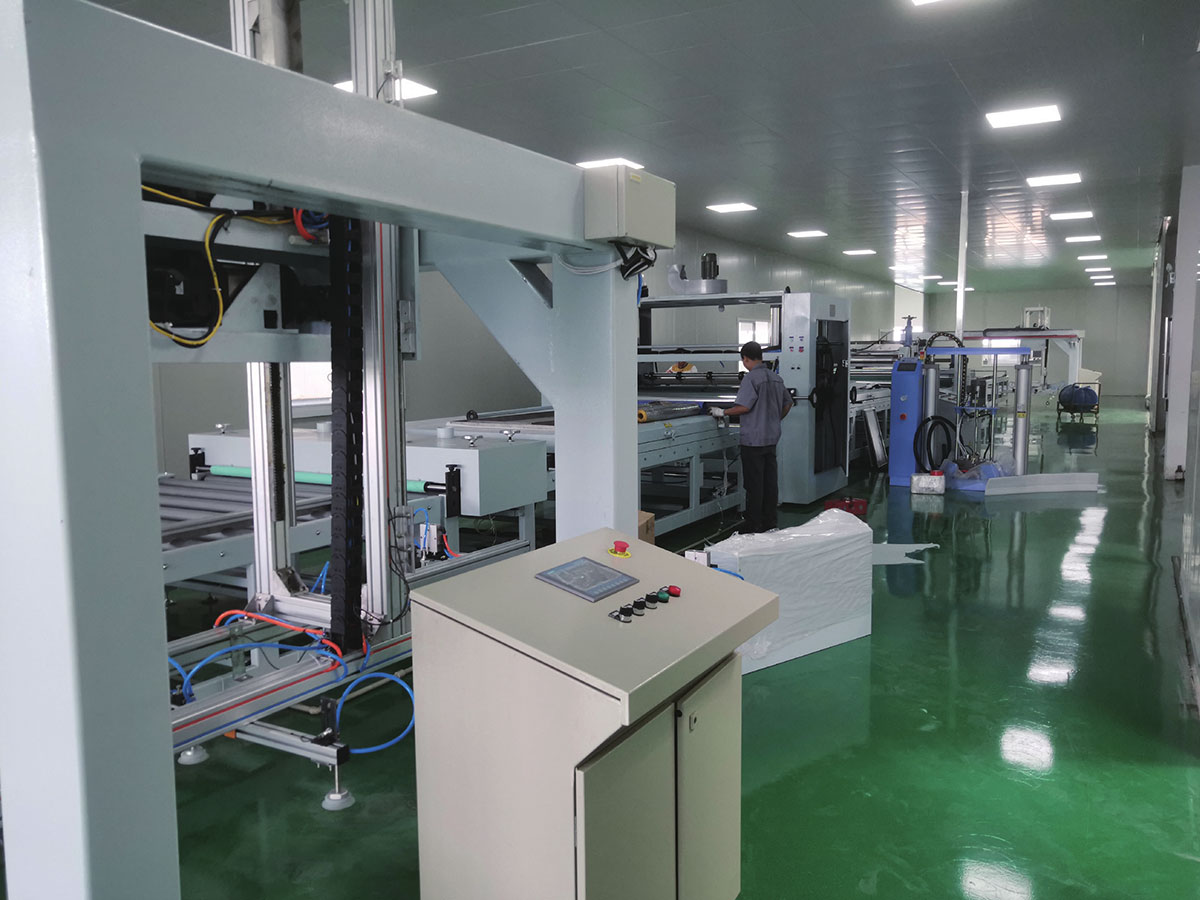
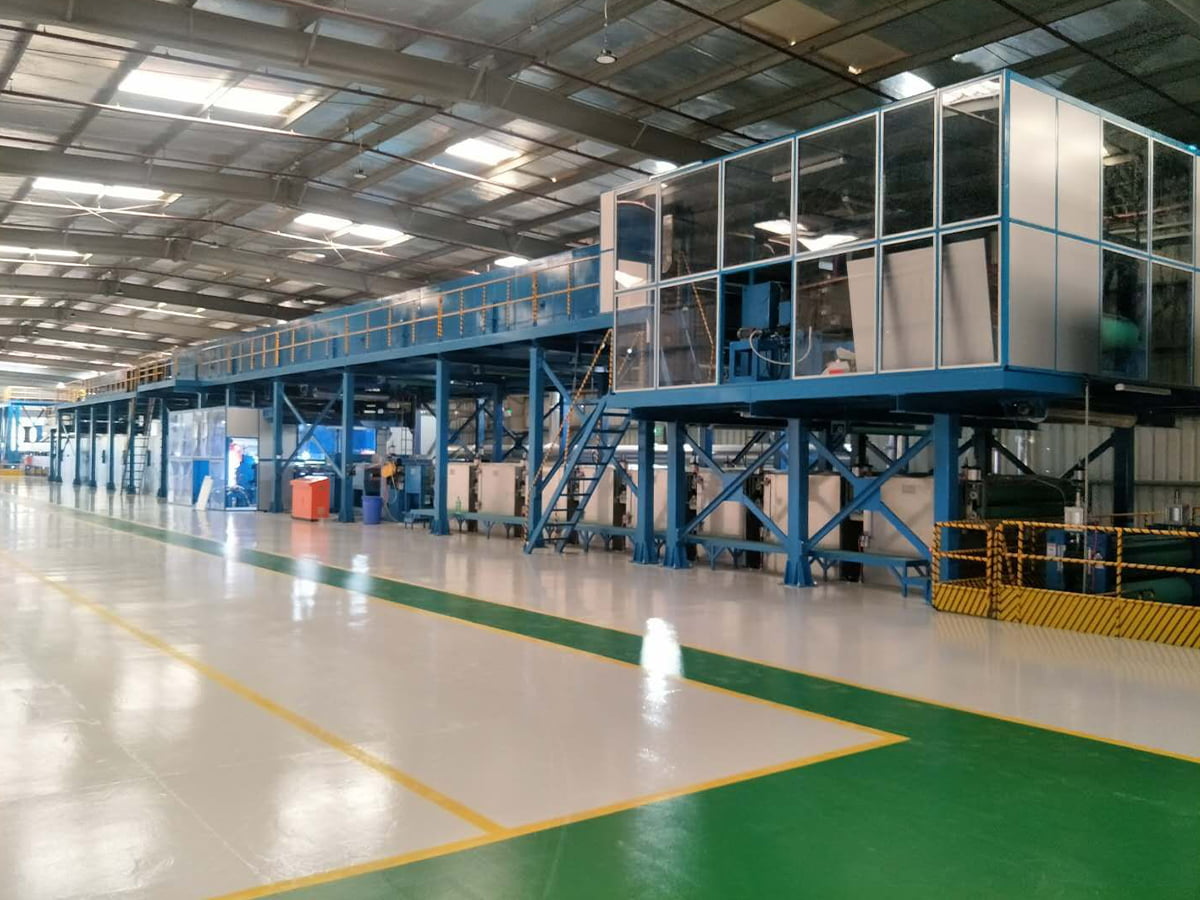
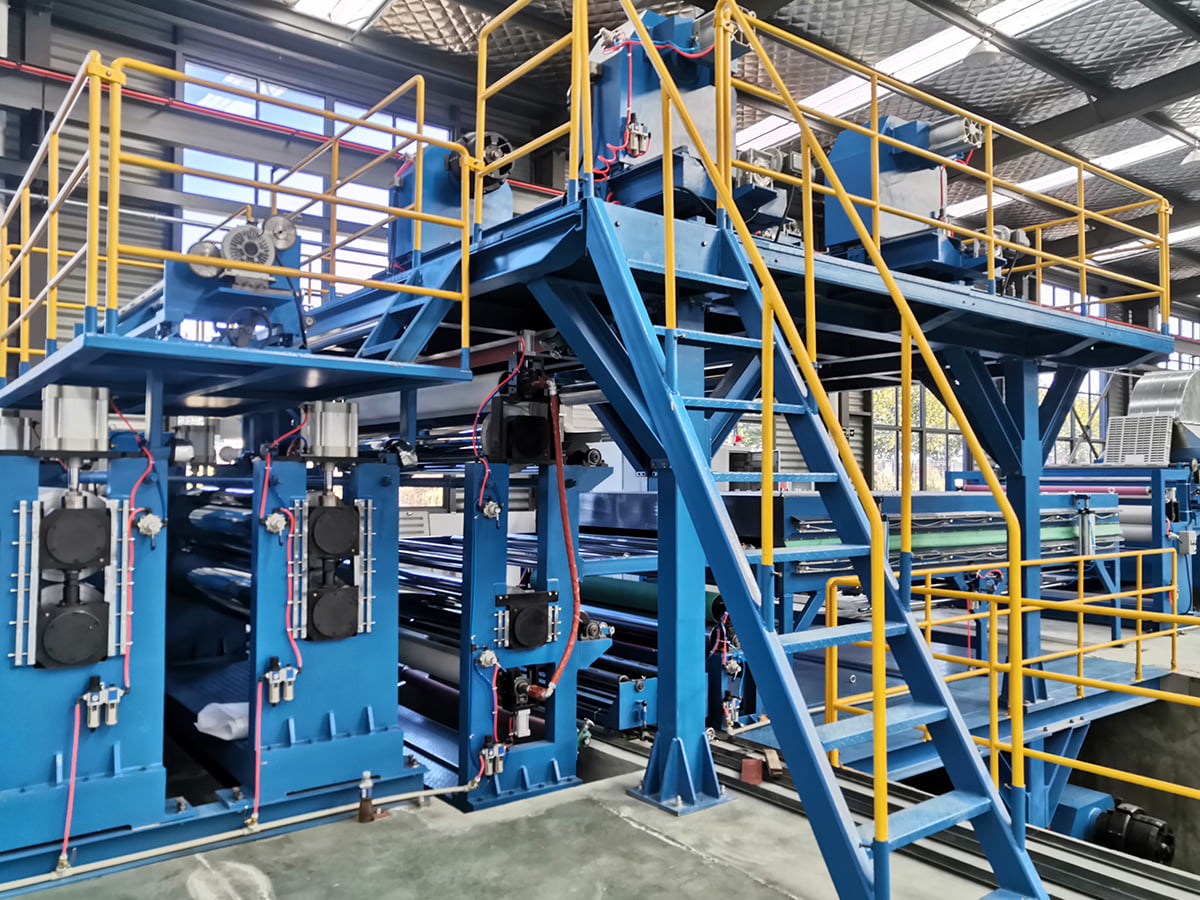
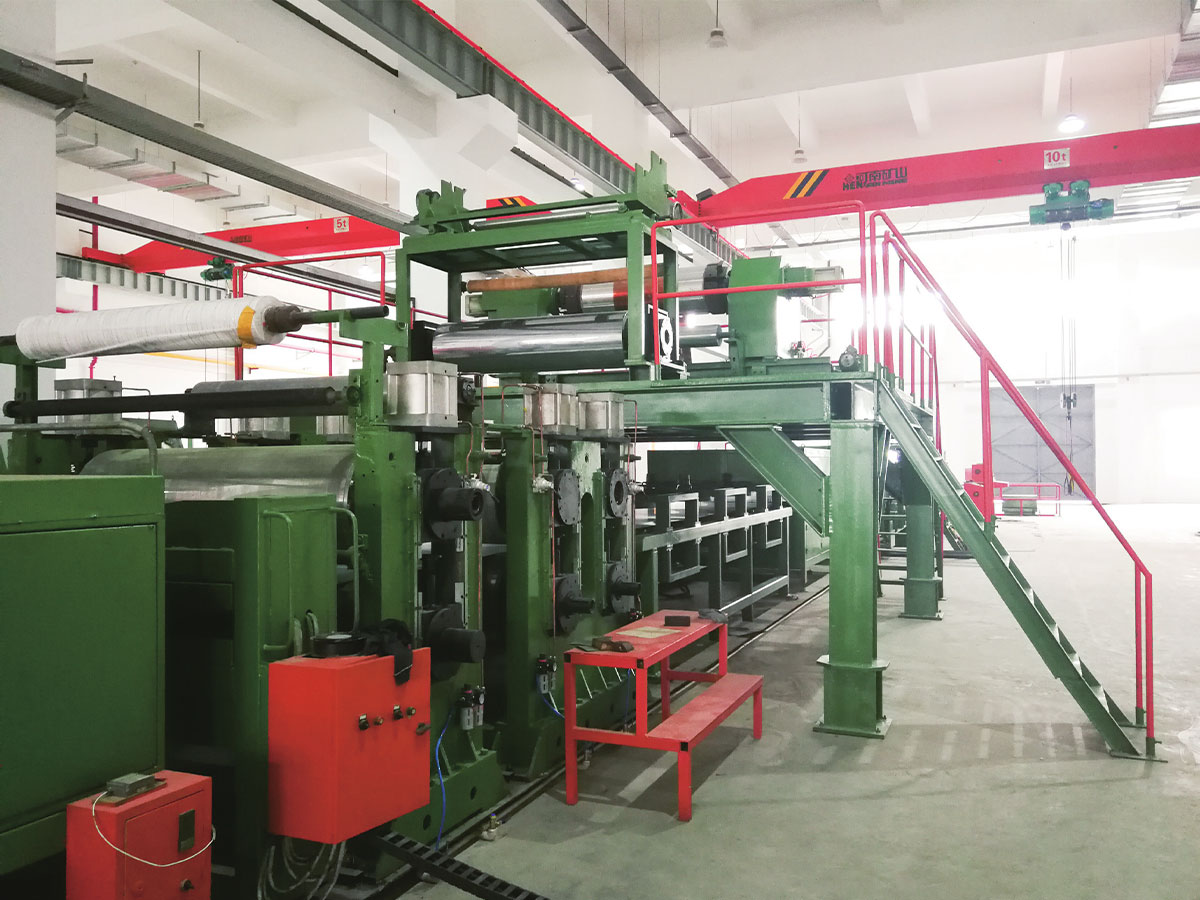
 Färgbeläggningslinje Genom automatiserade och intelligenta processer ger beläggningsproduktionslinjen estetiskt tilltalande, hållbara och funktionella ytbeläggningar för ett brett utbud av ... Visa produkt →
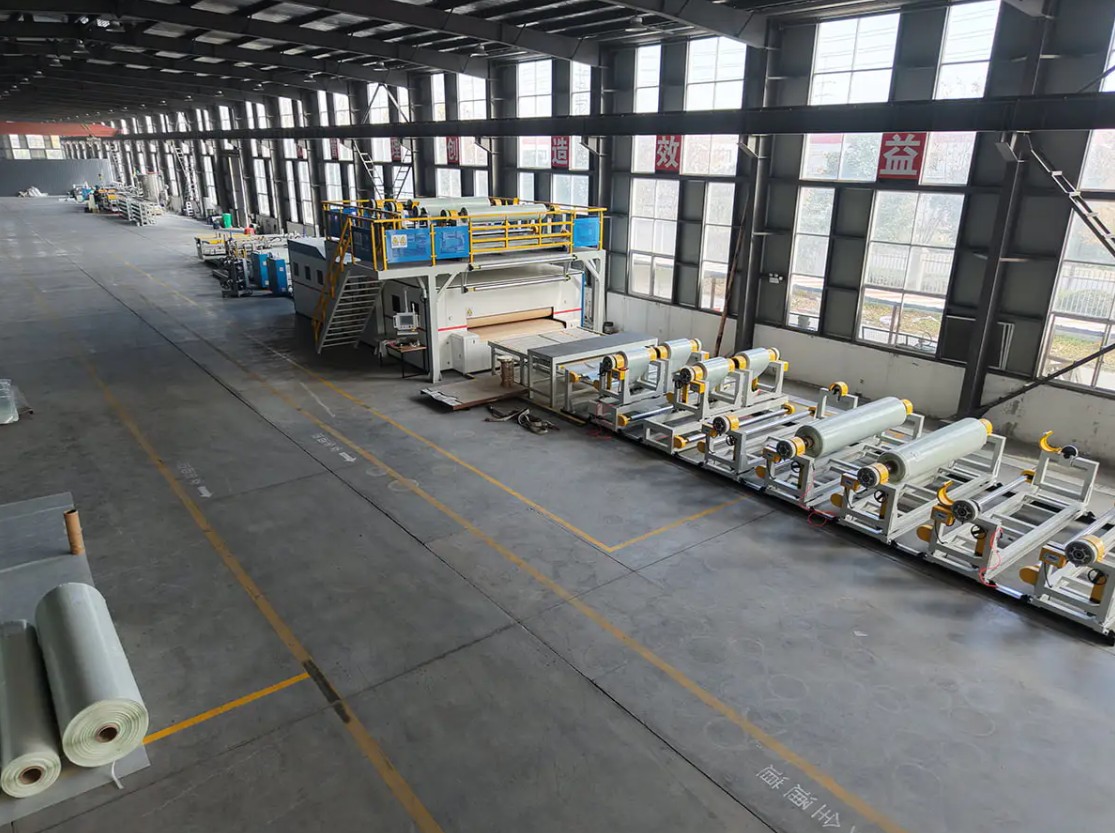
En färgbeläggningslinje som kombinerar valsapplicering med en flerzonshärdningsugn är standardarbetshästen för förbelagda aluminium- och stålspiraler. Där en linje måste täcka både tunn primer och tyngre topplackarbete, eliminerar en kombinerad rull- och spraykonfiguration behovet av två maskiner, till priset av långsammare byte och mer försiktig vätskehantering.
Substratförberedelse och härdning Sätt taket
Vidhäftningsfel börjar sällan vid beläggningshuvudet. De börjar på bandytan, där kvarnolja, oxid eller kvarvarande valsemulsion överlever rengöringssteget och sitter mellan metallen och primern. En rengöringslinje för förbehandling bör innehålla alkalisk avfettning, tvåstegssköljning, ett omvandlings- eller passiveringssteg som är anpassat till hartssystemet och en torktumlare som lämnar remsan helt torr utan snabbrostning.
Härdning är det andra taket. Ugnens börvärden i grader Celsius spelar mindre roll än den högsta metalltemperaturen som remsan når och den tid den håller sig över hartsaktiveringströskeln. Under härdning ger svag vidhäftning och dålig lösningsmedelsbeständighet. Överhärdning gör filmen spröd, så den spricker vid snäva böjradier. Fråga efter toppmetalltemperaturfönstret för ditt underlags tjocklek, eftersom en 0,3 mm aluminiumspole och en 1,2 mm stålspole inte kommer att nå samma temperatur vid samma linjehastighet.
Specifikationsnumren som avgör återbetalning
Innan du jämför priser, fixa siffrorna som definierar jobbet. Dessa värden hör hemma i förfrågan och senare i kontraktet:
- Underlagets bredd och tjockleksområde, inklusive den tunnaste tjockleken som linjen måste löpa utan att skrynklas.
- Beläggningstjocklekstolerans över bredden och längs spolen, angivet som ett uppmätt värde snarare än ett mål.
- Linjehastighet vid nominell tjocklek, inte den maximala hastighet som frekvensomriktaren kan nå.
- Högsta metalltemperaturintervall och uppehållstid i varje ugnszon.
- Banspänningsintervall och kontrollmetoden som används för att hålla den.
- Spolvikt, innerdiameter och bytestid mellan produkter.
- Acceptanstestmetod, provtagningsfrekvens och vem som betalar för ett misslyckat försök.
Ett citat som utelämnar tolerans och acceptansmetod är inte jämförbart med ett citat som anger dem, men när summan ser ut på papper.
Där beläggning passar i en kompositpanelanläggning
Beläggningsutrustning står sällan ensam. I en anläggning för aluminiumkompositpaneler producerar beläggningslinjen förbelagd spole som senare möter en självhäftande film och en kärna i lamineringssteget. Båda processerna måste komma överens om ytenergi, primerkemi och filmtjocklek, eftersom en beläggning som klarar ett tejptest på egen hand fortfarande kan delamineras när den väl är bunden till en brandklassad kärna och böjd till en fasadpanel.
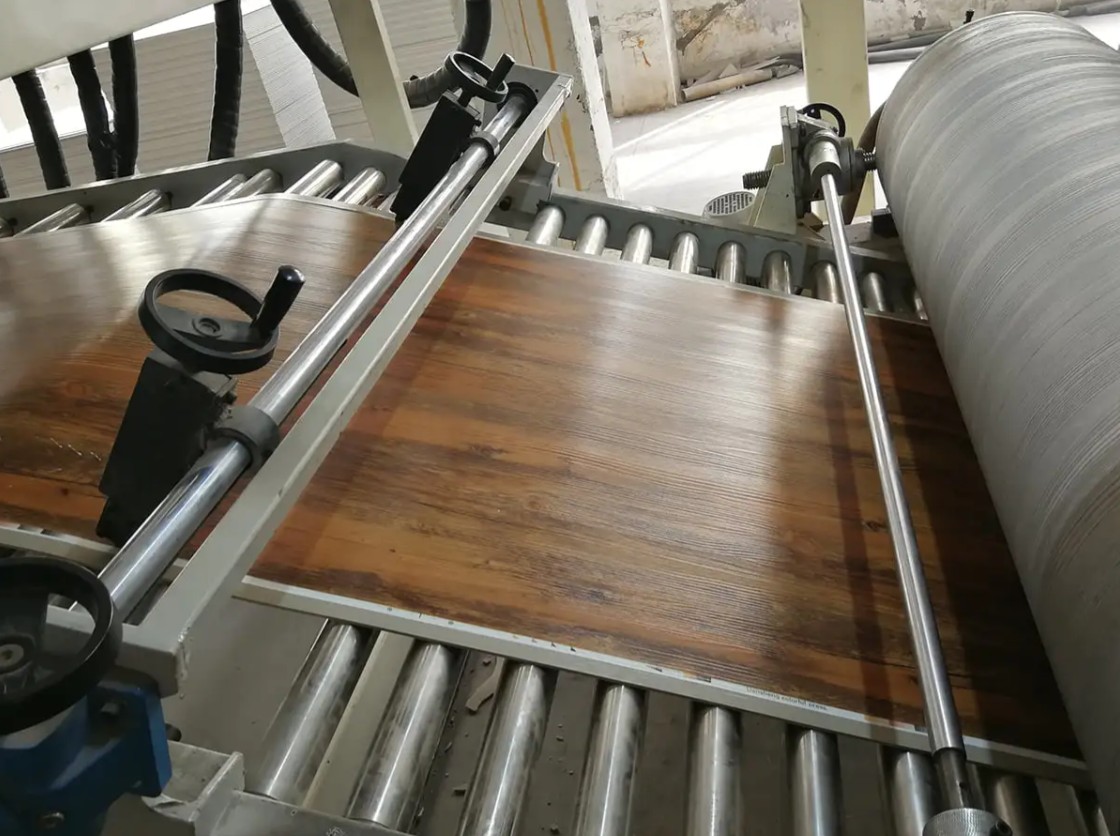
 PUR beläggning och film Laminute Line PUR-beläggnings- och lamineringslinjen används främst för höghållfast laminering av olika funktionsfilmer (såsom dekorativa filmer, skyddsfilmer och funktionsfilmer). Visa produkt →
För A2 och B1 brandklassad aluminiumkompositpanelproduktion specificeras vanligtvis beläggningssteget och kompositsteget tillsammans. Kärnkvalitet, självhäftande film och beläggningssystem bildar en kedja, och den svagaste länken bestämmer brandprestandan som en testrapport kan stödja.
 A2 Metal Composite Panel Produktionslinje Under 2012 utvecklade vi oberoende A2 Metal Composite Panel Production Line, en andra generationens kontinuerliga lamineringslinje speciellt designad för att producera Cl... Visa produkt →
Anläggningar som också kör SPC-golv, PVC och PU-läder eller kontinuerliga fiberförstärkta termoplastkompositer möter samma logik med olika substrat. Beläggnings- eller lamineringsenheten, spänningssektionen och nedströms präglingsutrustningen måste konstrueras som en linje snarare än att monteras från separata erbjudanden.
Upphandlingskontroller innan du binder dig
Dessa kontroller kostar några veckor och sparar vanligtvis mycket mer än de kostar:
- Kör ditt eget substrat, över ditt eget tjockleksområde, på byggmästarens referenslinje eller på en partneranläggning.
- Fråga vilka parametrar som är garanterade och hur var och en mäts under acceptansen.
- Bekräfta reservdelslistan, inklusive intervaller för efterslipning av rullar och pumptätningar.
- Kontrollera valsens hårdhet och ytbehandling, eftersom en mjuk vals tappar sin krona inom månader på slipande underlag.
- Bekräfta golvbelastning, grundkrav och de verktygsanslutningar du måste tillhandahålla.
- Kom överens om installation, driftsättning, operatörsutbildning och supportarrangemang efter överlämning.
Vanliga felpunkter och hur man undviker dem
- Kanttjockleksavvikelse: vanligtvis rullkrona, nyptryck eller beläggningsviskositet, inte pumpen. Mät hela bredden, inte mitten.
- Apelsinskal och dåligt flöde: kontrollera lösningsmedelsbalansen, beläggningstemperaturen och rampen i den första ugnszonen.
- Vidhäftningsförlust efter böjning: normalt ett under- eller överhärdningsproblem i kombination med förbehandlingsrester.
- Sträckor och repor: slitna styrrullar, felaktig banspänning eller torkad beläggning som tagits upp på en rulle.
- Bubblor under laminerad film: fukt i underlaget, för hög limbeläggningsvikt eller instabilt nyptryck.
Att registrera beläggningsvikt, toppmetalltemperatur och spänning för varje spole är det billigaste diagnostiska verktyget en anläggning kan behålla. När en defekt uppstår visar loggen vanligtvis vilken parameter som flyttades först.
Att välja en byggare som förstår hela linjen
Beläggningsutrustning är ett system, inte en katalogartikel. Förbehandling, applicering, härdning, spänning och nedströmshantering måste dimensioneras mot samma underlag och samma produktionsmål. En byggmästare som även levererar kompositpanellinjer, filmlamineringsenheter, präglingsmaskiner och utjämningsutrustning används för att lösa gränssnitten mellan dem, vilket är där de flesta driftsättningsförseningar uppstår. Det hjälper också när samma leverantör kan testa ditt material och justera specifikationen innan stål skärs.
Produktionsfördelarna med en metallspolbeläggningslinje dyka upp i genomströmnings- och skrotnummer snarare än i en maskinbroschyr, så be om uppmätt effekt per skift istället för installerad kapacitet.
En beläggningslinje bedöms av spolarna som lämnar anläggningen, inte av hastigheten som anges i förslaget. Fixa substratintervallet, beläggningstjocklekstoleransen, toppmetalltemperaturfönstret och acceptansmetoden innan du diskuterar priset. Jämför citat på den grunden, och de skillnader som betyder något blir synliga.
Om du planerar en ny beläggning, laminering eller kompositpanellinje och vill att specifikationen granskas mot ditt eget material, skicka substratdetaljerna och målutdata till ingenjörsteamet och be om en linjekonfiguration med toleranserna skrivna i.