
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

En spole av aluminium målad efter kapning och formning kostar nästan alltid mer per kvadratmeter än samma spole målad medan det fortfarande är en spole på en kontinuerlig linje. Det ekonomiska faktumet förklarar varför förmålad aluminium levererar det mesta av marknaden för beklädnad, tak, skyltar och aluminiumkompositpaneler.
Kvaliteten i belagd aluminiumspiral avgörs på tre ställen: hur ren remsan är när den når beläggningshuvudet, hur noggrant det huvudet mäter filmen och hur jämnt ugnen levererar härdningen. Färg, glans och livslängd följer av dessa tre, inte bara från färgmärket.
Hur kontinuerlig beläggning av aluminiumspole fungerar
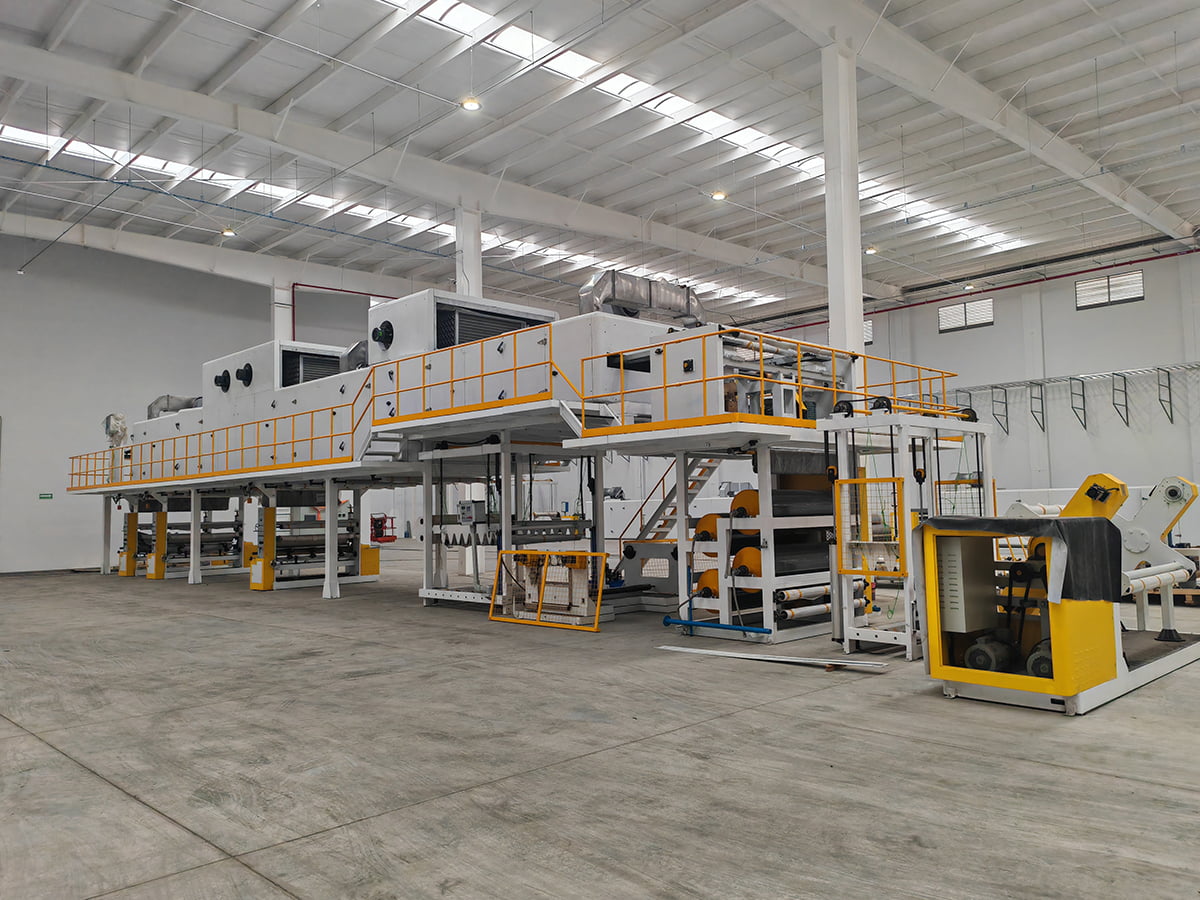
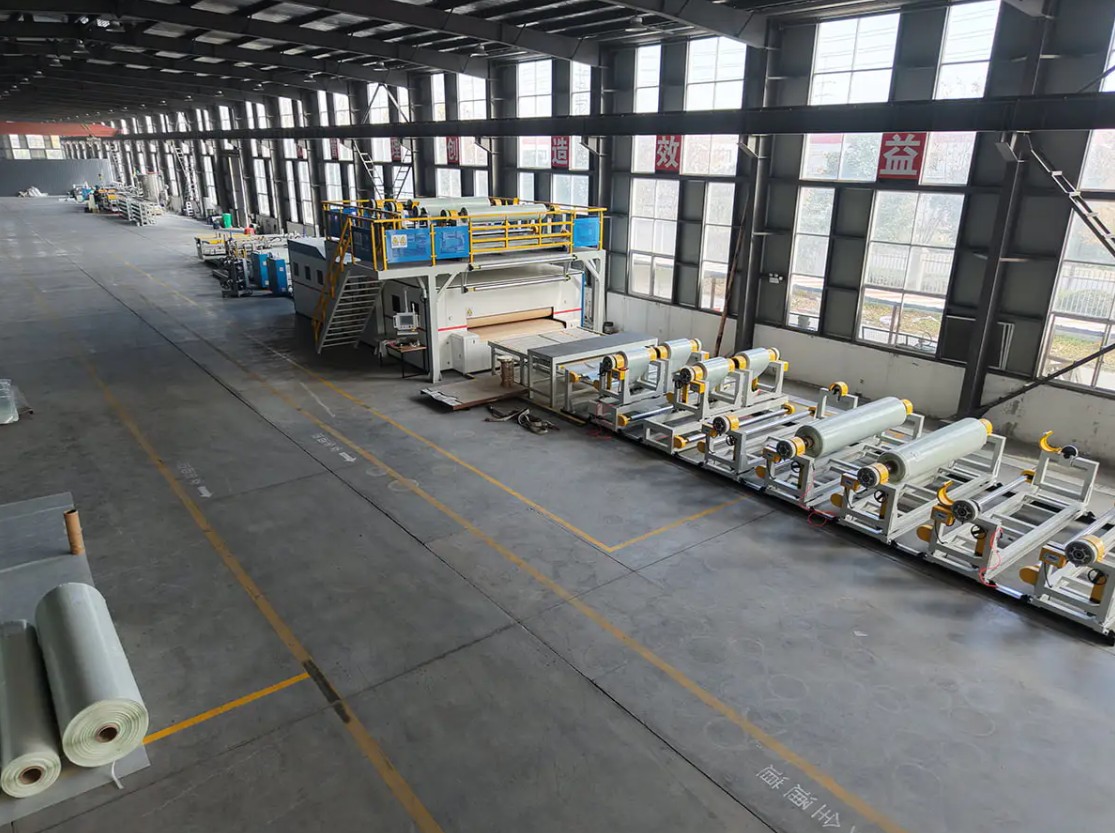
Coil coating är en kontinuerlig, automatiserad process som applicerar en organisk beläggning på metallband innan bandet skärs eller formas. Aluminium anländer som en spole, lindas upp, rengörs, kemiskt förbehandlad, belagd, härdad, kyld och återlindad som förmålad spole. Eftersom remsan inte stannar under stadig körning, bestäms filmtjocklek, härdning och utseende av maskinparametrar snarare än operatörens känsla. Arkitektoniska linjer löper vanligtvis med 20 till 60 meter per minut, med remsbredder på 600 till 1600 millimeter och en total torr film på 20 till 27 mikrometer inklusive primer.
- Upprullning och sömmar: svansen på den löpande spolen är förenad med huvudet på nästa, och sömmen måste passera genom linjen utan markeringsrullar.
- Ackumulering: en ingångsackumulator lagrar remsan så att beläggningshuvudet och ugnen fortsätter att köras genom ett spolbyte.
- Rengöring och förbehandling: alkalisk rengöring, sköljning, en kemisk omvandlingsbeläggning och en torkugn. Detta stadium avgör vidhäftning mer än något annat.
- Primer och topplack: roller coaters applicerar primern, en avluftningssektion tar bort lösningsmedel, sedan följer topplacken.
- Härdning: en ugn med flera zoner för metallen, inte bara luften, till den högsta metalltemperatur som kemin behöver.
- Släckning och återlindning: kylning sänker remsan till hanteringstemperatur och den färdiga spolen lindas tillbaka under kontrollerad spänning.
Remsförberedelse avgör de flesta vidhäftningsresultat
Ofullständig rengöring stoppar omvandlingsbeläggningen från att bilda jämnt, och felet uppträder senare som beläggningsförlust längs en böj eller en skuren kant. Rengöringssektionen måste därför vara tillräckligt lång för den linjehastighet du faktiskt kör, och våtsektionsvalsar behöver ett rengöringsschema, eftersom torkade kemikalierester överförs direkt på remsan som strimmor.
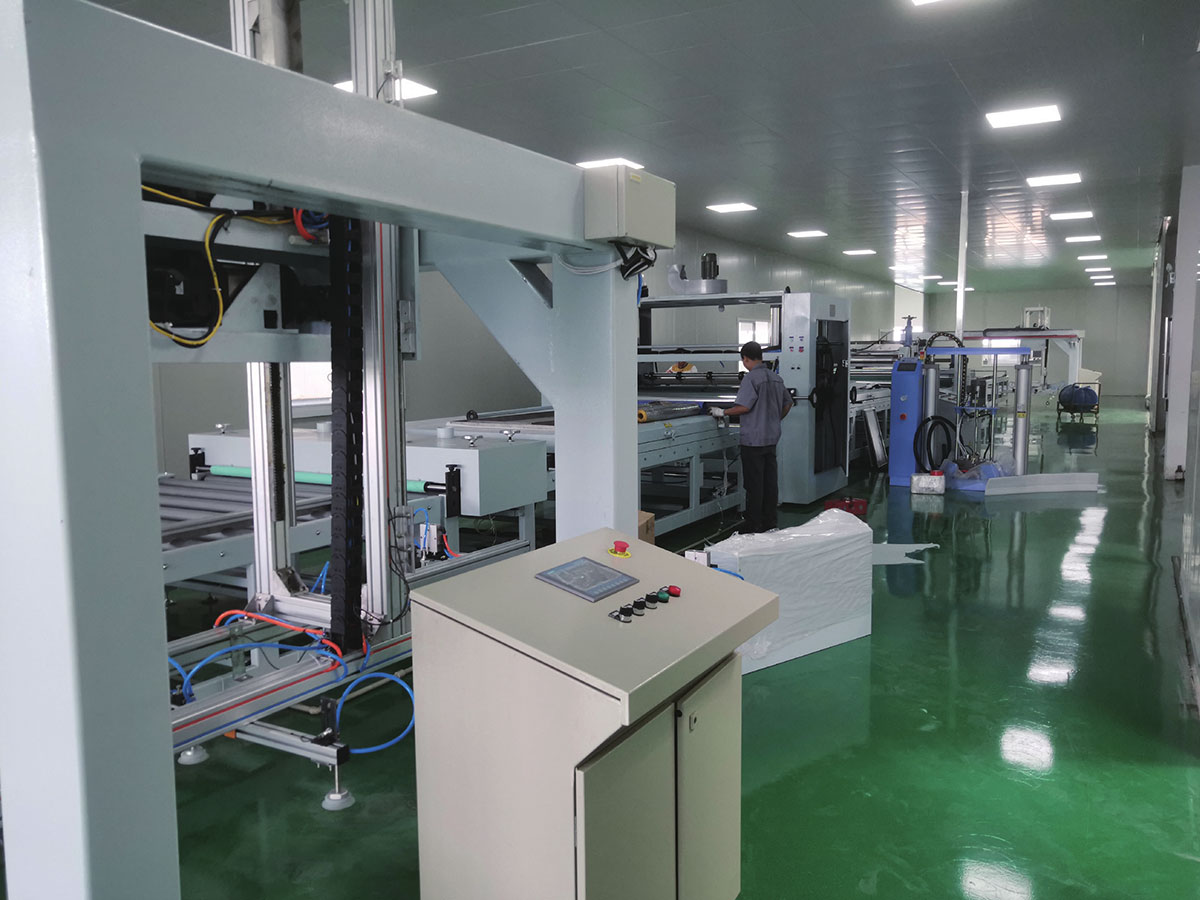
 Rengöringslinje för förbehandling Renheten på metallytor och kvaliteten på kemiska omvandlingsbeläggningar bestämmer direkt korrosionsbeständigheten, färgvidhäftningen och slutproduktens kvalitet... Visa produkt →
Beläggningshuvuden, filmkontroll och härdning
Linjer använder tre- eller fyrrullshuvuden. Trevals är enklare att underhålla, medan fyravals kontrollerar mycket tunna filmer finare och passar linjer som också trycker. Filmtjockleken bestäms av hastighetsförhållandet mellan applikator och remsa, så stabil hastighet och stabil spänning kommer först. Längre fram i linjen kostar underhärdning lösningsmedelsresistens och flexibilitet, medan överhärdning kostar färg och duktilitet. Kontrollvariabeln är toppmetalltemperatur, mätt vid remsan, typiskt runt 230 till 249 grader Celsius för PVDF och 216 till 232 grader Celsius för polyester. Bekräfta fönstret med beläggningsleverantören innan du ställer in ugnen.
Beläggningssystem och var var och en passar
Ingen enskild beläggning täcker varje exponering. Valet beror på miljön den färdiga produkten kommer att möta, formningen spolen kommer att genomgå efteråt och hur länge färg och glans måste hålla.
| Beläggningssystem | Typisk total torr film | Bota fönster | Passar bäst till | Huvudbegränsning |
|---|---|---|---|---|
| Polyester | 18 till 25 mikrometer | 216 till 232 C | Invändiga paneler, skyltar, lätt beklädnad | Kritar och bleknar utomhus |
| Silikonmodifierad polyester | 20 till 25 mikrometer | 220 till 235 C | Tak- och väggbeklädnad i måttligt klimat | Svagare lösningsmedelsbeständighet än PVDF |
| PVDF | 23 till 27 mikrometer | 230 till 249 C | Exteriör fasader, kust- och industriexponering | Högre kostnad, smalt härdningsfönster |
| Polyuretan | 20 till 25 mikrometer | 210 till 230 C | Filmlaminering och förstklassig inredning | Fuktkänslighet vid förvaring |
| Epoxiprimer | 5 till 7 mikrometer | Set av topplacket | Vidhäftnings- och korrosionsbasskikt | Kritor om de lämnas obelagda |
Två regler följer. En PVDF-topplack över en tunn eller ojämn primer misslyckas fortfarande vid den skurna kanten, eftersom korrosion börjar vid exponerad metall. Och en beläggning härdad i botten av sitt fönster kan klara en visuell kontroll och ändå misslyckas med ett lösningsmedelsgnidning eller ett böjtest samma dag.
Tester som släpper en belagd spole
Releasetestning är snabb, destruktiv och specifik. Prover kommer från huvudet, mitten och svansen av varje spole, eftersom en batch som ser rätt ut fortfarande kan misslyckas med något av följande.
- Torrfilmtjocklek , avläs på remsan med en magnetisk eller virvelströmsmätare mot en tolerans på ungefär plus eller minus 2 mikrometer.
- T-böj vidhäftning , där en kupong böjs tillbaka på sig själv och tejpen dras för att kontrollera om beläggningen går förlorad; exteriörprodukter behöver vanligtvis klara 1T eller 2T.
- MEK dubbelgnuggar , som indikerar härdningsnivå snarare än långsiktig kemisk prestanda.
- Omvänd påverkan , vilket bekräftar att beläggningen överlever plötslig deformation, inte bara en långsam böjning.
- Glans vid 60 grader och färgskillnad , mätt mot det godkända provet, med delta E vanligtvis hålls vid cirka 1,0 eller tätare för paneler som kommer att sitta sida vid sida.
- Saltspray eller fuktexponering , vanligtvis 1000 timmar, används för kvalificering snarare än för varje batch.
Dessa kontroller är billiga och repeterbara, men de ersätter inte extern väderleksdata, och de bör aldrig släppa en beläggning härdad utanför dess publicerade fönster.
Ange en beläggningslinje: siffrorna som betyder något
Linjeköp börjar vanligtvis med pris och slutar med detaljerna som avgör avkastningen. Dessa saker är värda att fixa skriftligen innan ett kontrakt undertecknas.
- Bandets bredd och tjockleksområde , inklusive den smalaste bredden du faktiskt kommer att köra, eftersom rullkronor beter sig annorlunda vid kanterna av ett intervall.
- Linjehastighet och spolbytestid , eftersom ackumulatorkapaciteten anger hur länge linjen går mellan spolarna.
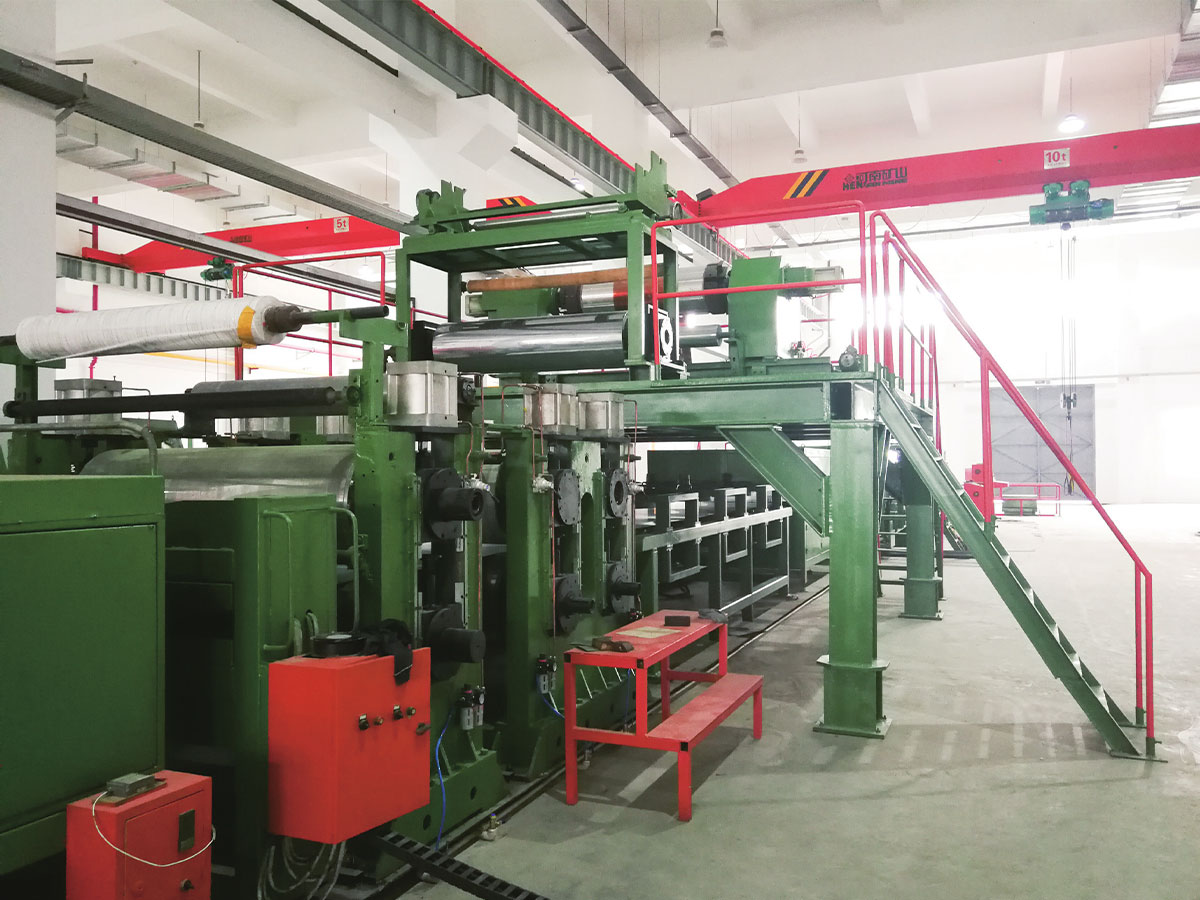
- Beläggningshuvudets konfiguration , tre- eller fyra-vals, och hur många huvuden som är monterade för primer, topplack och eventuell bakbeläggning.
- Ugnszonindelning och toppmetalltemperaturkontroll , inklusive förmågan att hålla härdningsfönstret vid både den lägsta och högsta linjehastigheten.
- Förbehandlingssektionens längd och kemi , anpassad till linjehastigheten så att kontakttiden inte förkortas.
- Spänningsutjämning och bandspänningskontroll , vilket påverkar planhet, beläggningsjämnhet och flisor från sömmen.
- Färgbytestid och reservdelsstöd , figurer som sällan förekommer i ett citat utan dyker upp i varje skift.
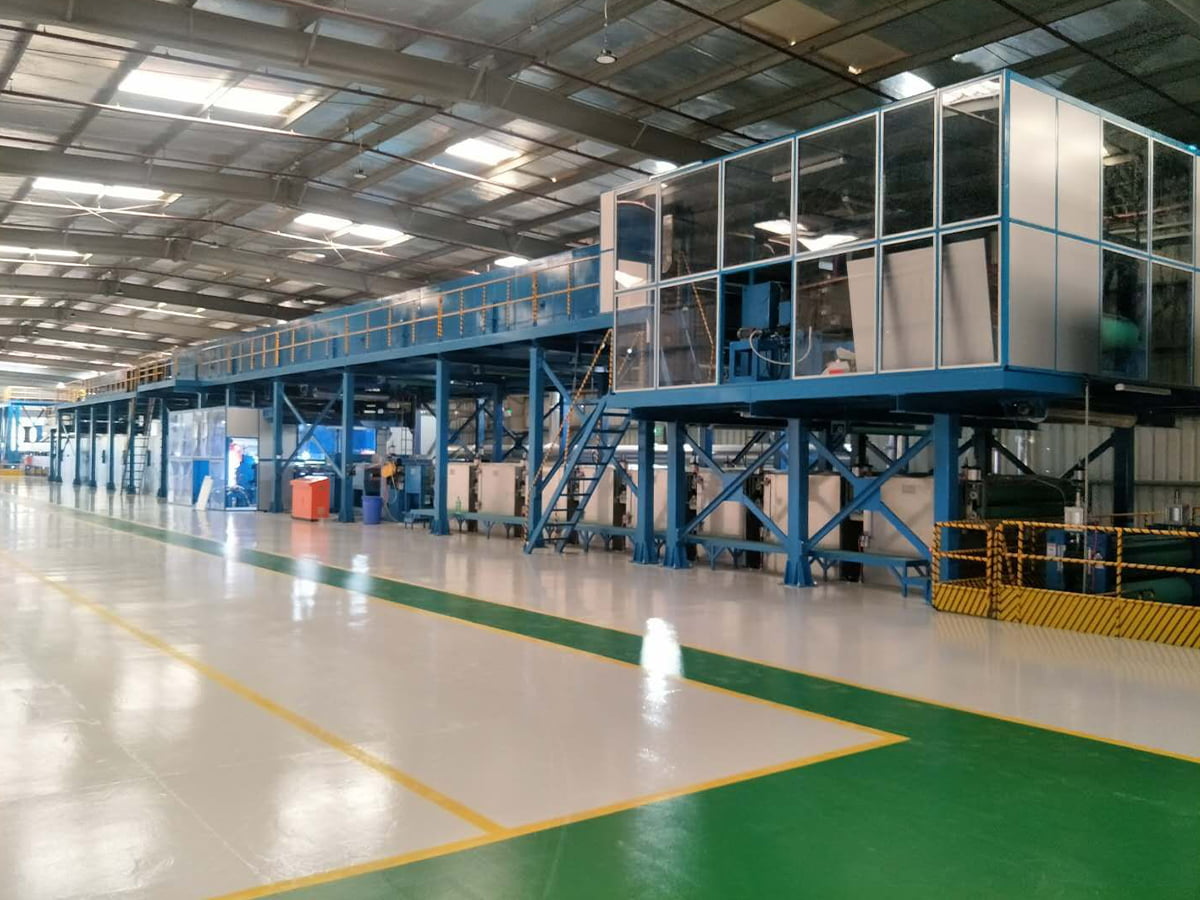
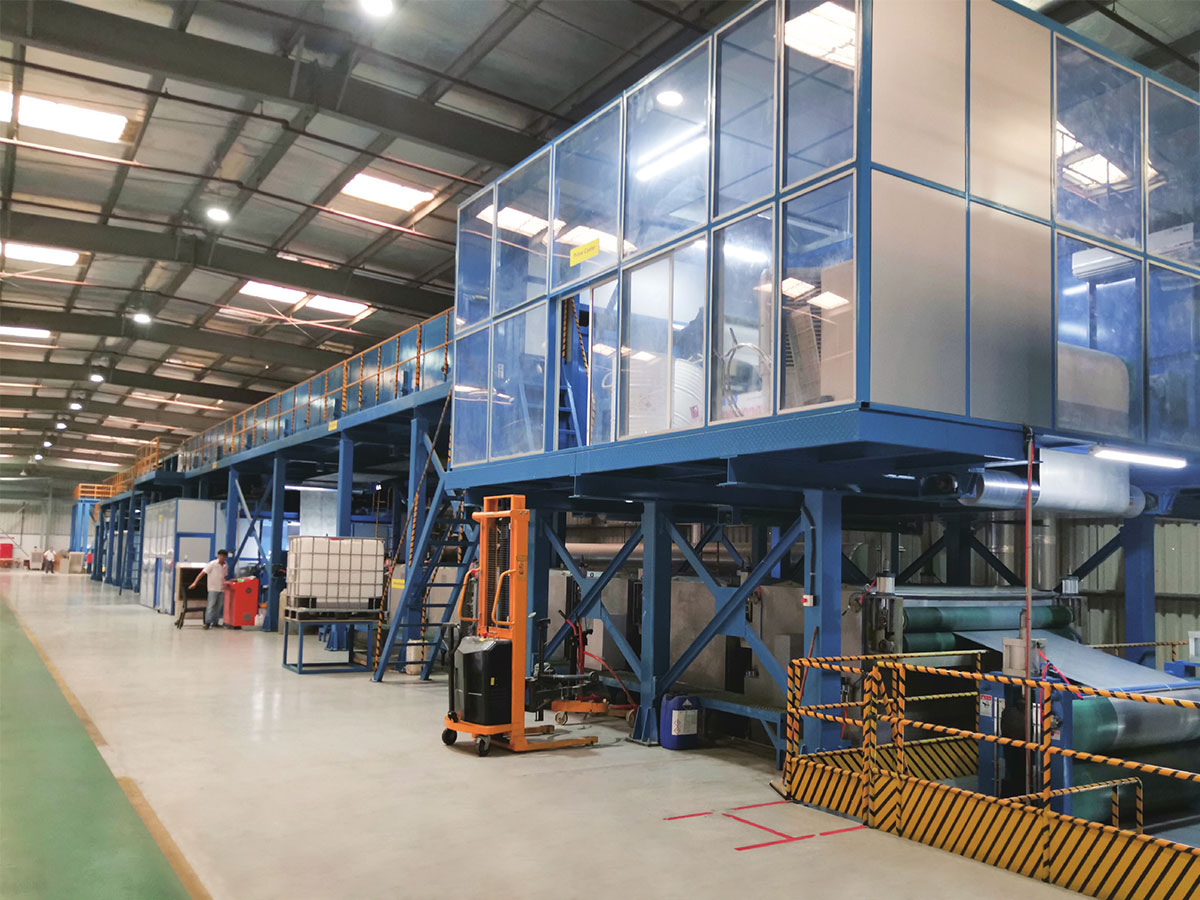
 Färgbeläggningslinje Genom automatiserade och intelligenta processer ger beläggningsproduktionslinjen estetiskt tilltalande, hållbara och funktionella ytbeläggningar för ett brett utbud av ... Visa produkt →
Köpare bör också fråga hur linjen hanterar en förändring från en beläggningskemi till en annan, och om samma utrustning kan köra utskrift eller filmlaminering, eftersom dessa alternativ förändrar produktmixen under maskinens livslängd. Nominell hastighet avgör väldigt lite på egen hand, vilket är anledningen till att produktionsfördelar med en metallspolbeläggningslinje är bättre bedömda på årlig produktion och omställningsförlust än på en broschyrsiffra.
Defekter, orsaker och första korrigeringar
De flesta beläggningsproblem upprepas, och de flesta går tillbaka till remsans renhet, filmmätning eller härdning.
| Defekt | Trolig orsak | Första rättelse |
|---|---|---|
| Beläggning lyfter längs en skuren kant | Tunn primer i kanten eller ofullständig förbehandling | Kontrollera primerfilmen och rengöringens kontakttid |
| Ränder som löper i spolens riktning | Förorenad rulle eller torkad kemikalierester | Rengör beläggning och våtsektionsvalsar |
| Apelsinskal utseende | Lösningsmedelsretention eller ojämn filmdelning | Justera avluftningszonen och rullhastigheterna |
| Färgglidning över en batch | Maximal metalltemperaturvariation mellan spolarna | Logga remstemperatur per spole och kontrollera härdningsfönstret igen |
| Blåsor efter härdning | Fukt på remsan eller underhärdning | Kontrollera torkugnen och sköljningar |
| Dålig böjvidhäftning | Överhärdning eller primer utanför dess tjockleksområde | Sänk metallens topptemperatur och verifiera primerfilmen |
Att välja leverantör för en beläggningslinje
Två leverantörer kan citera samma linjehastighet och bandbredd och ändå leverera väldigt olika utrustning, så det är värt att fråga vad en byggare gör förutom beläggningslinjen. En leverantör som också tillhandahåller de material som används nedströms förstår hur utrustningen beter sig i produktionen, inte bara hur den är ritad.
JiangSu XieCheng Intelligent Equipment Co., Ltd., baserat i Jinhu Economic Development Zone i Huai'an, Jiangsu, bygger metallspolbeläggnings- och trycklinjer, förbehandlingsrengöringslinjer, PUR- och filmlamineringslinjer och kombinerade vals- och spraybeläggningslinjer. Dess maskinbakgrund går tillbaka till 2004, när föregångaren började tillverka lamineringsmaskiner för aluminiumkompositpaneler och färgbeläggningslinjer. Det fungerar nu som det helägda maskindotterbolaget till Jiangsu Aludeco New Materials, och det levererar även A2-brandspol, förbelagd aluminiumspole och polymerbindningsfilm, så dess ingenjörer ser belagd spole från båda sidor av maskinen.
Inom den bredare ALMINE-gruppen är verksamheten erkänd som ett provinsiellt tekniskt forskningscenter för A2-klassad brandklassad aluminiumkompositpanel och produktionsutrustning, och har en AA-kvalitetskreditbetyg. Dess A2-klassade aluminiumkompositpaneler utsågs till en Jiangsu första uppsättning av huvudutrustning och nyckelkomponenter. Det bredare sortimentet omfattar metallkompositpanellinjer, SPC-golvlinjer, PVC- och PU-läderbeläggningslinjer, CFRT-kompositlinjer och icke-standard anpassad utrustning, stödd efter leverans av fjärrsupport, service på plats och reservdelar.
 Beläggnings- och trycklinje för aluminium/stål Utrustning Tillbehör Visa produkt →
När du jämför erbjudanden, placera specifikationslistan ovan bredvid den citerade utrustningen och fråga hur toppmetalltemperatur och filmtolerans verifieras på fabriken före leverans. Det samtalet skiljer vanligtvis seriösa byggare från katalogförsäljare. Ingenjörsteamet kan nås via kontaktsida för att diskutera bandbredd, beläggningskemi och måleffekt för ett specifikt projekt.
Beläggning av aluminiumspiral belönar samma disciplin i varje anläggning: kontinuerlig drift innan formning, med noggrann kontroll av bandets renhet, filmdosering och härdning. En linje som köps till enbart pris tenderar att visa sina svagheter i bytestid, färgproblem och kantkorrosion två eller tre år senare.
Få de tre variablerna rätt och resten följer. Färgen håller, böjningarna överlever, skärkanterna håller och spolen lämnar linjen och beter sig som specifikationen utlovat när den når en fasad.